bandera
Hogar

blog

blog

  • PVC vs. EVA vs. TPU: ¿Qué material es más adecuado para bolsas transparentes?
    PVC vs. EVA vs. TPU: ¿Qué material es más adecuado para bolsas transparentes? Oct 28, 2026
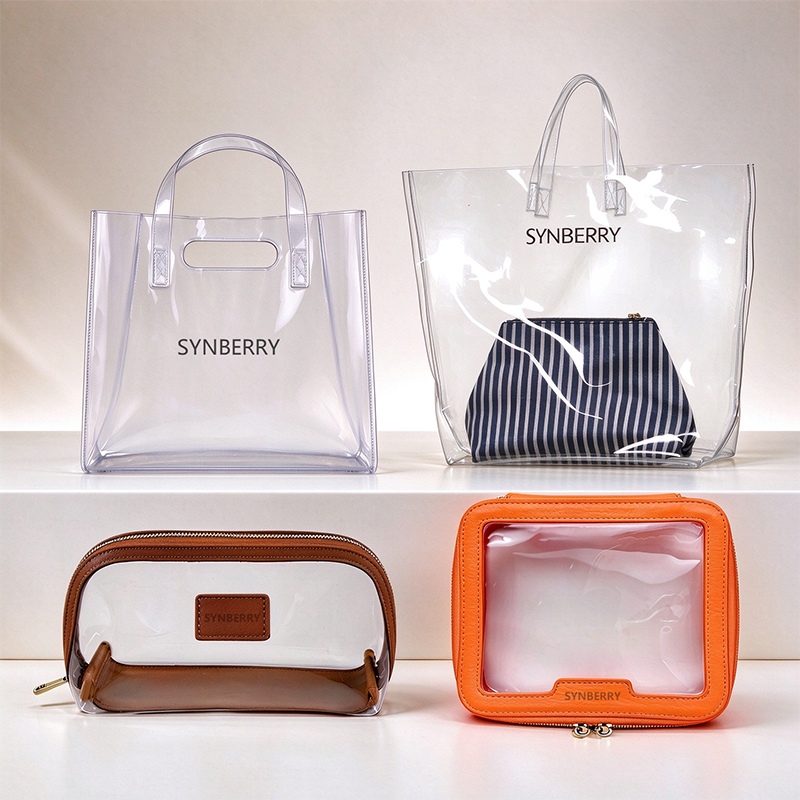
    Durante la producción OEM de bolsas transparentes, el PVC, el EVA y el TPU son los tres materiales más mencionados. Entre ellos, el PVC tiene la gama más amplia de aplicaciones, el TPU ofrece el rendimiento general más equilibrado, mientras que el EVA es insustituible en aplicaciones específicas debido a su tacto suave. Tomando como ejemplos las aplicaciones más comunes de bolsas transparentes:El PVC, con su máxima transparencia y menor coste de materia prima, ha dominado durante mucho tiempo los mercados de envases para moda rápida, bolsas de regalo promocionales y bolsos transparentes de producción masiva;Gracias a su excelente elasticidad y capacidad de recuperación, su resistencia a bajas temperaturas y su resistencia a la abrasión, el TPU se ha convertido en la opción preferida para neceseres de cosméticos de alta gama, bolsas impermeables para exteriores, envases para dispositivos médicos y productos de almacenamiento transparentes que requieren un uso repetido;El EVA se utiliza con mayor frecuencia en productos para bebés, estuches de papelería y como material de revestimiento en estructuras compuestas multicapa donde la suavidad y la amortiguación son requisitos importantes.Tabla de contenidoDiferencias en la composiciónDiferencias en el rendimientoRespeto al medio ambiente, cumplimiento normativo y seguridad.¿Cómo deberían tomar su decisión las marcas?Preguntas frecuentes (FAQ) I. Diferencias en la composiciónPVC (Cloruro de Polivinilo): El PVC es un polímero vinílico clorado, inherentemente rígido. Para convertirlo en una película suave y transparente, se le deben añadir plastificantes (generalmente ftalatos como DOP/DEHP). De los tres materiales, el PVC ofrece la mayor transparencia y una apariencia cristalina excepcional. Además, tiene el menor coste de materia prima, razón por la cual ha dominado durante mucho tiempo el mercado de bolsas transparentes de gama baja.EVA (copolímero de etileno-acetato de vinilo): El EVA es un copolímero de etileno y acetato de vinilo. Su suavidad viene determinada por el contenido de acetato de vinilo (VA) en la molécula: cuanto mayor sea el contenido de VA, más suave y transparente será el material. El EVA posee una flexibilidad natural sin necesidad de plastificantes, lo que constituye la principal diferencia entre el EVA y el PVC.TPU (Poliuretano Termoplástico): El TPU es un copolímero de bloques cuyas cadenas moleculares contienen segmentos duros (que proporcionan resistencia) y segmentos blandos (que proporcionan elasticidad). Como resultado, combina la elasticidad del caucho con la procesabilidad del plástico, lo que lo convierte en el único elastómero entre los tres materiales. II. Diferencias en el rendimiento2.1 Transparencia y apariencia: PVC > TPU > EVAPVC: Ofrece la mayor transmisión de luz y la menor opacidad, creando una apariencia visual muy similar al "vidrio".TPU: Ocupa el segundo lugar en transparencia. Las películas de TPU de alta transparencia pueden alcanzar una transmitancia de luz superior al 90%.EVA: Suele tener una transmitancia de luz de alrededor del 85 % y puede parecer ligeramente translúcido, especialmente cuando el contenido de VA es alto. Ofrece la textura suave de un "cristal esmerilado" en lugar de la transparencia nítida y cristalina del PVC.2.2 Suavidad y tacto: EVA > TPU > PVCEVA: El más blando de los tres materiales. Con una dureza Shore de 60-70, se siente casi sin estructura al tacto. Sin embargo, su suavidad conlleva una deformación permanente, lo que significa que tienden a quedar pliegues después de doblarlo.TPU: El TPU ofrece un tipo de suavidad completamente diferente; se caracteriza por su capacidad de recuperación elástica. Al presionarlo o apretarlo, vuelve rápidamente a su forma original.PVC: La suavidad del PVC depende de la adición de plastificantes. Su tacto suele ser resbaladizo o gomoso, careciendo de la calidez y suavidad propias de los tejidos de alta calidad. Además, tiende a endurecerse a bajas temperaturas.2.3 Resistencia a la temperatura: TPU > EVA > PVCTPU: El material con mejor rendimiento, con un rango de resistencia a la temperatura de -30 °C a +80 °C. No se vuelve quebradizo a bajas temperaturas ni se ablanda ni se deforma a altas temperaturas.EVA: Ocupa el segundo lugar, con un rango de resistencia a la temperatura de aproximadamente -20 °C a +60 °C. Tiende a ablandarse y pegarse entre sí a altas temperaturas.PVC: El material con peor rendimiento. Se endurece y se vuelve quebradizo a bajas temperaturas, lo que provoca que las esquinas se agrieten en invierno. A altas temperaturas, los plastificantes pueden migrar fuera del material, haciendo que la superficie de la película se vuelva pegajosa. 2.4 Resistencia a la abrasión / Resistencia a los arañazos superficiales: TPU > PVC > EVATPU: Presenta una ventaja absoluta en resistencia a la abrasión entre los tres materiales. Esto lo hace prácticamente insustituible en aplicaciones que implican fricción repetida, contacto frecuente con el contenido o transporte y uso prolongados.PVC: Ocupa el segundo lugar. Su superficie es inicialmente brillante, pero su resistencia a la abrasión es menor que la del TPU tras repetidos roces. Sin embargo, la resistencia al rayado de las películas de PVC de alta calidad ha mejorado significativamente gracias a ajustes en su formulación, incluyendo la dureza superficial.EVA: Si bien el material es relativamente suave, su resistencia superficial es limitada. Es más propenso a rayarse y a sufrir marcas de abrasión durante su uso, especialmente en las esquinas de la bolsa y en las zonas sometidas a tensión y a dobleces repetidos. Tras un uso prolongado, su transparencia y su aspecto general se deterioran notablemente. 2.5 Vida útil visual: Resistencia al amarilleamiento y al blanqueamientoDurante el uso prolongado de bolsas transparentes, la resistencia al amarilleamiento y a la formación de neblina determina directamente la vida útil visual del producto. Las diferencias entre los tres materiales en este aspecto reflejan la experiencia real del usuario con mayor precisión que los datos de rendimiento a corto plazo. El amarilleamiento y el blanqueamiento tienen causas diferentes. El amarilleamiento se produce principalmente cuando la estructura molecular de un material sufre degradación oxidativa tras la exposición a la luz ultravioleta, la oxidación térmica o el contacto con ciertas sustancias, lo que da lugar a la formación de grupos cromóforos. El blanqueamiento, por otro lado, suele deberse a la migración de aditivos u oligómeros a la superficie, donde se acumulan formando finos precipitados que provocan la pérdida de transparencia de la película. Estos dos fenómenos suelen confundirse, pero sus mecanismos de deterioro en la apariencia de las bolsas transparentes son completamente distintos. PVC: La causa principal del amarilleamiento del PVC reside en sus plastificantes. Estos plastificantes, a base de ftalatos, se oxidan gradualmente bajo la influencia de la luz y el calor, produciendo sustancias colorantes como las quinonas, que hacen que la superficie, originalmente transparente, se vuelva amarilla. Al mismo tiempo, la migración continua de plastificantes a la superficie puede formar una película aceitosa que atrae el polvo, opacando la superficie. Ambos cambios son irreversibles. Sin embargo, elegir PVC de alta calidad fabricado con plastificantes ecológicos puede retrasar el amarilleamiento. Para aplicaciones a corto plazo, como el embalaje de moda rápida, este inconveniente puede ser aceptable. No obstante, para productos de gama media y alta que requieren una exposición prolongada o un uso repetido, es necesario evaluar cuidadosamente el rendimiento del PVC.EVA: El EVA generalmente ofrece mayor resistencia al amarilleamiento que el PVC. Sus cadenas moleculares no contienen átomos de cloro fácilmente descomponibles, por lo que la velocidad inicial de amarilleamiento es más lenta. En condiciones normales de iluminación interior, puede mantener su transparencia durante un período relativamente largo. Sin embargo, los segmentos de VA en el EVA son relativamente sensibles a la oxidación térmica. Bajo exposición continua al calor o a la radiación ultravioleta, pueden sufrir una oxidación gradual, lo que provoca que la superficie se vuelva cada vez más pegajosa y desarrolle un ligero amarilleamiento con el tiempo.El TPU debe analizarse en dos categorías.La primera categoría corresponde a la película de TPU estándar de uso general: generalmente se refiere al TPU a base de poliéster aromático. Este tipo de TPU presenta la menor resistencia al amarilleamiento y al blanqueamiento entre los tres materiales. Con el tiempo y a medida que cambian las condiciones de uso, los depósitos superficiales pueden migrar a la superficie, provocando depósitos blanquecinos y una apariencia similar a la floración. Este blanqueamiento irreversible se debe a la migración de aditivos y oligómeros. Es particularmente probable que se haga visible en condiciones de alta temperatura, alta humedad o compresión prolongada. Esta es una característica del TPU convencional, no un defecto de calidad. Por lo tanto, las bolsas transparentes fabricadas con TPU aromático son más adecuadas para uso en interiores o aplicaciones donde los cambios de color no representan una preocupación importante.La segunda categoría corresponde al TPU modificado de alta calidad: se trata de un TPU a base de poliéter alifático, que ofrece mayor estabilidad en términos de transparencia y resistencia a la formación de depósitos superficiales, retrasando eficazmente su aparición. Mantiene un alto nivel de transmisión de luz incluso tras un uso prolongado en exteriores, lo que lo convierte en un material clave para bolsas transparentes de alta gama.En cuanto a la clasificación, la resistencia al amarilleamiento es la siguiente: TPU alifático > TPU aromático > EVA > PVC. La resistencia al blanqueamiento es aproximadamente: TPU alifático ≥ EVA > PVC > TPU aromático. Al seleccionar materiales, si una marca tiene requisitos específicos para la transparencia a largo plazo de sus bolsas transparentes, el TPU alifático debería ser la primera opción. Si el rendimiento general es la consideración principal y la durabilidad de la apariencia no es una preocupación importante, se puede elegir el TPU aromático. 2.6 Soldadura y procesabilidad: PVC > TPU > EVALos tres materiales se pueden unir mediante termosellado de alta frecuencia o soldadura ultrasónica, pero su rendimiento difiere significativamente.PVC: Ofrece el mejor rendimiento en soldadura de alta frecuencia gracias a que sus moléculas contienen átomos de cloro altamente polares. Bajo un campo eléctrico de alta frecuencia, el PVC presenta una elevada pérdida dieléctrica y una alta eficiencia de calentamiento, lo que se traduce en velocidades de termosellado rápidas y una resistencia de la soldadura estable. Esto lo hace idóneo para la producción rápida a gran escala. Sin embargo, durante la soldadura, el PVC libera gases que contienen cloro, por lo que se requiere un sistema de ventilación adecuado; de lo contrario, puede afectar negativamente al entorno laboral.TPU: Su rendimiento en soldadura de alta frecuencia se sitúa entre el del PVC y el del EVA. El TPU es un elastómero termoplástico con un rango de temperatura de fusión relativamente amplio, lo que lo hace altamente adaptable a la soldadura ultrasónica. Sus uniones soldadas son flexibles y resistentes al agrietamiento, lo cual es especialmente importante para las esquinas de las bolsas transparentes que deben soportar flexiones repetidas. Sin embargo, el termosellado de alta frecuencia del TPU requiere frecuencias más altas y tiempos de soldadura más prolongados, lo que resulta en una menor eficiencia de producción que la del PVC. Además, la película de TPU tiende a adherirse a la superficie del molde durante el procesamiento, por lo que se requiere un tratamiento antiadherente.EVA: Presenta el rendimiento más débil en soldadura de alta frecuencia. Las moléculas de EVA son relativamente menos polares, por lo que su eficiencia de calentamiento durante el termosellado de alta frecuencia es menor que la del PVC y el TPU. Sin embargo, se pueden obtener soldaduras aceptables ajustando adecuadamente los parámetros de soldadura y la presión del molde. No obstante, el EVA tiene un punto de fusión relativamente bajo y una baja temperatura de deformación térmica, lo que requiere un control más preciso de la temperatura y el tiempo de soldadura. Incluso un pequeño error puede provocar fácilmente perforaciones o blanqueamiento de las soldaduras.III. Respeto al medio ambiente, cumplimiento y seguridadDesde la perspectiva del respeto al medio ambiente, el cumplimiento normativo y la seguridad, las diferencias entre los tres materiales merecen incluso mayor atención que sus diferencias de rendimiento. Estos factores determinan directamente si un producto puede acceder a su mercado objetivo y si puede utilizarse para grupos específicos de personas y en aplicaciones concretas. Además, son los factores clave que realmente distinguen a los tres materiales. 3.1 PVC: La mayor preocupación son los plastificantesLa principal preocupación con el PVC radica en sus plastificantes. Los plastificantes a base de ftalatos comúnmente utilizados en el PVC, como el DEHP y el DOP, pueden migrar gradualmente fuera del material durante el contacto prolongado con la piel o aceites, o cuando se expone a ambientes de alta temperatura. Mercado de la Unión Europea: El reglamento REACH de la UE La normativa ha incluido ciertos plastificantes a base de ftalatos en la Lista de Sustancias Altamente Preocupantes (SVHC) y restringe su uso en productos infantiles, materiales en contacto con alimentos y dispositivos médicos. Si el mercado objetivo es la UE, se recomienda que los materiales cumplan con los requisitos del reglamento REACH de la UE.Mercado estadounidense: Si los productos se venden en California, también deben tenerse en cuenta los requisitos de advertencia sobre la exposición a plastificantes de ftalato como el DEHP, según la Proposición 65 de California. Normalmente, se requiere una prueba de ftalato 8P. Como fabricante profesional de bolsas, SYNBERRY selecciona materiales que cumplen con los requisitos medioambientales del mercado objetivo, en función de la región de mercado del cliente y la aplicación del producto, garantizando que los productos cumplan con los requisitos reglamentarios aplicables antes de la exportación. 3.2 EVA: Sin plastificantes ni cloro.El EVA no contiene plastificantes ni cloro en su composición, lo que lo hace significativamente mejor que el PVC en términos de sostenibilidad ambiental y seguridad. El EVA tiene una larga trayectoria en materiales en contacto con alimentos y juguetes infantiles. Para bolsas transparentes de uso general, el uso de EVA puede reducir considerablemente las exigencias normativas. Sin embargo, al entrar en contacto con sustancias oleosas, el EVA ofrece menor resistencia a la migración de aceites y grasas, así como menor estabilidad a largo plazo que el TPU. Por lo tanto, sigue siendo necesaria una evaluación cuidadosa para aplicaciones que involucren cosméticos con alto contenido de aceite o productos que requieran limpieza y desinfección frecuentes. 3.3 TPU: La opción más ventajosa en términos de cumplimiento normativoEl TPU ofrece las mayores ventajas en cuanto al cumplimiento normativo. Posee una buena biocompatibilidad, permite obtener suavidad y elasticidad sin necesidad de plastificantes, y ciertos tipos de TPU son reciclables. Para bolsas cosméticas de alta gama, envases para dispositivos médicos y bolsas transparentes destinadas a regiones con estrictas normas medioambientales, el TPU es una opción fiable para aplicaciones con los más altos requisitos de seguridad.IV. ¿Cómo deben elegir las marcas? Comience con el escenario de aplicación y luego determine la solución material.Al traducir las diferencias en composición, rendimiento y cumplimiento normativo analizadas anteriormente en una selección práctica de materiales, la elección del material para bolsas transparentes debe satisfacer tres dimensiones clave: si se cumplen los requisitos de seguridad y normativos en el mercado objetivo, si el rendimiento puede soportar la intensidad de uso real y si el coste se ajusta al posicionamiento del producto. 4.1 Consideraciones de cumplimiento en el Proceso OEM para bolsas de cosméticosDesde la perspectiva de la seguridad y el cumplimiento normativo, cuando el mercado objetivo es una región como la Unión Europea o California en Estados Unidos, donde existen restricciones explícitas sobre los plastificantes de ftalato, el PVC debe evaluarse cuidadosamente como material o bien optar por una alternativa. Esto se debe a que el riesgo de migración de plastificantes es el más elevado entre los tres materiales. Tanto el EVA como el TPU cumplen con los requisitos en este sentido. Sin embargo, si el contenido tiene un alto contenido de aceite o el producto requiere limpieza y desinfección frecuentes, el EVA presenta una resistencia relativamente baja a la migración de aceites y grasas, lo que convierte al TPU en la opción más fiable. 4.2 Requisitos de rendimiento basados ​​en escenarios de aplicaciónDesde la perspectiva de la intensidad de uso, las bolsas transparentes destinadas a la moda rápida o al uso a corto plazo no requieren altos niveles de recuperación elástica, resistencia a la abrasión ni resistencia a la temperatura. El PVC puede satisfacer estas necesidades a un costo relativamente bajo. Sin embargo, para productos que necesitan abrirse y cerrarse repetidamente, doblarse con frecuencia, transportarse durante largos períodos o usarse potencialmente en entornos de baja temperatura, las debilidades del PVC en cuanto a fragilidad y resistencia a la abrasión se harán evidentes rápidamente. Las ventajas del TPU en recuperación elástica y resistencia a la fatiga por flexión se traducen directamente en una diferencia notable en la experiencia del usuario. La siguiente tabla compara las aplicaciones adecuadas de los tres materiales basándose en aplicaciones reales de bolsas transparentes: Tipo o requisito de bolsaMaterial preferidoMotivo de la selecciónBolsas de cosméticos promocionalesCLORURO DE POLIVINILOProcesos de impresión consolidados, de bajo costo y alta transparencia.Bolsas de cosméticos transparentes para la venta al por menor en el mercado masivoPVC o EVAEl PVC es más económico y ofrece mayor rigidez, mientras que el EVA es más ligero y tiene un tacto más suave.Neceseres de marcas de gama media a altaTPUEl TPU es más duradero y su calidad percibida se puede mejorar mediante la selección del grosor, el hardware y la impresión.Artículos de aseo y bolsas de almacenamiento para viajesLos tres materiales son adecuadosLigeros y fáciles de limpiar, lo que los hace adecuados para el almacenamiento general durante los viajes.Bolsas de almacenamiento para viajes de negocios frecuentes y uso prolongado.TPUResistente a la abrasión y a la deformación, apto para uso frecuente.Bolsas de playa y bolsas de compra transparentesCLORURO DE POLIVINILOFácil de fabricar en grandes tamaños, mantiene una forma estructurada y permite controlar los costos.Bolsas impermeables para exteriores y bolsas para cruzar arroyos.TPUBuena resistencia y durabilidad, adecuada para entornos más exigentes.Bolsas protectoras para productos electrónicos como teléfonos móviles y cámaras.TPUOfrece mejores ventajas en resistencia a los arañazos, resistencia a la flexión y rendimiento protector.Bolsas de papelería para niños y bolsas de almacenamiento ligeras y suaves.EVALigero y suave, con un tacto agradable, pero aún así debe verificarse la seguridad química de acuerdo con los requisitos de los productos para niños.Bolsas utilizadas en entornos de baja temperaturaTPUGeneralmente más adecuado que el PVC y el EVA estándar para condiciones de baja temperatura y flexión repetida.Bolsos que destacan por su alta transparencia y su apariencia "similar al cristal".PVC o TPU de alta transparenciaMás adecuado para lograr una apariencia altamente transparente, dependiendo del tipo y grosor de la película.  4.3 Consideraciones sobre costosDesde el punto de vista de los costos, en términos de precios unitarios de materia prima, el PVC es el menos costoso, seguido del EVA, y el TPU es el más caro. Esta es la diferencia más evidente entre los tres materiales en la etapa de cotización.PVC: El PVC presenta la ventaja más significativa en cuanto al precio de la materia prima y la mayor eficiencia en la soldadura de alta frecuencia, lo que lo hace idóneo para la producción rápida y a gran escala. Por lo tanto, cuando la capacidad de producción es suficiente y el volumen de pedidos es elevado, el PVC puede alcanzar el menor coste unitario entre los tres materiales. Sin embargo, esta conclusión solo se aplica a mercados con requisitos de cumplimiento relativamente laxos, ciclos de uso del producto cortos y sin contacto con contenidos sensibles. En el caso de exportaciones a la UE o a California (Estados Unidos), los costes adicionales de los plastificantes ecológicos necesarios para cumplir con los requisitos de REACH y la Proposición 65, las tasas de ensayos de terceros y la gestión de la trazabilidad de la cadena de suministro pueden incrementar significativamente el coste total del PVC.EVA: La estructura de costos del EVA es relativamente transparente. El precio de su materia prima es superior al del PVC, pero significativamente inferior al del TPU. Sus requisitos de procesamiento no son particularmente exigentes. Si bien el termosellado de alta frecuencia es ligeramente menos eficiente, los índices de desperdicio del producto terminado y las fluctuaciones de calidad pueden mantenerse dentro de límites razonables en condiciones de producción habituales. Su mayor ventaja en costos radica en la estabilidad de su perfil de cumplimiento: el EVA no requiere plastificantes adicionales ni contiene cloro, por lo que no es necesario realizar repetidamente la mayoría de las pruebas básicas de cumplimiento. La clasificación general de costos del TPU también debe analizarse en dos categorías:TPU aromático: Su precio se sitúa en el extremo inferior de la gama de TPU. Si bien su coste total sigue siendo superior al del EVA y el PVC, resulta relativamente más económico que el TPU alifático.TPU alifático: En comparación con el TPU aromático, su precio de adquisición es aún más elevado y el inventario en el mercado al contado es menos estable. La siguiente tabla compara los costes de estos tres materiales en múltiples dimensiones, suponiendo las mismas dimensiones y espesor. Elemento de comparaciónPelícula transparente de PVCPelícula transparente de EVAPelícula transparente de TPUCosto de adquisiciónLos precios más bajos; cadena de suministro madura y precios relativamente estables.Medio; generalmente más caro que el PVC.El más caro; significativamente más caro que el PVC y el EVA.Densidad del materialRelativamente alto; mayor peso del material para la misma área y espesor.Relativamente bajo; menor peso por unidad de áreaGeneralmente entre EVA y PVCCosto de lograr la misma suavidadBajo; la suavidad se puede ajustar con relativa facilidad mediante el sistema plastificante.Medio; la suavidad depende del contenido de VA.Alto; existen diferencias de precio significativas entre los niveles y grados de dureza.Costo de lograr la transparenciaLa alta transparencia estándar es fácil de lograr a bajo costo.Los costos aumentan cuando se requiere un alto nivel de transparencia.Mayores costos para alta transparencia y baja neblina.Costos de impresión y laminaciónProcesos consolidados, con una amplia gama de opciones como la serigrafía y la impresión UV.La adhesión a la superficie y la compatibilidad con la tinta son inferiores a las del PVC.La impresión, el laminado y el tratamiento de superficies generalmente requieren estándares más altos.Residuos de producciónBajo; las fábricas tienen una amplia experiencia en procesamiento.Medio; es necesario controlar las arrugas causadas por el calor, la adherencia y la estabilidad dimensional.De intensidad media a alta; requisitos más estrictos en cuanto a temperatura, tensión y protección de la superficie.Costo total del producto terminadoBajoMedioAltoPosicionamiento de costos adecuadoProductos promocionales para el mercado masivo y pedidos sensibles al precioProductos de gama media que destacan por su construcción ligera, suavidad y respeto al medio ambiente.Productos de gama media a alta que destacan por su durabilidad, resistencia a bajas temperaturas y alta calidad. V. Preguntas frecuentes sobre la fabricación de bolsas de cosméticos transparentes (OEM)P1: ¿Qué debo hacer cuando un neceser transparente se pone amarillo? ¿Se puede restaurar?Esta es una de las preguntas más frecuentes en las consultas con fabricantes de bolsas transparentes. La conclusión es clara: una vez que aparece el amarilleamiento o la opacidad, generalmente no hay forma de restaurar su aspecto original mediante lavado, limpieza o tratamientos sencillos. Como se mencionó anteriormente, el amarilleamiento se debe principalmente a la degradación oxidativa de la estructura molecular del material, lo que produce nuevos grupos cromóforos. La turbidez, por otro lado, se produce cuando los plastificantes u oligómeros migran a la superficie y forman una capa de depósitos. Estos no son contaminantes superficiales, sino cambios dentro del propio material. Limpiar con alcohol puede eliminar temporalmente la película de aceite superficial, pero los depósitos se acumularán nuevamente después de unos días. Aplicar aire caliente o planchar el material no restaurará su transparencia y, por el contrario, puede acelerar la migración de plastificantes y el envejecimiento del material. P2: ¿Se pueden exportar bolsas transparentes de PVC a la UE?Sí, pero existen condiciones específicas. El PVC en sí no está totalmente prohibido en la UE. Las principales preocupaciones giran en torno a los plastificantes y los estabilizadores de metales pesados. Siempre que la película de PVC seleccionada supere las pruebas REACH y cualquier prueba adicional especificada por el cliente, las bolsas transparentes de PVC pueden seguir entrando en el mercado de la UE. P3: ¿Por qué diferentes fábricas ofrecen precios tan distintos para la misma bolsa transparente de TPU?Las diferencias provienen principalmente de cuatro áreas.En primer lugar, la calidad del material. Si bien todos estos materiales se denominan TPU, los precios pueden variar en más del doble entre el TPU a base de poliéster aromático, el TPU a base de poliéter alifático y las películas con diferentes niveles de dureza y procesos de extrusión. Algunas cotizaciones utilizan materiales reciclados o mezclados. Su transparencia puede ser aceptable, pero su resistencia al amarilleamiento y al efecto de floración superficial puede ser significativamente peor.En segundo lugar, el grosor de la película. Los grosores habituales para las bolsas de cosméticos transparentes oscilan entre 0,2 mm y 0,5 mm. Un presupuesto puede especificar un grosor de 0,3 mm, mientras que el producto final puede tener tan solo 0,25 mm o incluso menos. Las diferencias de grosor afectan directamente a los costes de material y también influyen en la rigidez y durabilidad de la bolsa.En tercer lugar, los detalles del procesamiento. Las películas transparentes se contaminan o rayan fácilmente durante las operaciones de costura. Esto exige prestar especial atención al entorno de producción, las técnicas de operación y los estándares de control de calidad.En cuarto lugar, los detalles del embalaje. La película de TPU tiende a adherirse a sí misma. El hecho de que se requiera papel tisú intercalado, que se utilicen bolsas impermeables o bolsas de PE estándar, y que se incluyan desecantes, influirá en el costo unitario. P4: Si una bolsa transparente tiene un olor desagradable, ¿significa eso que hay un problema con el material?Los olores desagradables que emanan de las bolsas transparentes generalmente provienen de dos fuentes.En primer lugar, la volatilización del plastificante en el PVC. El olor es especialmente perceptible inmediatamente después de abrir el envase. Puede atenuarse con el tiempo, pero no se elimina por completo, y se acentúa en envases sellados o en ambientes de alta temperatura.En segundo lugar, los disolventes residuales y los productos de descomposición de bajo peso molecular procedentes del proceso de fabricación. Estos olores suelen disminuir considerablemente después de que el producto haya permanecido en un lugar bien ventilado durante varios días. Si un cliente reporta un problema de olor tras recibir un pedido al por mayor, el primer paso es confirmar el tipo de material. El EVA y el TPU alifático generalmente tienen olores inherentes mucho menores que el PVC, lo que los hace más adecuados para aplicaciones sensibles al olor, como productos para bebés y madres o cosméticos que permanecen en contacto con el rostro durante períodos prolongados. El segundo paso consiste en inspeccionar el método de embalaje. Las bolsas de plástico selladas retienen los olores. Es recomendable ventilar la bolsa antes del envío o utilizar materiales de embalaje más transpirables. P5: ¿Se pueden imprimir bolsas transparentes? ¿Se desvanecerá o se despegará la impresión?Sí, se pueden imprimir bolsas transparentes, pero los diferentes materiales tienen requisitos de procesamiento muy diferentes.PVC: Generalmente es el material más fácil de imprimir, con procesos consolidados que lo hacen adecuado para productos que requieren una producción en masa constante y colores vibrantes.TPU: También puede ofrecer excelentes resultados de impresión, pero la tinta y el tratamiento de la superficie deben ser los adecuados. La adherencia debe evaluarse cuidadosamente, especialmente cuando el material se dobla o estira repetidamente.EVA: Se puede imprimir, pero la adherencia de la tinta se ve afectada por la formulación, el estado de la superficie y la dureza del material. Generalmente, se requiere realizar pruebas con muestras reales previamente. Por lo tanto, si un producto requiere alta precisión en el color de impresión y complejidad del diseño, el PVC o el EVA con tratamiento superficial suelen ser una opción más fiable. Para las bolsas transparentes de TPU, es recomendable confirmar la solución de impresión con la fábrica durante la fase de diseño, en lugar de descubrir problemas de adherencia durante el muestreo. P6: ¿Las bolsas transparentes se endurecen en invierno?Esto depende del material. El PVC se endurece notablemente a bajas temperaturas, especialmente en secciones delgadas y en las esquinas. Los cambios en la textura se hacen evidentes por debajo de los 10 °C, e incluso pueden aparecer grietas al doblarlo por debajo de los 0 °C. El EVA se comporta algo mejor que el PVC a bajas temperaturas, pero aun así puede endurecerse por debajo de los -10 °C. Para uso en exteriores durante el invierno o para el transporte en cadena de frío, el TPU es una opción más fiable. El TPU estándar generalmente mantiene su flexibilidad a temperaturas cercanas a los -30 °C. P7: Las bolsas de cosméticos de TPU desarrollan manchas o decoloración después de un tiempo de uso. ¿Se puede prevenir esto?El blanqueamiento dental puede retrasarse, pero es difícil prevenirlo por completo. Los factores clave son el grado de TPU y el sistema de formulación. El blanqueamiento y la aparición de manchas se producen principalmente cuando sustancias de bajo peso molecular, como los componentes de los segmentos blandos de TPU y los aditivos, migran a la superficie y se precipitan gradualmente tras cambios de temperatura, flexiones repetidas o un almacenamiento prolongado. A diferencia de la migración de plastificantes en el PVC, este fenómeno no afecta la seguridad química ni la resistencia mecánica del material. Sin embargo, crea una capa blanquecina, opaca o pulverulenta en la superficie de la película, lo que compromete directamente la apariencia de la bolsa transparente. Existen tres formas principales de reducir la probabilidad de este problema.En primer lugar, la selección del material. Los distintos grados de TPU varían significativamente en su tendencia a formar depósitos superficiales. El TPU a base de poliéter alifático generalmente ofrece una resistencia más estable a la formación de eflorescencias e hidrólisis que el TPU a base de poliéster aromático.En segundo lugar, el control de la formulación. Durante la producción de películas de TPU, se pueden incorporar agentes deslizantes, antioxidantes y aditivos desmoldantes. El tipo y la cantidad de estos aditivos determinan directamente la velocidad y la magnitud del blanqueamiento posterior. Los fabricantes de películas de renombre ajustan sus formulaciones según la aplicación prevista para minimizar el riesgo de depósitos superficiales. Sin embargo, algunas películas de bajo costo utilizan cantidades excesivas de aditivos de bajo peso molecular para mejorar la procesabilidad, lo que puede empeorar significativamente el blanqueamiento tras un período de uso.En tercer lugar, las condiciones de uso y almacenamiento. Las altas temperaturas, la elevada humedad y las fluctuaciones frecuentes de temperatura aceleran la migración de sustancias de bajo peso molecular. Durante el almacenamiento a largo plazo, las bolsas transparentes de TPU deben mantenerse alejadas de ambientes cerrados y de alta temperatura, y no deben permanecer en contacto prolongado y cercano con telas u otros materiales de color oscuro. P8: ¿Cómo se puede seleccionar un fabricante de neceseres adecuado?Al seleccionar una fábrica para productos como neceseres transparentes, el precio no debería ser el único factor decisivo. Se debe dar mayor prioridad a la experiencia en el manejo de materiales, la rapidez en la entrega de muestras y la consistencia en el control de calidad. Muchos problemas con los materiales transparentes no se deben únicamente a la precisión de la maquinaria, sino más bien a la experiencia y la atención al detalle.En primer lugar, determine si la fábrica comprende realmente las diferencias entre los materiales. Muchas fábricas trabajan exclusivamente con PVC y carecen de experiencia en el procesamiento de TPU y EVA. Una vez que una marca cambia de PVC a TPU, es posible que sea necesario reajustar la tensión de costura y los métodos de empaquetado. Una fábrica con verdadera experiencia puede explicar las diferencias de rendimiento entre los materiales para distintas aplicaciones durante la fase de muestreo, en lugar de recurrir a un método de ensayo y error repetido una vez producidas las muestras.En segundo lugar, evalúe la atención al detalle de la fábrica durante el muestreo. Los problemas más evidentes con las bolsas transparentes suelen surgir durante la fase de prototipo, no durante la producción en masa. Por ejemplo, si la superficie de la película se raya durante la costura, si la costura es uniforme y sin roturas, y si las esquinas se arrugan debido a un control de tensión inadecuado, todo ello refleja la gestión de la fábrica y la habilidad de los trabajadores. Si no se puede mantener una limpieza básica durante el muestreo, la probabilidad de que se produzcan rayones generalizados y contaminación durante la producción en masa aumentará significativamente.En tercer lugar, compruebe que los puntos de control de calidad estén claramente definidos. Los materiales de película transparente requieren procedimientos profesionales y sistemáticos para la inspección de la materia prima entrante, la protección de la superficie después del corte, la limpieza durante la costura y la evaluación de los riesgos de amarilleamiento y eflorescencia durante las inspecciones de muestreo del producto terminado.En cuarto lugar, evalúe el apoyo de la fábrica en materia de exportación y cumplimiento normativo. Los neceseres transparentes suelen tener que cumplir con requisitos como el Reglamento REACH de la UE y la Proposición 65 de California en Estados Unidos. La disposición de la fábrica a conservar muestras de diferentes lotes de producción y a colaborar con pruebas de terceros influye directamente en la facilidad con la que se pueden exportar los pedidos. En general, un fabricante de neceseres transparentes apto para una cooperación a largo plazo debe cumplir al menos tres condiciones:Poseer experiencia práctica en la producción en masa con los tres materiales: PVC, EVA y TPU.Ser capaz de controlar la limpieza de la película, los arañazos y los problemas relacionados con la costura durante el muestreo.Esté dispuesto a cooperar con los requisitos de prueba para el cumplimiento de las normas de exportación. El precio es sin duda importante. Sin embargo, en el caso de las bolsas transparentes, donde la apariencia y el cumplimiento de la normativa son factores cruciales, un "precio bajo" solo tiene sentido cuando la calidad del producto y la documentación cumplen con los estándares requeridos.   Autor       
  • ¿Cómo medir la capacidad de una mochila en litros?
    ¿Cómo medir la capacidad de una mochila en litros? Oct 26, 2026
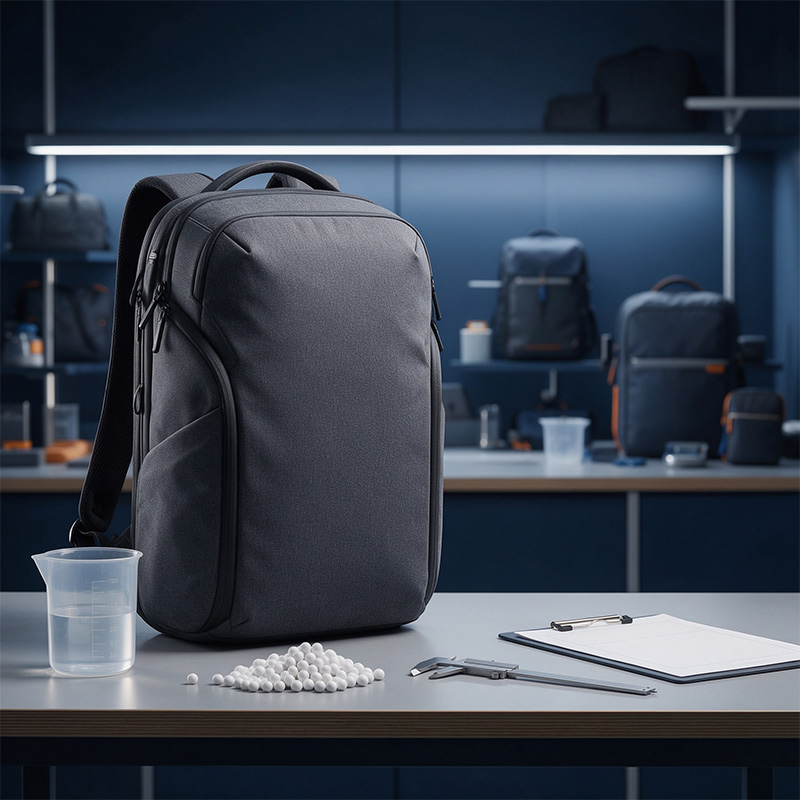
    Existen dos métodos ampliamente utilizados para medir la capacidad de las mochilas: la estimación geométrica del volumen y la prueba de llenado ASTM F2153. Durante la fase de diseño, se puede utilizar la fórmula geométrica (longitud interna × anchura × profundidad ÷ 1000, multiplicada por un factor de corrección del patrón cuando sea necesario) para estimar la capacidad máxima. Para la aprobación de muestras y el etiquetado de la capacidad de producción, la capacidad sin expandir, medida mediante la prueba de llenado ASTM F2153, se utiliza generalmente como referencia.La estimación geométrica es más adecuada para bolsas estructuradas con formas regulares para la planificación preliminar del espacio. Aplicar este método directamente a mochilas cosidas suele sobreestimar la capacidad. La prueba de llenado utiliza esferas de plástico rígido de 20 mm de diámetro para llenar todos los compartimentos cerrados; posteriormente, las esferas se transfieren a un recipiente de medición calibrado para determinar el volumen. El resultado puede utilizarse en contratos de compra, fichas técnicas, criterios de inspección y etiquetado de capacidad del producto. Para la fabricación de bolsas a medida, especificar el método de medición, los compartimentos incluidos y la tolerancia junto con el valor de la capacidad ayuda a armonizar los criterios de aceptación entre compradores y proveedores.Tabla de contenidoI. ¿Por qué las mochilas con la misma capacidad indicada pueden tener volúmenes reales diferentes?II. Estimación mediante fórmula geométricaIII. Prueba de llenado ASTM F2153IV. Recomendaciones prácticas para proyectos OEM de mochilasV. Preguntas frecuentes (FAQ)VI. Conclusión I. ¿Por qué las mochilas con la misma capacidad indicada pueden tener volúmenes reales diferentes? 1. La capacidad de las mochilas no cuenta con un estándar de etiquetado obligatorio uniforme a nivel mundial.A diferencia de las tallas de calzado o el gramaje de los tejidos, la capacidad de las mochilas no está sujeta a una normativa de etiquetado obligatoria y uniforme a nivel mundial. Los productos etiquetados como de 30 litros pueden medirse mediante cuatro métodos comunes en el sector, lo que da como resultado volúmenes útiles diferentes.Método de medición¿Qué se mide?Resultado típicoNotasMultiplicar las dimensiones externasLargo exterior × ancho × alto de la bolsaProbablemente se exageraráConsidera el volumen de la tela, la espuma y las estructuras del panel trasero; no es adecuado para la capacidad indicada en la etiqueta.Solo compartimento principalEl espacio más grande del compartimento principal cerradoConservadorEl espacio útil percibido puede exceder el valor indicado, pero el alcance es limitado y las comparaciones resultan menos significativas.Agregue todos los bolsillos cerradosCompartimento principal, bolsillos con cremallera y bolsillos cerrados con tapa.Más comparableMás acorde con la lógica de la norma ASTM F2153: acordar de antemano si se incluyen bolsillos abiertos.Promover una mayor capacidadCapacidad con la parte superior enrollable o la cremallera de expansión completamente abiertas.Representa únicamente el estado expandido máximo.El volumen es menor en estado normalmente cerrado; algunas maletas expandidas pueden exceder los límites de equipaje de mano de las aerolíneas. 2. Principales razones de las diferencias en la misma capacidad etiquetadaPara una mochila de día con una capacidad de 30 L, el cálculo de las dimensiones externas incluye el espacio ocupado por el panel trasero y la estructura de las correas para los hombros. Según la prueba de llenado ASTM F2153, solo se contabilizan los compartimentos cerrados; se excluyen los bolsillos de malla para botellas de agua y los bolsillos delanteros abiertos. Por lo tanto, la capacidad medida sin expandir puede ser de tan solo 24-25 L.Estas diferencias no suelen ser defectos de fabricación. Se deben principalmente a los diferentes métodos de medición y a los límites de lo que se incluye en el estudio. 3. La capacidad debe coincidir con el estado de uso previsto.La capacidad se puede indicar como capacidad sin expandir y capacidad expandida. La capacidad sin expandir se refiere a la bolsa en su configuración normalmente cerrada para uso diario. La capacidad expandida es el volumen máximo disponible cuando la parte superior enrollable está completamente abierta o la cremallera de expansión está totalmente abierta.Una ficha técnica que solo indica un valor de capacidad no identifica claramente el uso previsto y dificulta las decisiones de inspección. En el caso de las bolsas enrollables y las que tienen cremalleras de expansión, verifique también las dimensiones externas completamente cargadas para determinar si cumplen con los límites de tamaño del equipaje de mano. II. Estimación mediante fórmula geométrica 1. Fórmula básica y unidadesUna fórmula geométrica general utilizada en el desarrollo de mochilas OEM es:Capacidad (L) = Longitud interna (cm) × Ancho interno (cm) × Profundidad interna (cm) ÷ 1000Ejemplo: Con unas dimensiones internas de 50 × 30 × 20 cm, la capacidad teórica es 50 × 30 × 20 ÷ 1000 = 30 L.La fórmula utiliza centímetros y devuelve litros, basándose en 1 L = 1000 cm³. Para el mercado norteamericano, la capacidad también puede indicarse en pulgadas cúbicas; 1 L ≈ 61,024 pulgadas cúbicas. 2. Usos apropiados de la fórmula geométrica• Ingeniería inversa de las dimensiones objetivo durante el diseño conceptual: asignar dimensiones internas utilizables en función de la capacidad objetivo para respaldar el desarrollo de patrones y construcciones.• Estimación rápida del rango de capacidad durante las consultas iniciales: cuando no se dispone de una muestra física, utilice las dimensiones externas para realizar una evaluación preliminar de la categoría del producto y respaldar la cotización y la evaluación del proceso.• Planificación del espacio interno antes del muestreo: asignar espacio entre el compartimento principal, el compartimento para el portátil y los bolsillos delanteros, utilizando el resultado como referencia de límite superior teórico. 3. ¿Por qué la fórmula geométrica puede ser inexacta para las mochilas cosidas?• La bolsa no es un prisma rectangular perfecto: las mochilas de día que se estrechan hacia la parte superior, las bolsas con cierre enrollable, las bolsas con solapa y las mochilas con perfiles de suspensión curvos tienen formas irregulares que no pueden representarse con precisión mediante un prisma rectangular.• Los componentes de tela, espuma y suspensión reducen el volumen útil: los compartimentos para portátiles, los paneles traseros y las estructuras de anclaje de las correas para los hombros ocupan espacio dentro del perfil externo de la bolsa.• Las reglas para contar los bolsillos varían: los cálculos de dimensiones externas pueden incluir los bolsillos laterales y delanteros, mientras que las pruebas de llenado estándar solo cuentan los compartimentos cerrados y excluyen los bolsillos de malla abiertos.• Los márgenes de costura y el grosor del forro reducen el espacio útil: los márgenes de costura, el forro y los materiales de refuerzo reducen el volumen interno efectivo.Conclusión: La fórmula geométrica es una herramienta de evaluación de diseño para estimar el volumen máximo teórico; no debe utilizarse directamente como capacidad nominal de una mochila confeccionada. Los resultados son más precisos para bolsos rectangulares y bolsas de viaje sencillas. Para mochilas, mochilas técnicas para actividades al aire libre y modelos con múltiples compartimentos complejos, la aceptación de la capacidad debe basarse en una prueba de llenado. 4. Estimación en etapa temprana antes del muestreo: Factores de corrección de patronesDurante las primeras etapas de desarrollo, antes de disponer de una muestra física, un factor de corrección de patrones puede ayudar a reducir la diferencia entre la capacidad teórica y la medida. La fórmula ajustada es:Capacidad estimada (L) ≈ [Longitud interna × ancho interno × profundidad interna (cm) ÷ 1000] × KSeleccione K según la regularidad de la forma de la bolsa. Los rangos que se muestran a continuación se basan en bases de datos de patrones y en la experiencia del sector, y son solo para estimaciones de diseño, no para el etiquetado oficial de la capacidad. La estimación debe calibrarse finalmente con una prueba de llenado ASTM.Construcción de bolsasFactor de corrección de referenciaNotasMochila de negocios de forma cuadrada0,80–0,85Forma regular con alta eficiencia espacial.Mochila estándar de día0,75–0,80Forma ligeramente contorneada y espacio ocupado por compartimentos.Mochila de senderismo para exteriores (panel trasero con estructura interna de aluminio)0,70–0,75El sistema de suspensión ocupa más volumen interno.Bolsa de lona cilíndrica0,72–0,78Las paredes laterales curvas reducen el volumen útil.Mochila enrollable0,65–0,75La sección de cierre enrollable queda excluida de la capacidad efectiva.Mochila de día con forma cónica, más estrecha en la parte superior.0,70–0,78La sección transversal cónica hace que el espacio superior sea menos eficiente.Ejemplo: Una mochila estándar con dimensiones internas de 45 × 30 × 18 cm tiene un volumen teórico de 24,3 L. Utilizando un factor de corrección de 0,78, se obtiene una capacidad estimada de aproximadamente 19 L; las pruebas de llenado posteriores generalmente arrojarán un valor de entre 18 y 20 L.Limitación importante: Los factores de corrección no son universalmente transferibles entre fábricas o patrones. Si cambia el gramaje de la tela o la confección del forro, vuelva a probar la bolsa y recalibre K. En las comunicaciones técnicas externas, indique esta cifra como una «estimación de diseño», no como la capacidad contractual especificada. III. Prueba de llenado ASTM F2153 1. Descripción general y alcance del estándarUn estándar industrial comúnmente utilizado para las pruebas de capacidad de mochilas es el ASTM F2153, "Método de prueba estándar para la medición de la capacidad de mochilas". Se trata de un método de prueba voluntario destinado a establecer reglas de medición de capacidad consistentes y comparables entre marcas, fábricas y equipos de inspección.Principios clave: informar tanto la capacidad sin expandir como la expandida; contar solo los compartimentos cerrados; excluir los bolsillos abiertos de malla para botellas de agua, los bolsillos delanteros abiertos y los bolsillos de compresión abiertos. La norma generalmente no se aplica a bolsos pequeños de menos de 4 L. Los minibolsos cruzados, las riñoneras y los organizadores pequeños no necesitan estar etiquetados en litros; si se proporciona un valor de capacidad, identificar el método de prueba simplificado alternativo utilizado. 2. Procedimiento estándar de llenado y lectura de volumenPasoProcedimientoPunto de control1. Preparar el medio de pruebaUtilice esferas de plástico rígido uniformes con un diámetro de 20 mm, generalmente de PP o PS.Las bolitas y perlas de espuma son solo para comprobaciones internas aproximadas; se comprimen o asientan y su repetibilidad es baja. No las utilice para el etiquetado oficial de capacidad.2. Llene todos los compartimentos cerrados.Llene el compartimento principal y todos los bolsillos con cremallera. En el caso de las bolsas enrollables, llénelas hasta el número de vueltas acordado, asegurándose de que cierren correctamente. Cierre las cremalleras después de llenarlas, sin tensarlas.No omita ningún compartimento cerrado. Excluya todos los bolsillos abiertos.3. Utilice un procedimiento de sedimentación uniforme.Agite suavemente la bolsa para que las esferas se asienten de forma natural. Un procedimiento habitual consiste en tres sacudidas suaves, de aproximadamente 10 segundos cada una.No presione ni comprima la bolsa deliberadamente para inflar la lectura.4. Transfiera las esferas a un recipiente de medición calibrado.Transfiera todas las esferas a un recipiente graduado, previamente calibrado mediante la medición del volumen de agua. Agite suavemente hasta que las esferas se asienten y registre el volumen. Las mochilas grandes pueden medirse en varias tandas y las lecturas sumarse.Calibre periódicamente los equipos de medición con agua y conserve los registros de calibración.5. Repita la prueba y calcule el promedio de los resultados.Realice al menos dos pruebas independientes. Si los resultados difieren en más de 1-2 litros, es posible que los procedimientos de llenado o sedimentación no hayan sido consistentes; repita la prueba.Utilice las mismas esferas y equipos de medición para las inspecciones de la primera pieza, en línea y finales. 3. Limitaciones de la norma y su relación con las hojas de especificacionesLa norma ASTM F2153 es voluntaria y no obligatoria por ley. Muchos listados de productos minoristas también omiten el método de prueba. La utilidad de la prueba radica en que permite definir en la hoja de especificaciones el medio de llenado, el equipo de medición, los compartimentos incluidos y las tolerancias. Si solo se indica la capacidad sin los detalles de la prueba, no es posible comparar de forma fiable los resultados de las diferentes etapas. 4. Cuando no se dispone de equipo de laboratorio completo: Métodos de medición simplificadosNo todos los centros de inspección disponen de suficientes esferas de plástico estándar y recipientes de medición calibrados. Se puede utilizar un método simplificado durante el muestreo, pero la ficha técnica debe indicar que difiere de la norma ASTM F2153.GuiónMétodo simplificadoNotasCompartimentos de 4 L o másRellene con esferas de plástico de 20 mm o con granos secos uniformes, luego mida con una taza medidora de 1 litro y sume las lecturas.Las imágenes de los granos son solo para referencia interna; para el etiquetado oficial de la capacidad, se prefieren las esferas de plástico rígido.Compartimentos de menos de 4 LDebido a que las esferas pequeñas se apilan con mayor margen de error, pese primero el material de relleno y, si es necesario, conviértalo a volumen utilizando una proporción definida.Indique en la documentación: “No se trata del procedimiento estándar ASTM F2153”.Bolsas curvas o cónicasRellene las secciones verticales y añada las lecturas de cada sección.Un cálculo basado únicamente en un prisma rectangular sobreestimará la capacidad de las bolsas cónicas.Mochilas con múltiples compartimentosLlene y mida cada compartimento cerrado por separado, luego sume los resultados; enumere los bolsillos abiertos por separado como excluidos.Mantenga registros separados para evitar confusiones sobre lo que se incluye.Importante: Los valores de capacidad obtenidos mediante diferentes métodos de medición no deben compararse directamente. IV. Recomendaciones prácticas para proyectos OEM de mochilas 1. Campos de capacidad recomendados para las hojas de especificacionesPara reducir el riesgo de que la capacidad de un producto terminado difiera de las expectativas, incluya los siguientes seis elementos en la sección de capacidad de la hoja de especificaciones:CampoRedacción recomendadaObjetivoMétodo de medición“Prueba de llenado ASTM F2153 con esferas de PP de 20 mm” / “Calculado a partir de las dimensiones externas; solo como referencia de diseño.”Identifica el método utilizado para determinar la capacidad.Capacidad no ampliadaCapacidad en litros en estado normalmente cerrado.Coincide con el uso típico y el etiquetado del producto.Capacidad ampliadaCapacidad en litros con la cremallera de expansión totalmente abierta o la parte superior enrollable totalmente desenrollada.Distingue el volumen máximo expandido.Compartimentos incluidos“Incluye el compartimento principal y todos los bolsillos con cremallera; excluye los bolsillos de malla para botellas de agua y los bolsillos delanteros abiertos.”Elimina la ambigüedad sobre qué bolsillos cuentan.UnidadesEnumere L y cu juntos y especifique la conversión.Admite las preferencias de lectura de diferentes mercados occidentales.ToleranciaAcordar un rango de tolerancia por capacidad; utilizar el mismo método de prueba para evaluar el cumplimiento.Establece un rango de aceptación razonable para la inspección. 2. Ejemplo de redacción para una hoja de especificacionesCapacidad: 28 L sin expandir (aprox. 1709 pulgadas cúbicas) / 34 L expandida (aprox. 2075 pulgadas cúbicas), medida mediante la prueba de llenado ASTM F2153 con esferas de plástico PP de 20 mm. Incluye el compartimento principal y todos los bolsillos con cremallera; excluye los bolsillos de malla para botellas de agua y los bolsillos delanteros abiertos. Tolerancia: ±1,5 L. El registro de la prueba se adjunta a la documentación de aprobación de la muestra inicial. 3. Tolerancias sugeridas y lenguaje contractualRango de capacidadTolerancia sugeridaNotas de aplicaciónMenos de 20 L±1 LLas bolsas pequeñas son sensibles al diseño de los compartimentos y de la abertura; las condiciones de prueba deben controlarse.20–40 L±1,5–2 LGama habitual de mochilas de día y mochilas para portátiles para desplazamientos diarios.Más de 40 L / bolsas de viaje grandes±2–3 LLa variación en la prueba de llenado puede ser mayor para bolsas grandes; se recomiendan repeticiones adicionales.Productos minoristas con controles estrictos±3%, o estar de acuerdo en que “la capacidad indicada no debe exceder la capacidad medida sin expandir”.Adecuado para programas de venta minorista transfronterizos sometidos a un estricto control.Nota: Los criterios de tolerancia deben corresponder al método de prueba de capacidad. Una tolerancia establecida mediante dimensiones externas no puede utilizarse para evaluar los resultados de una prueba de llenado. 4. Discrepancias comunes relacionadas con la capacidad en el desarrollo de mochilas personalizadasTipo de discrepanciaExplicaciónMedida de controlIncluyendo bolsillos abiertos en capacidad etiquetadaEl método de conteo difiere del de la norma ASTM y puede producir cifras inconsistentes.En la hoja de especificaciones, indique claramente los bolsillos incluidos y excluidos.Publicidad únicamente capacidad ampliadaNo refleja el volumen en el estado normalmente cerrado del producto.Proporcionar capacidad tanto sin ampliar como ampliada.Utilizar las dimensiones externas directamente para las mochilas cosidas.La espuma, los paneles traseros y el revestimiento ocupan espacio, por lo que el valor calculado es elevado.Utilice las pruebas de llenado como base para la capacidad indicada en la etiqueta; utilice las dimensiones externas únicamente como referencia complementaria.Utilizar un único valor de capacidad para todos los tamaños de un estilo.Los patrones y las estructuras de suspensión cambian con el tamaño, lo que afecta al volumen.Pruebe cada tamaño de forma independiente.Probando únicamente la primera muestra, sin verificación de producción.Los ajustes en el diseño, los cambios en el forro y las modificaciones en los bolsillos pueden alterar la capacidad.Pruebe la muestra de referencia aprobada y las unidades de prueba de producción.Mezcla de unidades métricas e imperiales sin etiquetas.Puede dar lugar a interpretaciones erróneas de las lecturas.Incluya tanto L como cu en los documentos técnicos, utilizando la unidad principal adecuada para el mercado objetivo. 5. Puntos clave al comparar múltiples muestrasDos productos con la misma capacidad pueden no tener el mismo rendimiento al cargarlos. Compara las dimensiones externas, las dimensiones internas útiles del compartimento principal, el diseño de la abertura y las fotos de la mochila cargada. Incluso si ambas tienen una capacidad de 30 L, una mochila cuadrada y una cónica pueden acomodar objetos de formas diferentes.Para mochilas de viaje y escolares, la capacidad es solo uno de los factores a considerar. Los diseños con solapa son más adecuados para objetos planos, mientras que las mochilas enrollables de carga superior ofrecen buena compresión, pero pueden dificultar el acceso a los objetos que se encuentran en el fondo. Para una evaluación más completa, incluya en la ficha técnica la capacidad, las dimensiones internas del compartimento principal, el tipo de apertura y las dimensiones externas con la mochila completamente cargada. 6. Cuándo realizar pruebas de capacidadDefina la capacidad de referencia durante la aprobación inicial de la muestra. Una vez completada la primera muestra, pruebe la capacidad utilizando el método acordado. Tras la aprobación de los parámetros, regístrelos en el paquete técnico y en los documentos de compra antes de iniciar la producción en masa.Durante la inspección, utilice las mismas especificaciones de esfera, el mismo equipo de medición y el mismo procedimiento de asentamiento que para la muestra aprobada, y evalúe los resultados comparándolos con la tolerancia acordada. 7. Registros de capacidad y documentación de cumplimientoLas pruebas de capacidad son una actividad de especificación técnica y son independientes de las pruebas químicas de materiales. No obstante, los registros relacionados deben archivarse juntos para facilitar su consulta.Si un producto está etiquetado como fabricado con tela reciclada, las declaraciones sobre el material deben ajustarse a la documentación GRS, GOTS u OEKO-TEX aplicable. Las mochilas infantiles vendidas en los Estados Unidos también deben cumplir con las normas aplicables. CPSIA Requisitos. Una discrepancia sustancial entre la capacidad indicada en la etiqueta y la capacidad medida puede generar publicidad engañosa en los mercados de EE. UU. y Europa. Guarde los registros de pruebas de capacidad y los certificados de conformidad en el paquete técnico para que puedan consultarse en las auditorías de fábrica de los clientes y en las revisiones del mercado. V. Preguntas frecuentes (FAQ) P1: ¿La capacidad de una mochila se mide con precisión multiplicando largo × ancho × alto y dividiendo el resultado entre 1000?Esta fórmula estima únicamente el límite superior teórico. Considera el volumen de la tela, la espuma y los paneles traseros, por lo que generalmente sobreestima el espacio útil en mochilas cosidas. La discrepancia es menor en bolsos rectangulares y bolsas de viaje sencillas. Para mochilas, mochilas para actividades al aire libre y modelos con múltiples compartimentos, la aceptación de la capacidad debe basarse en la prueba de llenado ASTM F2153. Un factor de corrección de patrón puede respaldar las estimaciones iniciales de muestreo, pero el resultado es solo para referencia interna y no debe utilizarse como la capacidad oficial indicada en la etiqueta. P2: ¿Qué es ASTM F2153? ¿Están las fábricas obligadas a utilizarlo?ASTM F2153 es un método de prueba voluntario para medir la capacidad de las mochilas; no es obligatorio por ley. El procedimiento principal consiste en llenar todos los compartimentos cerrados con esferas de plástico rígido de 20 mm, transferirlas a un recipiente de medición calibrado y registrar la capacidad tanto sin expandir como expandida. Se excluyen los bolsillos abiertos para botellas de agua y los bolsillos ocultos. El comprador y el proveedor deben acordar si se utilizará este método en la documentación técnica; una vez acordado, este servirá de base para la aceptación. P3: ¿Por qué una fábrica etiqueta una mochila como de 30 L cuando el resultado de la prueba de llenado es de solo 25 L?Esto suele deberse a diferencias en los métodos de medición; por ejemplo, al usar dimensiones externas o al incluir bolsillos abiertos en el cálculo. Una diferencia de alrededor del 20 % entre la capacidad indicada en la etiqueta de una mochila y el resultado de su prueba de llenado ASTM no es inusual en la industria. Compradores y proveedores pueden establecer una base consistente para la aceptación acordando de antemano el método de prueba, las reglas de inclusión de bolsillos y el rango de tolerancia en la hoja de especificaciones. P4: ¿Cómo deben establecerse las tolerancias en una hoja de especificaciones y qué unidades deben utilizarse?Para bolsas de menos de 20 L, se sugiere una tolerancia de ±1 L; para bolsas de 20 a 40 L, de ±1,5 a 2 L; y para bolsas grandes de más de 40 L, de ±2 a 3 L. Para programas de venta minorista con control estricto, la tolerancia puede reducirse a ±3 %, o las partes pueden acordar que «la capacidad indicada en la etiqueta no debe exceder la capacidad medida sin expandir». En Norteamérica, utilice pulgadas cúbicas (pulg. cúbicas) junto con litros, mientras que en Europa se prefieren los litros. Conversión: 1 L ≈ 61,024 pulg. cúbicas. P5: ¿Cómo se debe probar la capacidad de las bolsas pequeñas de menos de 4 L, las riñoneras y los organizadores?La norma ASTM F2153 generalmente no se aplica a bolsas de menos de 4 L. Un método simplificado puede utilizar una taza medidora calibrada, granos secos uniformes o una conversión de peso a volumen. La hoja de especificaciones debe indicar que el método «no es el procedimiento estándar ASTM F2153». Las esferas pequeñas pueden apilarse de forma inconsistente en compartimentos pequeños, por lo que las afirmaciones sobre la capacidad externa de las bolsas pequeñas deben hacerse con precaución. P6: ¿Se pueden sustituir las esferas de plástico estándar por arroz o frijoles?Pueden utilizarse para comprobaciones internas aproximadas, pero las cifras de capacidad que se emplean en contratos, hojas de especificaciones o etiquetas de productos no deben basarse en arroz ni frijoles. Los granos se asientan bajo presión y los resultados varían entre operarios y lotes, lo que dificulta la repetibilidad. Para pruebas formales, utilice esferas rígidas de PP/PS de 20 mm y equipos de medición calibrados. P7: Para una mochila con cierre enrollable, ¿cuántos rollos se consideran estado sin expandir según la norma ASTM F2153?La norma ASTM F2153 no exige un número específico de pliegues en la parte superior enrollable, lo que puede generar discrepancias en este tipo de bolsa. El comprador y el proveedor deben acordar por escrito en el paquete técnico el número de pliegues necesarios para un cierre normal (generalmente de 2 a 3 rollos en la industria). Llene la bolsa con el número de rollos acordado y confirme que cierra correctamente sin tensión en la tela; registre este valor como la capacidad sin expandir. La lectura con la parte superior enrollable completamente desenrollada corresponde a la capacidad expandida. VI. ConclusiónDesde el uso de estimaciones geométricas para la planificación inicial de patrones, hasta la determinación de la capacidad indicada mediante la prueba de llenado ASTM F2153, y la posterior especificación del método de prueba, los compartimentos incluidos y las tolerancias en términos técnicos claros, un sistema verificable de evaluación de la capacidad es fundamental para la gestión de la capacidad de las bolsas. Los criterios consistentes ayudan a los interesados ​​del proyecto a evitar malentendidos sobre las especificaciones. Como fabricante profesional de bolsas, podemos brindar soporte en los requisitos técnicos relacionados con la capacidad y ayudar a alinear las especificaciones del proyecto con los estándares acordados. Contáctenos si necesita ayuda.   Autor       
  • ¿Qué características debería tener una buena bolsa para jugar al pickleball?
    ¿Qué características debería tener una buena bolsa para jugar al pickleball? Oct 20, 2026
    Una buena bolsa de pickleball debe cumplir cuatro requisitos fundamentales: un diseño de compartimentos científicamente pensado, un sistema de transporte cómodo, una confección de alta calidad y materiales duraderos e impermeables. Solo cuando se combinan estos cuatro elementos se puede considerar una buena bolsa de pickleball.Tabla de contenido:Diseño de compartimentos científicosSistema de transporte cómodoArtesanía de alta calidadMateriales duraderos y resistentes al agua.Recomendaciones de personalización para marcasPreguntas frecuentes sobre la personalización de bolsas de pickleballConclusión 1. Diseño de compartimentos científicosLas palas de pickleball están fabricadas principalmente con fibra de carbono o fibra de vidrio, materiales susceptibles a la presión, los arañazos y la exposición prolongada a altas temperaturas y la luz solar directa. Por lo tanto, un compartimento específico para la pala es fundamental en una buena bolsa de pickleball.En concreto, un compartimento para remos excelente debería tener las siguientes características:Compartimento para remo engrosado y aislado: El compartimento específico para el remo debe contar con una capa de amortiguación de EVA engrosada o algodón perlado para absorber los impactos cuando la bolsa se cae o se comprime. Además, un revestimiento aislante térmico de papel de aluminio Puede resistir eficazmente las altas temperaturas exteriores y ayudar a prevenir la deformación de la superficie de la pala causada por la exposición prolongada a la luz solar directa.Compartimento principal de gran capacidad: El compartimento principal debe ofrecer espacio suficiente para guardar todo el equipo esencial necesario para el entrenamiento diario o las competiciones, como ropa, toallas, botellas de agua y otros artículos.Bolsillo de acceso rápido para pelotas: Añade un compartimento de malla o elástico dentro del compartimento principal para guardar las pelotas de pickleball. Este bolsillo independiente de acceso rápido mantiene las pelotas separadas de la ropa, lo que ayuda a mantener la limpieza y la organización del equipo. Además, permite a los jugadores acceder rápidamente a las pelotas de repuesto durante el calentamiento o entre partidos sin tener que buscar en todo el compartimento principal, lo que mejora la eficiencia y la experiencia del usuario.Compartimento ventilado independiente para calzado: Aislado del compartimento principal, evita que el calzado mojado o sucio manche las palas y la ropa, a la vez que ayuda a reducir los malos olores. Esta es una característica clave que distingue una bolsa de pickleball profesional de una bolsa de gimnasio común.Múltiples bolsillos pequeños: diseñados para guardar objetos personales y accesorios como teléfonos móviles, llaves, sobreempuñaduras, equipo de protección y toallas.Bolsillo oculto para objetos de valor: Cuenta con un interior suave forrado de gamuza para guardar de forma segura objetos de valor susceptibles a rayarse. 2. Sistema de transporte cómodoLas bolsas de pickleball suelen venir en tres estilos de transporte: mochilas, bolsos de hombro/cruzados y bolsos convertibles que se pueden llevar en la mano o como mochilas. Mochila: Ideal para transportar varias palas y todo el equipo necesario, sus características principales residen en el diseño de las correas para los hombros y el panel trasero. Las correas de una mochila de alta calidad deben ser anchas y gruesas, rellenas de espuma de alta densidad y cubiertas con tejido de malla transpirable para distribuir la presión sobre los hombros y favorecer la circulación del aire, evitando la acumulación excesiva de calor y las marcas de presión durante un uso prolongado. El panel trasero debe incorporar una capa de soporte de EVA o algodón perlado de PE para evitar que se deforme o colapse bajo cargas pesadas. Además, debe adaptarse a la curvatura natural de la columna vertebral, proporcionando un soporte estable y fiable.Bolsos de hombro o bandoleras: Estos bolsos priorizan la ligereza, la comodidad y la flexibilidad, lo que los hace ideales para sesiones de entrenamiento cortas o situaciones en las que solo se necesita llevar lo esencial. La correa para el hombro debe ser lo suficientemente ancha para evitar que se resbale, mientras que la hombrera debe incorporar una capa acolchada para reducir la tensión al cargar peso sobre un solo hombro. Una correa ajustable permite que usuarios de diferentes estaturas encuentren un ajuste cómodo.Bolso convertible y mochila: Para quienes valoran la versatilidad, un bolso convertible y mochila ofrece mayor flexibilidad. Este tipo de bolso suele tener un asa superior reforzada para transportarlo cómodamente en distancias cortas o guardarlo en un vehículo, así como un asa lateral acolchada diseñada para reducir la presión en la mano y evitar molestias al llevarlo.Al transformarla en mochila, las correas ocultas para los hombros deben poder desplegarse fácilmente y ajustarse con seguridad, garantizando una experiencia de transporte cómoda en ambas configuraciones. Independientemente del estilo elegido, el objetivo principal del sistema de transporte es que los jugadores se sientan cómodos y tranquilos en sus desplazamientos hacia y desde la cancha. 3. Artesanía de alta calidadLos detalles de la fabricación determinan directamente la vida útil y el aspecto general de una bolsa de pickleball.Costuras: Las costuras deben ser fuertes y duraderas, con un espaciado uniforme y costuras limpias y uniformes. Los puntos de tensión clave, como los puntos de fijación de las correas de los hombros, las bases de las asas y los extremos de las cremalleras, deben reforzarse con costuras dobles o incluso triples, combinadas con remate de refuerzo Refuerzo para mejorar la resistencia al desgarro y evitar que las costuras se abran o se rompan bajo cargas pesadas prolongadas.Herrajes: La elección de los herrajes es crucial. Las cremalleras deben ser suaves, duraderas y ofrecer cierto nivel de resistencia al agua, preferiblemente de marcas reconocidas como YKK o SBS. Los tiradores de las cremalleras deben estar diseñados para facilitar su agarre y manejo, incluso con guantes deportivos.Hebillas: Las hebillas deben someterse a pruebas de resistencia para garantizar que no se agrieten ni se deformen, incluso tras repetidos usos. Además, los bordes de la tela deben tener un acabado impecable, sin hilos sueltos, y la bolsa debe mantener una forma estructurada y bien definida, sin deformarse fácilmente, incluso vacía. Estos detalles reflejan calidad profesional y atención al detalle. 4. Materiales duraderos y resistentes al agua.El pickleball se suele jugar al aire libre, donde las bolsas pueden estar expuestas a lluvias repentinas o al rocío matutino en la cancha. Por lo tanto, la resistencia al agua del tejido constituye la primera línea de defensa para proteger el equipo que se encuentra en su interior. 4.1 Tejido principal: Nylon vs. PoliésterUna bolsa de pickleball de alta calidad debe estar fabricada con nailon de alta densidad (como 600D o superior) o poliéster. Estos materiales ofrecen una excelente resistencia a la abrasión y al desgarro, además de buenas propiedades repelentes al agua.Nylon: Al comparar estos dos materiales comunes, el nylon destaca por su mayor relación resistencia-peso y su excelente resistencia a la abrasión, lo que lo convierte en la opción preferida para las bolsas de pickleball de alta gama. Tiene una superficie lisa y un tacto suave, pero su precio es relativamente más elevado.Poliéster: El poliéster ofrece mayor resistencia a los rayos UV y mejor retención del color, lo que reduce la probabilidad de decoloración o degradación tras una exposición prolongada a la luz solar directa. Además, es más económico, lo que lo convierte en una opción rentable. 4.2 Revestimientos impermeablesUn tejido base de alta calidad por sí solo no basta para resistir condiciones climáticas adversas. El tratamiento impermeabilizante de la superficie es el factor clave que determina la resistencia al agua de la bolsa. La mayoría de las bolsas profesionales para pickleball que hay en el mercado actualmente utilizan uno de tres tratamientos principales: recubrimiento DWR (repelente al agua duradero), recubrimiento de PU o recubrimiento de TPU.Repelencia al agua DWR: El revestimiento DWR crea un efecto de hoja de loto en la superficie de la bolsa, lo que provoca que las gotas de agua se acumulen y se deslicen rápidamente en lugar de penetrar en el tejido. Esto evita eficazmente que el agua de lluvia empape el equipo que se encuentra en su interior.Recubrimiento impermeable de PU: El recubrimiento de PU se aplica normalmente en la cara interna del tejido, formando una membrana impermeable densa. No solo impide la penetración de la humedad externa, sino que también mejora la estructura general del tejido y su resistencia al desgarro.Recubrimiento impermeable de TPU: Como elastómero de poliuretano termoplástico, el recubrimiento de TPU se lamina normalmente en la cara interna del tejido como una película delgada o se incorpora como una capa independiente. En comparación con el recubrimiento de PU, el TPU ofrece una resistencia superior a la hidrólisis y flexibilidad a bajas temperaturas. Incluso en ambientes fríos y húmedos, es menos propenso a la degradación, el endurecimiento o el agrietamiento, lo que ayuda a mantener la impermeabilidad de la bolsa durante un uso prolongado. 5. Recomendaciones de personalización para marcasSi planeas desarrollar una bolsa para pickleball bajo tu propia marca, las siguientes recomendaciones en tres áreas clave pueden ayudarte a encontrar el equilibrio adecuado entre el rendimiento del producto, el costo y el público objetivo. 5.1 Recomendaciones principales para la selección de tejidosEl tejido determina la apariencia, la textura, la durabilidad y el precio potencial de una bolsa de pickleball. La siguiente tabla ofrece recomendaciones para la selección de tejidos según el posicionamiento del producto.Opción de telaEspecificaciones comunesResistencia / Resistencia a la abrasiónResistencia a los rayos UVCostoPosicionamiento recomendadoPoliéster600D / 900D★★★☆★★★★☆ (resistente a la decoloración)ModeradoModelos económicos, modelos básicos y productos para exposición prolongada al sol en exteriores.NylonNylon balístico 600D / 1680D★★★★★ (resistente y ligero)★★★ (Se recomienda tratamiento con rayos UV)De medio a altoModelos y bolsas de gama media a alta para jugadores profesionalesNylon + Ripstop / JacquardNylon a cuadros, textura de panal★★★★★★★★AltoModelos de alta gama y marcas de diseñadorTejido de malla compuesto (PVC/EVA)500D–1000D★★★★☆★★★☆ModeradoModelos y bolsas impermeables mejorados para uso en la playa o multiusos.Consideraciones clave para la selección:Para modelos de gran volumen de ventas, priorice el poliéster 600D. Ofrece costos manejables y buena resistencia del color, lo que lo convierte en una opción popular para productos básicos de consumo masivo.Para modelos de gama media a alta, considere el nailon balístico 1000D o 1680D. Su alta resistencia y buena impermeabilidad lo hacen adecuado para el mercado de gama media a alta.Opciones ecológicas: Considere el nailon reciclado, como ECONYL®, o el poliéster reciclado (RPET), y apoye las certificaciones reconocidas internacionalmente, como GRS, para satisfacer la creciente demanda de productos sostenibles en los mercados europeos y norteamericanos. 5.2 Recomendaciones para la selección de capacidadEn cuanto a capacidad, un tamaño mayor no siempre es mejor. El tamaño ideal debe ajustarse a las condiciones de juego y los hábitos de transporte de los usuarios. La siguiente tabla ofrece recomendaciones de diseño de capacidad para el desarrollo de bolsas de pickleball para fabricantes de equipos originales (OEM).Categoría de capacidadCapacidad de remoConfiguración típicaPúblico objetivoDimensiones de referencia (L × An × Al)Modelo ligero1–2 remosCompartimento principal + bolsillo para pelotas + portabotellas; normalmente no tiene compartimento para zapatos.Jugadores ocasionales y personas que combinan caminar con jugar al pickleball.Aprox. 45 × 20 × 25 cmModelo estándar (recomendado)2–4 remosCompartimento acolchado para remos + compartimento principal + compartimento separado para zapatos + bolsillo para pelotas + compartimentos para objetos pequeñosMiembros principales del club y jugadores habituales de doblesAprox. 50 × 25 × 32 cmModelo profesional de gran capacidad4–6 remosCompartimento acolchado para la pala + amplio compartimento principal + compartimento separado para zapatos + bolsillo para pelotas + bolsa impermeableJugadores y entrenadores profesionalesAprox. 55 × 30 × 38 cmModelo de viaje/equipo6 o más remosMaleta con ruedas o mochila extragrande con sistemas de sujeción externos.Compras al por mayor del equipo y jugadores que viajan con frecuenciaAprox. 60 × 35 × 45 cmConsideraciones clave para la selección:El modelo estándar es la opción ideal. Una bolsa con capacidad para 2 a 4 palas puede ser útil para una amplia gama de jugadores. Las marcas que desarrollen una nueva línea de bolsas para pickleball deberían considerar esta capacidad como su producto estrella.Los modelos ligeros son ideales para captar clientes o como obsequios promocionales. Su diseño sencillo y su menor coste los hacen adecuados como bolsas complementarias para sets de iniciación o como regalos conmemorativos para eventos de clubes, facilitando así el acceso a nuevos jugadores.Los modelos profesionales de gran capacidad deben priorizar la eficiencia del almacenamiento en lugar de simplemente añadir más espacio. Para facilitar la organización del extenso equipo que llevan entrenadores y jugadores profesionales, considere divisores extraíbles o compartimentos interiores modulares. Estas características permiten a los usuarios acomodar diferentes combinaciones de palas y ropa, manteniendo el interior organizado.Los modelos de viaje/equipo deben priorizar las características que facilitan el transporte. Además de una capacidad extragrande, deben incluir una correa de sujeción estándar y patas protectoras resistentes a la abrasión. Estas características ayudan a asegurar la bolsa de pickleball a la maleta durante los traslados al aeropuerto y los viajes de larga distancia, a la vez que reducen el desgaste en la parte inferior de la bolsa. 6. Preguntas frecuentes: Preguntas frecuentes sobre la personalización de bolsas de pickleball P1: ¿Cuál es la diferencia entre una bolsa de pickleball y una bolsa de tenis? ¿Se pueden usar indistintamente?Se pueden usar indistintamente de forma temporal, pero no es recomendable. Las palas de pickleball (de unos 40 cm de largo) son más cortas que las raquetas de tenis, por lo que los compartimentos para raquetas de tenis pueden dejar demasiado espacio vacío, permitiendo que las palas se muevan y choquen con otros objetos. Las bolsas de pickleball también suelen tener bolsillos específicos para las pelotas, ya que las pelotas de pickleball de plástico duro pueden dañarse con una presión excesiva, así como compartimentos para zapatos y más secciones para guardar objetos pequeños. Si solo juegas pickleball, una bolsa específica para pickleball ofrece una experiencia de usuario mucho mejor. P2: ¿Cómo puedo saber si una bolsa es impermeable? ¿Que sea repelente al agua significa que es impermeable?No. La repelencia al agua que proporciona un revestimiento DWR suele ser suficiente para lluvia ligera y salpicaduras, pero las zonas con cremallera aún pueden permitir la entrada de agua. Para una protección impermeable más completa, la bolsa necesita una combinación de tejido con revestimiento de PU/TPU o tejido impermeable laminado y cremalleras impermeables, como las de la serie de cremalleras impermeables de YKK. Al comprar, compruebe que las especificaciones del producto mencionen tanto el revestimiento del tejido como las cremalleras impermeables. P3: ¿Por qué el compartimento de una pala de pickleball necesita aislamiento térmico? ¿Puede el calor del verano dañar realmente una pala?Sí. Las palas de pickleball con superficies de fibra de carbono o fibra de vidrio y núcleos de polipropileno alveolar pueden sufrir ablandamiento, deslaminación o cambios en la sensación al jugar tras una exposición prolongada a altas temperaturas y luz solar directa. Un revestimiento aislante térmico de papel de aluminio reduce significativamente la temperatura dentro de la bolsa, lo que la convierte en una de las características clave que distingue una bolsa de pickleball profesional de un modelo económico. P4: ¿Cuál es la cantidad mínima de pedido (MOQ) y el plazo de entrega típicos para las bolsas de pickleball personalizadas?El pedido mínimo estándar de SYNBERRY es de aproximadamente 500 unidades. El plazo de entrega para muestras depende de la complejidad del diseño y suele ser de 2 a 3 semanas. El plazo de producción en masa varía según la cantidad del pedido y la complejidad de la fabricación. Se debe prever tiempo adicional para procesos especiales, como la impresión en toda la superficie, las tiras reflectantes y las hebillas moldeadas a medida. P5: ¿Debo elegir nailon o poliéster para una bolsa de pickleball? ¿Cuál es más duradera?Ambos materiales son duraderos, pero cada uno ofrece ventajas diferentes. El nailon proporciona mayor resistencia y un tacto más agradable, lo que lo hace adecuado para productos de gama media a alta. El poliéster ofrece mayor resistencia a los rayos UV, una mejor retención del color y un precio más bajo, lo que lo hace ideal para modelos económicos destinados a una exposición prolongada al sol. Elija nailon si su presupuesto lo permite; elija poliéster si la relación calidad-precio es su prioridad. 7. ConclusiónEl pickleball está experimentando un crecimiento explosivo en la participación global, y las bolsas para este deporte están evolucionando de ser un accesorio a una categoría de producto especializada. Para las marcas de bolsas deportivas, esto representa no solo una oportunidad para entrar en un mercado emergente, sino también una ventana crucial para consolidar el reconocimiento de marca profesional mediante un desarrollo de producto más sofisticado.Una excelente bolsa para pickleball debe ser mucho más que un conjunto de compartimentos. Debe reflejar una profunda comprensión de las necesidades del usuario y ofrecer una respuesta bien pensada a sus expectativas. Desde la tecnología de aislamiento térmico que protege las palas caras, hasta la distribución de los compartimentos que facilita el acceso, pasando por los materiales resistentes a la intemperie diseñados para exteriores, cada detalle demuestra respeto por la experiencia deportiva del jugador.Este artículo ha sido escrito desde la perspectiva de un fabricante de bolsas para pickleball, con el objetivo de proporcionar a las marcas que desarrollan líneas de productos de bolsas para pickleball una guía de referencia completa, desde la comprensión de las necesidades del cliente hasta la puesta en producción de los productos.   Autor       
  • ¿Qué tipo de tela se usa comúnmente para el forro de los neceseres de cosméticos?
    ¿Qué tipo de tela se usa comúnmente para el forro de los neceseres de cosméticos? Oct 15, 2026
    Los materiales más comunes para el forro de los neceseres son los tejidos a base de poliéster, especialmente el poliéster de tejido liso, el tafetán de poliéster, el pongee y el poliéster revestido. Además, el nailon, el TPU, el PEVA, el PVC y el EVA se utilizan con frecuencia en productos con altos requisitos de impermeabilidad y estanqueidad; el poliéster reciclado RPET y el nailon reciclado son adecuados para líneas de marcas sostenibles; la microfibra, la gamuza sintética, el terciopelo y el satén son adecuados para una sensación táctil de alta gama y para su uso como regalo. El algodón, la lona, ​​las mezclas de algodón y poliéster, y las mezclas de algodón y lino también se pueden usar para forrar neceseres, especialmente los de lona, ​​los de estilo natural, los que buscan un enfoque ecológico o los que requieren textura bordada. Sin embargo, su impermeabilidad, resistencia a las manchas y facilidad de limpieza suelen ser diferentes a las de los tejidos sintéticos recubiertos, por lo que es necesario evaluarlas según el uso específico. Tabla de contenido:• Selección por requisitos funcionales• Parámetros técnicos clave para la selección del revestimiento• Procesos de personalización de forros y métodos de presentación de logotipos• ¿Cómo garantizamos el control de calidad integral de los materiales para las marcas?• Preguntas frecuentes• Conclusión I. Selección por requisitos funcionales y análisis de tejidos comunesLa elección del forro para neceseres suele basarse en la resistencia a las manchas y la impermeabilidad, la protección de los cosméticos, la facilidad de limpieza y la conservación de la forma. La siguiente sección clasifica los tejidos según sus requisitos funcionales y explica sus características, usos y precauciones. 1. Categoría Impermeable y Fácil de Limpiar• Película de PVC/TPU: Se utiliza comúnmente para neceseres funcionales y compartimentos de separación de líquidos y sólidos, con un rendimiento excepcional a prueba de agua y fugas. Los líquidos se limpian fácilmente después de salpicaduras. El PVC ofrece un rendimiento excepcional a prueba de agua y transparencia, pero sus riesgos de cumplimiento con REACH y la Proposición 65 deben evaluarse cuidadosamente para los mercados europeos y estadounidenses; el TPU ofrece un mejor rendimiento general en cuanto a respeto al medio ambiente, resistencia a los rayos UV y flexibilidad, lo que lo convierte en la opción preferida para estilos impermeables de alta gama.• PEVA: Libre de cloro, es una alternativa ecológica al PVC que ofrece buena impermeabilidad y fácil limpieza, ideal para marcas con requisitos de sostenibilidad. La exposición prolongada a los rayos UV puede provocar un ligero amarilleamiento, que debe evaluarse durante la fase de muestreo.• EVA: Se utiliza comúnmente para bandejas internas rígidas o revestimientos moldeados, con buen rendimiento impermeable y soporte estructural, adecuado para núcleos internos de neceseres que requieren mantener su forma.• Poliéster recubierto y tela Oxford recubierta (p. ej., recubrimiento de PU, recubrimiento de TPU): Tras aplicar un recubrimiento al poliéster o a la tela Oxford, se forma una película continua en la superficie del forro, impidiendo eficazmente la penetración de líquidos como bases de maquillaje líquidas y cremas para el cuidado de la piel. Resistente al desgaste y a los desgarros, con una buena relación calidad-precio, ideal para neceseres de gran capacidad y estilos funcionales para el día a día. Tenga en cuenta que los recubrimientos y las costuras no son totalmente impermeables.• Poliéster de tejido liso, pongee, tafetán de poliéster: Suministro estable, alta eficiencia de corte y costura, y solidez del color estable, lo que garantiza la uniformidad del color del forro entre diferentes lotes en pedidos al por mayor. Entre ellos, el tafetán de poliéster es ligero y de alta densidad, suave y resistente a los enganches; el pongee y el tejido liso son adecuados para estilos de consumo masivo. Para requisitos básicos de impermeabilidad, se pueden seleccionar versiones con revestimiento ligero.• Tafetán de nailon: Tacto suave, resistencia al desgarro superior a la del poliéster de las mismas características, ideal para neceseres de gama media a alta. El nailon posee propiedades impermeables y se utiliza habitualmente para forros impermeables y fáciles de limpiar. Si el producto prioriza la ligereza, la durabilidad y la comodidad para viajar, el nailon es una opción a tener en cuenta.[Nota adicional] Los tejidos recubiertos solo resisten salpicaduras. La costura convencional crea agujeros de aguja, y los líquidos aún pueden filtrarse a través de las costuras. Si se requiere una impermeabilidad total, es necesario un proceso adicional de termosellado de costuras. 2. Categoría de retención de forma y amortiguación• Fieltro: De alta rigidez y gran soporte, ayuda a que el neceser mantenga su forma tridimensional y proporciona cierta amortiguación y absorción de impactos. Es adecuado para bolsas interiores personalizadas y productos que requieren protección, como polvos compactos y paletas de sombras de ojos. Se debe prestar atención al peso, los métodos de limpieza y el grosor.• Categoría de tejido polar (por ejemplo, microfibra, gamuza sintética, terciopelo): Tacto delicado con una ligera sensación de amortiguación que reduce el deslizamiento y los arañazos en los frascos de cosméticos, ideal para neceseres de gama media a alta. La microfibra, la gamuza sintética y el terciopelo ofrecen una sensación táctil de primera calidad y propiedades antideslizantes, y se utilizan principalmente para combinar con marcas de alta gama.3. Categoría de texturas de alta gama• Acetato satinado: tacto suave y delicado, brillo cálido, buena caída y resistencia a las arrugas, fácil de aplicar y retirar, no engancha las cerdas de las brochas de maquillaje, adecuado para un posicionamiento de lujo ligero.• Satén/Satén común: Superficie lisa, agradable al tacto, con un brillo sutil que realza la elegancia, ideal para regalos y productos que valoran el diseño visual. Es necesario evaluar su resistencia a los enganches, a la abrasión y a la decoloración. El satén de poliéster y el satén de nailon ofrecen excelentes resultados de impresión, siendo adecuados para forros de alta gama.4. Categoría ecológica, reciclada y sostenible• RPET: Fabricado a partir de botellas de PET recicladas mediante trituración, limpieza e hilado. Su tacto, solidez del color y resistencia a la abrasión son prácticamente idénticos a los del poliéster virgen, y puede sustituir sin problemas al poliéster tradicional de tejido liso o tafetán, siendo adecuado para la mayoría de los forros de neceseres convencionales. Es un material de uso común entre las marcas que aplican criterios ESG (ambientales, sociales y de gobernanza).• Nylon reciclado: Se obtiene principalmente de redes de pesca desechadas, fibras de alfombras y otros residuos industriales, regenerados mediante despolimerización y polimerización. En comparación con el RPET, el nylon reciclado ofrece mayor resistencia, elasticidad y resistencia química, además de un tacto más suave y delicado. Sin embargo, su oferta en el mercado es menos estable que la del RPET y su coste suele ser superior.5. Categoría de estilo natural y combinado• Algodón: Tacto natural, agradable para la piel, absorbente de la humedad, adecuado para un estilo natural, posicionamiento ecológico y forros de neceseres de lona.• Lona: Mayor gramaje, buena estructura y resistencia al desgaste, ideal para neceseres, bolsas de aseo, forros de bolsas de viaje o bolsillos exteriores. Al usarla como forro, es necesario considerar el peso, el grosor y el proceso de costura. La lona de algodón puro ofrece buena transpirabilidad y ligereza, siendo adecuada para polvos, brochas de maquillaje y otros artículos que requieren ventilación.El algodón y la lona comunes no son impermeables y absorben fácilmente el color y las manchas. Si entran en contacto directo con cosméticos líquidos, su limpieza resulta difícil. Una solución habitual consiste en combinarlos con bolsas interiores lavables y extraíbles, acabados con revestimiento, bolsas impermeables independientes o estructuras con compartimentos internos. • Mezcla de algodón y poliéster: Combina la sensación natural del algodón con la durabilidad y la estabilidad dimensional del poliéster, ideal para proyectos que requieren un equilibrio entre textura y consistencia en la producción a granel.• Mezcla de algodón y lino: Textura natural prominente, adecuada para marcas de estilo específicas, pero la resistencia a las manchas y la solidez del color deben confirmarse durante la fase de muestreo.6. Otras categorías prácticas• Forro de PU: Texturizado, fácil de limpiar, ideal para el uso diario y productos de gama media. Su superficie densa impide eficazmente la penetración de manchas oleosas como bases de maquillaje líquidas y pintalabios. Se limpia fácilmente con un paño húmedo y requiere poco mantenimiento. Es importante elegir materiales de PU con buena resistencia a la hidrólisis para evitar que el revestimiento se desprenda o se vuelva pegajoso tras un uso prolongado, especialmente en entornos de alta temperatura y humedad donde se requieren pruebas de envejecimiento.• Malla/Malla de tres capas: Excelente transpirabilidad, peso ligero, comúnmente utilizada para compartimentos internos o capas de almacenamiento de brochas en neceseres de cosméticos, facilitando la rápida identificación de los artículos y acelerando la disipación de la humedad interna, reduciendo el riesgo de formación de moho. Sin embargo, debido a su superficie irregular y poros grandes, atrapa fácilmente la suciedad y es difícil de limpiar a fondo. No se recomienda como revestimiento principal en contacto directo con cosméticos líquidos y, por lo general, debe usarse con una bolsa interior impermeable.II. Parámetros técnicos clave para la selección de revestimientosAl seleccionar los tejidos de forro para neceseres, los siguientes parámetros influyen directamente en la calidad del producto final y la experiencia del usuario. Se recomienda verificar cada elemento durante la fase de muestreo. 1. Peso en gramos y espesor• Gramaje bajo (por ejemplo, tafetán de poliéster o pongee de 30-50 g/m²): Ligero y suave, maximiza el ahorro de espacio interno, reduce el peso total, adecuado para neceseres de viaje que buscan la máxima portabilidad y ligereza.• Gramaje medio (p. ej., poliéster, nailon o algodón de tejido liso de 60-100 g/m²): Ofrece un equilibrio entre tacto y durabilidad, siendo la opción más común para la mayoría de los neceseres convencionales. Los tejidos de esta gama tienen una rigidez moderada, mantienen la silueta básica del neceser y proporcionan una buena estabilidad de costura y resistencia a la abrasión, siendo adecuados para el uso diario y para diversas situaciones de almacenamiento.• Gramaje elevado (por ejemplo, lona gruesa de 120 g/m² o más, tejido revestido engrosado o fieltro compuesto): excelente rigidez y soporte estructural, que mantiene eficazmente la forma tridimensional del neceser, evitando la deformación por compresión del contenido interno. Se utiliza habitualmente para neceseres rígidos o diseños interiores que necesitan mantenerse de pie de forma independiente. 2. Tipo de revestimiento y rendimiento impermeableTipo de recubrimientoRendimiento impermeableResistencia a la abrasiónRespeto al medio ambienteAplicación típicaRecubrimiento de poliuretanoBienBienMedioneceseres de uso diarioCompuesto de TPUExcelenteExcelenteExcelenteEstilos impermeables de alta gamaPEVABienMedioBienEstilos de posicionamiento ecológicosCLORURO DE POLIVINILOExcelenteBienEl cumplimiento requiere una evaluación cuidadosa.Estilos transparentesEVABienBien MedioBandejas interiores moldeadas, revestimientos rígidos 3. Solidez del color, resistencia al frotamiento y selección de color.• Los forros deben superar las pruebas de resistencia al frotamiento en seco y en húmedo, cumpliendo con los requisitos del mercado objetivo y de la marca (consulte las normas de ensayo de la industria ASTM/ISO).• La selección de colores debe combinar la visión de la marca, los hábitos de uso del mercado objetivo, las expectativas de limpieza y mantenimiento, y el diseño general.• Los sistemas de color oscuro o medio suelen ser menos propensos a mostrar manchas con el uso diario; los sistemas de color claro tienen un aspecto fresco y se adaptan a algunos tonos de marca, pero pueden mostrar residuos cosméticos con mayor facilidad, por lo que se pueden combinar recubrimientos, acabados de fácil limpieza o bolsas interiores extraíbles y lavables. 4. Resistencia a la rotura y resistencia al desgarro• La resistencia a la rotura y al desgarro del tejido de forro debe cumplir con las normas generales de ensayo del sector, como la ASTM D5034.• Los indicadores específicos deben coincidir con el posicionamiento del producto, los escenarios de uso y los requisitos de calidad de la marca. 5. Tacto, nivel de ruido, resistencia al plegado y compatibilidad con la costura.• El nailon y los tejidos recubiertos pueden generar ruido por fricción, lo cual debe evaluarse durante la fase de muestreo.• Es necesario prestar atención al impacto que tiene el grosor de la microfibra, la gamuza sintética, la lona y otros materiales sobre la eficiencia de la costura y el peso del producto terminado.• Es necesario prestar atención a los materiales recubiertos y en forma de película para comprobar si se blanquean después de doblarlos, si su elasticidad es estable y si las costuras presentan fugas. 6. Métodos de limpieza y escenarios de uso por parte del consumidor• Si el producto está orientado al uso diario en la oficina, viajes, actividades deportivas y otros escenarios, el revestimiento debe priorizar la facilidad de limpieza y la estanqueidad.• Si el producto destaca por su estilo natural o su diseño lavable y extraíble, se pueden considerar el algodón, la lona y las mezclas de algodón y poliéster, combinados con bolsas interiores extraíbles o bolsas de almacenamiento impermeables.• Si el producto se presenta como regalo o pertenece a una marca de alta gama, se pueden considerar materiales como el satén, la microfibra y la gamuza sintética, y los métodos de mantenimiento deben indicarse claramente en las instrucciones. III. Procesos de personalización del forro y métodos de presentación del logotipo1. Dimensiones de personalización del forro• Personalización del color: Teñido según los números de color Pantone. Los primeros pedidos requieren reservar un ciclo de confirmación de color.• Personalización de la textura: tejido liso, sarga, jacquard, satén, nacarado y otros efectos superficiales.• Personalización de impresión: Estampados de marca a todo color, impresión repetida del LOGOTIPO, gráficos de temporada, etc.• Personalización de la estructura: bolsillos para cepillos, bolsas interiores transparentes, bolsillos ocultos con cremallera, puntos de fijación de bandas elásticas, etc.• Material compuesto: Se pueden combinar recubrimientos, laminación, unión, grabado en relieve y otros procesos según los requisitos de impermeabilidad y tacto. 2. Proceso de selección del logotipoProcesoTipos de revestimiento aplicablesDurabilidadCaracterísticas del procesoSerigrafíaPoliéster, nailon, lona y otros tejidosMedioExpresión directa del colorImpresión por transferencia de calorPoliéster, nailon, lona y otros tejidosBienBuena expresión de detalles del patrónBordadoPoliéster, nailon, lona y otros tejidosExcelenteFuerte efecto tridimensionalEtiqueta tejidaTodo tipoExcelenteBajo costoEtiqueta metálicaTodo tipoExcelenteSensación de alta gamaEstampado en caliente/Estampado con láminaSatén, gamuza sintética, cuero sintéticoMedioSensación de alta gama 3. Valor añadido de los forros de marca• Los forros impresos personalizados o las etiquetas tejidas con la marca pueden mejorar la experiencia de desempaquetado del producto y el reconocimiento de la marca.• Para las marcas de venta directa al consumidor y los canales de regalos, los forros con la marca son un medio importante para mejorar el valor percibido.• La personalización del forro no afecta la flexibilidad del diseño de la bolsa exterior y puede formar una solución de marca integral junto con la tela de la bolsa exterior, las cremalleras y el embalaje. IV. ¿Cómo garantizamos el control de calidad integral de los materiales para las marcas?1. Comunicación antes de la fabricación de neceseres OEM:• Confirmación de requisitos: Comprender el posicionamiento del producto del cliente y el mercado objetivo.• Selección de tela: Confirme el material del forro, el gramaje, el revestimiento y el color. 2. Etapa de muestreo• Muestreo: Elaborar muestras, confirmar el tacto, el color y la textura. (Se recomienda realizar al menos una ronda de confirmación física de las muestras antes de realizar el pedido formal).• Confirmación de la muestra: Durante la fase de muestreo, confirme simultáneamente el color del forro, el tacto, el grosor, el revestimiento, el proceso de colocación del logotipo, el efecto de la costura y el rendimiento de limpieza.• Requisitos de conformidad: Si el producto está orientado a los mercados europeos y americanos, los documentos de conformidad con los mercados objetivo y los acuerdos de prueba pueden confirmarse simultáneamente durante la fase de muestreo. 3. Puntos clave de control de calidad• Inspección de materiales entrantes: Verificar la diferencia de color de la tela, el gramaje y el ancho.• Etapa de corte: Comprobar los defectos de la superficie del tejido y la uniformidad del recubrimiento.• Etapa de costura: Compruebe si la unión del forro y la cremallera está plana y si hay puntadas saltadas.• Etapa de producto terminado: Realizar pruebas de limpieza del forro y pruebas de suavidad de la cremallera.• Inspección de salida: Realizar la inspección de apariencia y funcionamiento de acuerdo con los estándares de muestreo SYNBERRY AQL 1.5/4.0. 4. Referencia del método de prueba de limpieza del revestimiento• En el desarrollo real del producto, se pueden utilizar cosméticos reales para realizar pruebas comparativas de limpieza de revestimientos, en lugar de realizar pruebas únicamente con agua.• Las muestras candidatas para el revestimiento se pueden exponer respectivamente a base de maquillaje líquida, lápiz labial, protector solar y otros cosméticos, y luego tratarlas con el mismo método de limpieza y frecuencia de secado, comparando las condiciones de los residuos.• Este método permite evaluar eficazmente el rendimiento práctico de las soluciones de revestimiento durante la fase de muestreo. V. Preguntas frecuentes (FAQ)P1: ¿Cuál es la opción más común para el forro de los neceseres? ¿Se puede usar algodón o lona?A: El poliéster de tejido liso, el tafetán de poliéster, el pongee y el poliéster revestido son materiales de forro para neceseres muy utilizados, especialmente adecuados para estilos funcionales convencionales y de consumo masivo.El algodón, la lona, ​​las mezclas de algodón y poliéster, y las mezclas de algodón y lino también se pueden usar para el forro de los neceseres, especialmente adecuados para neceseres de lona, ​​de estilo natural, con un enfoque ecológico o para productos que requieren textura bordada. Sin embargo, el algodón y la lona generalmente no son impermeables y absorben fácilmente las manchas y el color. Se recomienda combinarlos con bolsas interiores lavables y extraíbles, acabados con revestimiento o diseños de bolsas impermeables independientes. Si se prioriza la impermeabilidad y la estanqueidad, el TPU, el PEVA, el PVC y el EVA son los materiales más comunes; si se prioriza la sostenibilidad, el poliéster reciclado RPET y el nailon reciclado son opciones cada vez más populares. P2: ¿Cuánto tiempo se tarda en tomar muestras de la tela del forro?A: El muestreo de forros convencionales de poliéster o nailon es relativamente rápido, generalmente de 15 a 20 días. Los tejidos recubiertos o los forros con estampados personalizados requieren más tiempo. Si se requiere teñido personalizado o igualación de color Pantone, es necesario reservar un ciclo adicional de confirmación de color. Se recomienda realizar al menos una ronda de confirmación de muestras físicas antes de formalizar el pedido. Los plazos de muestreo específicos deben confirmarse con la fábrica. P3: ¿Cómo elegir entre revestimiento de PVC y revestimiento de PEVA en los mercados europeos y americanos?A: El revestimiento de PVC ofrece la mayor impermeabilidad y una alta transparencia, pero debido a problemas con el cloro y los ftalatos, presenta altos riesgos de incumplimiento según el reglamento REACH de la UE y la Proposición 65 de California. El PEVA no contiene cloro y es una alternativa más ecológica, adecuada para marcas con requisitos de sostenibilidad. P4: ¿Cómo se determinan la cantidad mínima de pedido (MOQ) y el plazo de entrega para los forros impresos personalizados?A: El pedido mínimo para forros estampados personalizados suele negociarse en función de la complejidad del diseño, el método de impresión y el grado de personalización del tejido. La serigrafía es adecuada para lotes grandes, mientras que la impresión digital permite lotes pequeños, aunque con costes unitarios más elevados. En cuanto al plazo de entrega, el ciclo de producción de los forros estampados suele ser más largo que el de los forros de color liso. El pedido mínimo para la impresión convencional comienza en 500 unidades. El pedido mínimo y el plazo de entrega específicos están sujetos a la evaluación de la fábrica. P5: ¿Cómo se puede juzgar la calidad de la tela del forro?A: Las fábricas suelen evaluar los siguientes aspectos: si el peso en gramos cumple con las especificaciones, si el recubrimiento es uniforme y no se descascara, si la solidez del color supera las pruebas generales de la industria, si la resistencia a la rotura cumple con los estándares y si se producen arrugas o roturas de hilo después de la costura. Durante la fase de muestreo, se pueden utilizar cosméticos reales para realizar pruebas comparativas de limpieza, en lugar de juzgar únicamente mediante inspección visual. Durante la producción en masa, se puede llevar a cabo un control sistemático mediante la inspección de la materia prima entrante, la inspección del corte, la inspección de la costura y la inspección de muestras salientes. P6: ¿Es posible que el forro del neceser sea impermeable y permita la personalización del LOGOTIPO?R: Sí. Las soluciones comunes incluyen: impresión del logotipo mediante transferencia térmica sobre forro de poliéster recubierto, serigrafía del logotipo de la marca sobre tejido TPU, o la adición de etiquetas tejidas o impresas al forro. Tenga en cuenta que algunas superficies de recubrimiento pueden afectar la adherencia de la tinta. Se recomienda probar la firmeza de la adherencia del logotipo durante la fase de muestreo. P7: ¿El tejido del forro se decolorará y contaminará los cosméticos?A: Este riesgo existe, por lo que los tejidos de forro deben someterse a pruebas de solidez del color mediante frotamiento en seco y en húmedo, cumpliendo con los estándares del mercado objetivo. Los tejidos oscuros, en particular, requieren una verificación exhaustiva de los indicadores de frotamiento en húmedo. Durante el muestreo, se pueden realizar simultáneamente pruebas de decoloración para evitar problemas posteriores a la venta, como la contaminación de los cosméticos en los productos terminados por el teñido del forro. VI. ConclusiónComo fábrica profesional de bolsos OEM/ODM, ofrecemos a marcas y compradores un servicio integral que abarca desde la selección de la tela del forro y la confirmación de muestras, hasta la personalización del logotipo, la producción en masa y el control de calidad. Ya sea que necesite modelos básicos para el mercado masivo, modelos funcionales impermeables y a prueba de fugas, modelos de alta gama que priorizan la calidad táctil o líneas de marcas sostenibles, podemos ofrecerle soluciones de forro y recursos de la cadena de suministro adecuados según su mercado objetivo y el posicionamiento de su producto. Para obtener muestras de tela de forro o para hablar sobre los requisitos específicos de su proyecto, no dude en ponerse en contacto con nuestro equipo comercial.    Autor       
  • ¿Es el neopreno un buen material para fabricar bolsos?
    ¿Es el neopreno un buen material para fabricar bolsos? Oct 14, 2026
    Sí, es una opción perfecta para algunas categorías de bolsos, pero no para todos. El neopreno (nombre científico: caucho de cloropreno, CR) es un material muy adecuado para ciertos tipos de bolsos. Es suave, resistente al agua, altamente amortiguador y ofrece una excelente capacidad de moldeo. Es especialmente apropiado para bolsos de playa, bolsas para equipos de buceo, bolsas para cámaras, bolsas de gimnasio, bolsas para el almuerzo y diversos tipos de bolsos blandos de moda.Si su producto requiere al menos dos de las siguientes características: suavidad, resistencia al agua, protección y facilidad de plegado, el neopreno es casi la opción ideal. Sin embargo, si está diseñando un maletín de negocios estructurado, un bolso de alta gama con textura similar al cuero o un producto de producción en masa donde el precio es un factor crucial, el neopreno podría no ser la solución óptima.Que sea "bueno" o no depende del posicionamiento de su producto, los escenarios de uso previstos y la estructura de costos. En las siguientes secciones, partiremos de las propiedades fundamentales del material y analizaremos paso a paso las consideraciones de producción para ayudarle a determinar si es adecuado para su producto.Tabla de contenido:¿Qué es el neopreno?Ventajas del neoprenoDesventajas del neopreno¿Qué tipos de bolsas son adecuadas para usar con neopreno?Recomendaciones prácticas para la personalización de bolsas de neoprenoPreguntas frecuentesConclusión 1. ¿Qué es el neopreno?El neopreno (caucho de cloropreno, abreviado como CR) fue inventado por la empresa estadounidense DuPont en la década de 1930. Originalmente se desarrolló para trajes de neopreno, por lo que la primera impresión que mucha gente tiene de él proviene del término "material de buceo". Su nombre científico es caucho de policloropreno, un tipo de caucho sintético producido mediante la polimerización de monómeros de cloropreno.En la industria de fabricación de bolsos, el material que se suele utilizar no son láminas de caucho puro, sino un compuesto de espuma de neopreno: un material laminado que se obtiene al unir una capa de espuma de neopreno con tejido de nailon o poliéster. Una estructura común consta de: una capa exterior de tejido de nailon/poliéster, una capa intermedia de espuma de neopreno y una capa interior opcional de forro. La proporción de espumado (por ejemplo, espesores de 2 mm, 3 mm y 5 mm, con suavidad y firmeza diferenciadas por la dureza Shore y la densidad) determina la estructura, la rigidez y la capacidad de amortiguación del producto final.Una vez que comprenda su estructura tipo sándwich, podrá entender todas las ventajas y desventajas del neopreno como material para bolsas. Este es el punto de partida lógico para todas las evaluaciones y decisiones posteriores. 2. Ventajas del neopreno 2.1 Excelente resistencia al agua y a la humedadEl neopreno posee una estructura de espuma de celda cerrada, con una tasa de absorción de agua extremadamente baja que permite la penetración de muy poco vapor de agua. Esta característica lo hace idóneo para las siguientes aplicaciones:Bolsas de playa/bañera: Los trajes de baño y las toallas mojadas se pueden colocar directamente en su interior sin que el agua traspase la capa exterior y moje otras pertenencias. Además, es menos propenso al crecimiento de moho.Bolsas para el almuerzo / Bolsas térmicas: La estructura de celda cerrada actúa como una capa aislante. Al combinarse con un revestimiento de papel de aluminio, puede mantener el contenido frío durante varias horas, lo que convierte al neopreno en un material muy popular en el mercado de bolsas para el almuerzo en Europa y Norteamérica.Bolsas para deportes acuáticos y al aire libre: Adecuadas para bolsas de paddle surf, bolsas de barranquismo y bolsas para equipos de vela. 2.2 Propiedades de amortiguación y protección naturalesLa capa de espuma actúa como un amortiguador incorporado. Esta es la principal ventaja que distingue al neopreno de casi todos los tejidos tradicionales para bolsas:Bolsas para cámaras / Bolsas para drones / Bolsas para instrumentos: Una capa de neopreno de 3 a 5 mm proporciona protección contra caídas e impactos para equipos de precisión, eliminando la necesidad de un forro adicional de algodón perlado o espuma EVA.Fundas para portátiles: Este es uno de los mercados más consolidados para las aplicaciones de neopreno. El material es ligero y flexible, a la vez que capaz de absorber impactos en caso de caída.Bolsas para botellas de vino: Las bolsas de neopreno para una o dos botellas de vino son categorías de productos comunes en el mercado de regalos.Para lograr el mismo nivel de protección, los tejidos tradicionales requieren un acolchado y una amortiguación adicionales, lo que se consigue a expensas de la suavidad y la ligereza. 2.3 Suavidad y capacidad de plegadoLas bolsas de neopreno se pueden plegar y guardar cuando no se usan, lo que facilita guardarlas en un cajón o en otra bolsa. Una vez llenas, también se adaptan a los contornos del cuerpo. Esto las hace especialmente adecuadas para:Bolsas de gimnasio/bolsas de yoga: El cuerpo blando de la bolsa se puede guardar fácilmente en una taquilla del gimnasio.Bolsas organizadoras de viaje: Se pueden plegar y guardar en una maleta, pero ofrecen una capacidad considerable cuando están desplegadas.Bolsas para pañales / Bolsas para bebés: El cuerpo suave de la bolsa no ejercerá presión incómoda sobre el bebé y, además, es más fácil de guardar en la cesta de almacenamiento del cochecito.En comparación, las bolsas de lona y cuero suelen presentar un dilema: «si son blandas, carecen de estructura; si son rígidas, se vuelven voluminosas y pesadas». El neopreno logra un mejor equilibrio entre «suavidad» y «mantenimiento de la forma». 2.4 Excelente versatilidad de impresión y diseñoEl tejido de nailon/poliéster adherido a la superficie del neopreno es un excelente soporte para la impresión. La impresión digital, la serigrafía y la impresión por transferencia térmica ofrecen resultados muy buenos, con colores vibrantes y detalles nítidos. Además, los diseños impresos son menos propensos a agrietarse al estirar el material.Además, el cuerpo del bolso puede diseñarse con bordes ondulados, cremalleras de colores contrastantes, paneles de colores contrastantes y otras características distintivas. En los últimos años, el neopreno se ha convertido en una opción popular para marcas de moda de tendencia, colecciones de colaboración con marcas reconocidas y bolsas de regalo corporativas personalizadas.La creciente popularidad de marcas de diseño como Jacquemus también ha contribuido a que los bolsos de neopreno suaves y de estilo escultural cobren protagonismo. 2.5 Fácil de mantener y resistente a las manchasLa capa de espuma de neopreno crea una barrera contra la penetración de líquidos. Al laminarla con un tejido exterior ligeramente resistente al agua y fácil de limpiar, como nailon o poliéster impermeable de alta densidad, es poco probable que las manchas cotidianas (como derrames de café, salpicaduras de barro y marcas de sudor) penetren en el interior.En la mayoría de los casos, la superficie puede quedar limpia simplemente limpiándola suavemente con un paño húmedo y una pequeña cantidad de detergente suave y neutro. No es necesario lavarla con frecuencia como ocurre con la lona, ​​y además se evitan las molestias del mantenimiento regular asociado al cuero. 3. Desventajas del neoprenoEl neopreno es un material diseñado para aplicaciones específicas, no un tejido universal para bolsos. Cuando resuelve un problema práctico, puede ofrecer un rendimiento excelente. Sin embargo, si lo elige simplemente porque una muestra resulta suave y de alta calidad al tacto, normalmente revisaremos detenidamente las especificaciones completas del producto antes de proceder a la fase de muestreo.Una evaluación racional de un material no puede centrarse únicamente en sus ventajas. Las desventajas del neopreno también están determinadas por su estructura: 3.1 Las bolsas terminadas pueden ser más pesadas de lo esperado.Un pequeño trozo de neopreno puede no parecer especialmente pesado. Sin embargo, una vez que la gran superficie de la estructura tipo sándwich se combina con cremalleras, correas y herrajes, el peso total puede aumentar significativamente.Tomando como ejemplo el tejido laminado de neopreno de 3 mm de grosor, de uso común, su peso por metro cuadrado es considerablemente mayor que el del nailon 210D o el tejido Oxford 600D. Esto cobra especial importancia cuando el producto debe ser ligero o estar diseñado para transportarse durante largos periodos. 3.2 Transpirabilidad limitadaDebido a que la capa central del neopreno consta de una estructura de espuma de celda cerrada, sus densas propiedades físicas no solo impiden la penetración de la humedad, sino que también bloquean eficazmente la circulación del aire. Esto significa que las bolsas de neopreno prácticamente no son transpirables.Cuando la circulación del aire es la consideración principal, generalmente no elegimos el neopreno como material. 3.3 La costura requiere conocimientos especializadosDebido a la elasticidad única de los materiales de espuma, el neopreno puede presentar problemas de alimentación de la tela, puntadas saltadas y arrugas durante la costura. Requiere un control preciso de la longitud de la puntada, el tipo de aguja y los métodos de alimentación de la tela. Los materiales gruesos también son propensos a que las costuras se abran en las esquinas, por lo que es fundamental contar con operarios de costura experimentados.Si una pequeña fábrica no tiene experiencia previa en la costura de materiales de espuma, la tasa inicial de defectos puede ser relativamente alta.Además, la soldadura ultrasónica sin costuras no puede reemplazar por completo la costura para lograr la impermeabilización con neopreno. La soldadura de alta frecuencia es una opción, pero requiere una inversión considerable en equipos. La mayoría de los productos aún necesitan cremalleras resistentes al agua para lograr un nivel de impermeabilidad superior a la protección básica contra salpicaduras. 3.4 Propenso a arrugas y marcas de compresiónDurante el almacenamiento o transporte prolongado en estado plegado, la capa de espuma de neopreno tiende a desarrollar marcas de compresión a lo largo de los pliegues, lo que afecta la suavidad y el aspecto general del producto. Tras recibir un producto plegado o comprimido, los usuarios suelen necesitar dejarlo reposar para que el material recupere su forma original.Para productos diseñados para ser "listos para usar" o posicionados como regalos de alta gama, se deben incorporar estructuras de soporte adicionales en el diseño del empaque para evitar una compresión excesiva. 3.5 Coste superior al de los tejidos convencionalesEl precio del tejido de poliéster laminado con neopreno de 3 mm es aproximadamente de 3 a 5 veces superior al del tejido Oxford 600D convencional. Además, el desperdicio por corte es mayor (la elasticidad de los materiales de espuma hace que la disposición del tejido sea menos compacta que en los tejidos lisos) y la eficiencia de la costura es menor. En consecuencia, el coste total es significativamente superior al de los productos a base de poliéster o nailon.Esto hace que el neopreno no sea adecuado para productos de bajo precio y gran volumen, sino más bien para productos funcionales o de diseño con márgenes de beneficio medios o altos. 4. ¿Qué tipos de bolsas son adecuadas para el neopreno?Al sopesar las ventajas y desventajas analizadas en las dos secciones anteriores, podemos establecer un marco claro para la toma de decisiones.Categorías de productos recomendadas:Fundas y bolsas organizadoras para cámaras, drones e instrumentos: ideales cuando la amortiguación y la protección son los requisitos principales.Fundas para portátiles: Una categoría de producto consolidada con un panorama competitivo bien definido.Bolsas para el almuerzo / Bolsas isotérmicas: Ideales para productos que requieren tanto aislamiento térmico como protección contra fugas.Bolsas para botellas de vino / Fundas para vasos: Adecuadas para productos que combinan funcionalidad protectora con atractivo para regalo.Bolsas de playa / Bolsas de natación / Bolsas para deportes acuáticos: Ideales para aplicaciones donde la resistencia al agua es el requisito principal.Riñoneras deportivas: Adecuadas para productos que priorizan la suavidad y la facilidad de limpieza.Bolsas para pañales / Bolsas de cosméticos: Adecuadas para productos que requieren suavidad, resistencia a las manchas y resistencia al agua.Categorías de productos no recomendadas:Maletines y bolsos estructurados para el día a día.Bolsos de alta gama que requieren una textura similar al cuero de primera calidad.Bolsas de producción masiva de gama baja a media: La estructura de costos no es viable.Productos a corto plazo con fuerte estacionalidad 5. Recomendaciones prácticas para la personalización de bolsas de neoprenoPara las marcas y las fábricas de mochilas, seleccionar el material es solo el primer paso. Hay cinco factores clave que controlar durante la implementación: 5.1 Espesor y durezaEl grosor estándar del neopreno utilizado para bolsos suele ser de 2 a 5 mm. Un grosor de 2 a 3 mm es suficiente para las fundas interiores. Para bolsos que necesitan mantenerse de pie, se recomienda un grosor de 4 a 5 mm, o bien se puede añadir un forro mediante laminación.Durante el muestreo, asegúrese de comprobar la recuperación del material tras el plegado y el grado de deformación bajo carga. Esto garantiza que el grosor se ajuste a sus expectativas en cuanto a la estructura y la forma de la bolsa. 5.2 Calidad de laminaciónLa calidad de laminación de la estructura de material de tres capas (tejido exterior + capa de espuma + forro) determina la vida útil del producto. Una laminación de baja calidad puede empezar a delaminarse o formar burbujas tras solo unos meses de uso, mientras que las capas laminadas de alta calidad deben estar firmemente unidas y ser difíciles de separar a mano.Por lo tanto, elegir una fábrica de bolsos profesional con experiencia en la fabricación de productos similares es fundamental. 5.3 Control de oloresDurante los procesos de espumado y laminación, el neopreno puede retener inevitablemente cierto olor químico, comúnmente conocido como "olor a goma" o "olor a pegamento". Si bien los materiales que cumplen con las normas ambientales pierden gradualmente su olor tras la ventilación, los olores desagradables al abrir el paquete pueden generar fácilmente reseñas negativas, especialmente entre usuarios sensibles a los olores, como padres que compran productos para bebés y quienes reciben regalos de alta gama.Por lo tanto, durante el proceso de fabricación OEM de bolsas de neopreno, prestamos especial atención a los siguientes factores:Fuente del materialProceso de laminaciónCondiciones de embalajeTiempo de ventilación antes del envío 5.4 Selección de cremalleras Determina el nivel de resistencia al agua.Las cremalleras de nailon comunes son uno de los principales puntos por donde puede filtrarse el agua en productos resistentes a las salpicaduras. Para productos con mayores requisitos de resistencia al agua, se deben usar cremalleras impermeables o estancas (como la serie de cremalleras impermeables de YKK), o bien se debe añadir una solapa impermeable en el interior de la cremallera.Es importante tener en cuenta que las cremalleras impermeables suelen ser más rígidas que las cremalleras normales, ofrecen mayor resistencia al abrirlas y cerrarlas, y cuestan más.Si el producto no está destinado al buceo profesional ni a entornos exteriores extremos, no es necesario buscar a ciegas el máximo nivel de impermeabilidad en la cremallera. Hacerlo podría perjudicar la experiencia del usuario y aumentar innecesariamente los costes. 5.5 Resistencia a la corrosión de los herrajes metálicosTeniendo en cuenta que las bolsas de neopreno se utilizan a menudo en ambientes húmedos, los herrajes metálicos deben tener una excelente resistencia a la corrosión. En la práctica, prueba de niebla salina Puede utilizarse para evaluar la resistencia a la corrosión de los componentes. Se debe dar prioridad a los componentes de aleación de zinc con un recubrimiento electrolítico grueso o a los de acero inoxidable.Esto ayuda a prevenir la oxidación y el óxido rápidos causados ​​por la exposición a ambientes costeros o la transpiración, que de otro modo podrían comprometer la apariencia general y la calidad percibida del producto.  6. Preguntas frecuentes P1: ¿Cuál es la diferencia entre el neopreno y el SBR?El CR (caucho de cloropreno/neopreno) y el SBR (caucho de estireno-butadieno) son ambos cauchos sintéticos, y ambos pueden fabricarse en una estructura tipo sándwich compuesta por tejido exterior, capa de espuma y forro. Su apariencia, tacto y grosor pueden ser prácticamente idénticos. Sin embargo, según la experiencia práctica en la fabricación OEM de bolsas de neopreno, existen dos diferencias notables entre ambos materiales:Resistencia y recuperación de la forma: El CR ofrece mayor resistencia y se recupera más rápidamente de las marcas de compresión tras el plegado, lo que lo hace menos propenso a la deformación durante su uso prolongado. El SBR, por el contrario, tiene una resistencia relativamente menor y es más propenso a desarrollar pliegues permanentes o a colapsar tras repetidos plegados o fuertes compresiones.Durabilidad y resistencia a la intemperie: El CR ofrece mayor durabilidad y resistencia a la intemperie, con una resistencia significativamente superior a la radiación UV, el ozono y la corrosión del agua de mar que el SBR. Cuando se expone a la luz solar o a ambientes húmedos durante períodos prolongados, el SBR es más susceptible al envejecimiento, el endurecimiento y la pulverización de la superficie.La siguiente tabla compara las características de rendimiento inherentes y los costos de los dos materiales:La siguiente tabla compara sus características de rendimiento inherentes y sus costes:Factor de comparación CR (Neopreno auténtico) SBR (caucho de estireno-butadieno)Resistencia a la abrasión Bueno, pero no tan bueno como SBR. Excelente; se utiliza comúnmente en bolsas que requieren mayor resistencia a la abrasión.Resistencia a la temperatura Aproximadamente de -40 °C a +120 °C Aproximadamente de -20 °C a +80 °CDurabilidad Excelente; menos propenso a la formación de polvo durante el uso prolongado. Promedio; propenso a agrietarse y desprenderse en polvo al aire libre.Elasticidad y tacto Flexible y con buena resistencia Resiliencia relativamente más débil que CRCosto Alto; CR cuesta aproximadamente el doble que SBR. Parte inferior; el material predominante utilizado en muchos productos de "tejido para buceo" en el mercado.Olor Relativamente leve Generalmente más perceptibleResumen: El SBR es una alternativa económica al neopreno. Si las principales características de su producto son la suavidad, la amortiguación, la resistencia al agua y a las manchas (como en el caso de bolsos de playa, bolsas para cámaras y bolsas para el almuerzo), el SBR suele ser una opción rentable. Sin embargo, si desea promocionar la calidad del neopreno auténtico, posicionar el producto a un precio superior o satisfacer las exigencias de los clientes en cuanto a resistencia a la temperatura, recuperación de arrugas y resistencia a la intemperie, el CR podría ser la mejor opción. La diferencia de precio también debe tenerse en cuenta en su estrategia de precios. P2: ¿Se pueden lavar a máquina las bolsas de neopreno?No se recomienda lavar a máquina. Si bien el neopreno en sí resiste el lavado, las capas adhesivas y las costuras de la estructura tipo sándwich no soportan la agitación vigorosa ni las altas fuerzas centrífugas del ciclo de centrifugado de una lavadora. El lavado a máquina puede provocar fácilmente la delaminación del tejido, la formación de burbujas e incluso deformaciones irreversibles o daños en los componentes.El método de limpieza correcto consiste en usar agua tibia y un detergente neutro, frotando suavemente las zonas manchadas con un paño suave o una esponja. A continuación, enjuague cualquier resto de detergente con agua limpia y deje que la bolsa se seque al aire libre en un lugar fresco y bien ventilado.Evite la exposición directa al sol y el secado en secadora a alta temperatura, ya que el calor puede acelerar el envejecimiento del caucho, provocando que se endurezca o incluso se agriete. Para olores persistentes o una limpieza profunda, considere acudir a una tintorería profesional. Sin embargo, infórmeles con antelación sobre las propiedades del material para asegurarse de que eviten el uso de disolventes fuertes. P3: ¿Se pueden personalizar las bolsas de neopreno para darles diferentes formas?Sí, pero las posibilidades están limitadas por las propiedades del material. El neopreno tiene cierto grado de flexibilidad y se puede moldear en patrones texturizados sencillos mediante prensado térmico. Sin embargo, a diferencia del EVA o los plásticos moldeados por inyección, no permite obtener fácilmente estructuras geométricas complejas ni ángulos rectos pronunciados.Si se requiere una apariencia muy estructurada y rígida, generalmente se necesita un refuerzo interno (como planchas de PP o láminas de EVA) o una capa de espuma más gruesa (de más de 5 mm).Para diseños que buscan lograr un "efecto escultórico suave", recomendamos consultar con la fábrica durante la fase de diseño y utilizar la construcción con múltiples paneles y la segmentación estructural para crear la forma deseada, en lugar de depender del soporte estructural natural de un solo material. P4: ¿Son pesadas las bolsas de neopreno?Las bolsas de neopreno pueden ser más pesadas de lo que los compradores esperan, especialmente cuando se combinan grandes superficies de tejido de neopreno con forro, correas, cremalleras y herrajes metálicos. Pueden ser considerablemente más pesadas que las bolsas comunes de poliéster y nailon. P5: ¿Son respetuosas con el medio ambiente las bolsas de neopreno?Esta cuestión debe abordarse desde diversas perspectivas. En cuanto a los materiales en sí, tanto el caucho de cloropreno (CR) como el caucho de estireno-butadieno (SBR) son cauchos sintéticos difíciles de biodegradar de forma natural y no se consideran materiales biodegradables. Sin embargo, su desempeño ambiental durante la producción y el uso reales depende de los procesos de fabricación y las normas específicas empleadas.La primera consideración es el adhesivo y el proceso de laminación. Los adhesivos tradicionales a base de solventes pueden contener compuestos orgánicos volátiles (COV), que no solo producen olores fuertes, sino que también son perjudiciales para el medio ambiente. Actualmente, muchas cadenas de suministro de gama media y alta han optado por adhesivos a base de agua o procesos de laminación con adhesivos termofusibles, lo que reduce significativamente las sustancias residuales nocivas y ayuda a que los productos cumplan con las principales normativas ambientales, como los requisitos REACH y RoHS de la UE. P6: ¿Es el neopreno mejor que el nailon o el poliéster para la fabricación de bolsas?No necesariamente. Si priorizas un peso mínimo, un precio bajo y una alta transpirabilidad, elige nailon o poliéster. Si necesitas resistencia al agua, amortiguación, un tacto suave o una estética distintiva, y puedes asumir un mayor coste y peso, el neopreno puede ser la mejor opción.Muchas marcas de alta gama incluso adoptan una "estrategia híbrida", utilizando neopreno para el cuerpo principal e incorporando paneles de poliéster o nailon en áreas clave para combinar las ventajas de ambos materiales. 7. ConclusiónNo existe una distinción absoluta entre materiales buenos y malos; lo que importa es si el material es el adecuado para la aplicación. Para los fabricantes y marcas de bolsos, la mejor práctica es trabajar a la inversa, partiendo del marco de “escenario de aplicación–función–material” durante la etapa de desarrollo del producto. Utilice neopreno donde mejor se desempeñe y aborde sus limitaciones mediante procesos de fabricación e inspecciones de calidad. Cuando se aplica correctamente, el neopreno puede convertirse en un activo valioso para su línea de productos, ofreciendo un potencial significativo tanto para la diferenciación del producto como para los márgenes de beneficio.SYNBERRY BAG cuenta con más de 30 años de experiencia en la fabricación de bolsas OEM/ODM y se especializa en el procesamiento avanzado de materiales y la fabricación de precisión en una amplia gama de materiales. Comprendemos los requisitos específicos del neopreno en laminación, costura y control de calidad, y brindamos asistencia profesional durante todo el proceso, desde la selección del material hasta la entrega del producto terminado.Ya sea que esté desarrollando fundas protectoras funcionales que prioricen la máxima amortiguación o bolsos de diseño que muestren una estética de moda contemporánea, SYNBERRY BAG puede ayudar a las marcas a traducir conceptos creativos en productos terminados con precisión, equilibrando rendimiento, costo y estética para crear productos de alta calidad que resistan la prueba del mercado.   Autor       
  • Preguntas frecuentes sobre neceseres personalizados
    Preguntas frecuentes sobre neceseres personalizados Oct 10, 2026
    ¿Planeas personalizar neceseres pero no sabes por dónde empezar? Este artículo se basa en la amplia experiencia de un fabricante OEM de neceseres para responder a las preguntas más frecuentes sobre aspectos clave como materiales, dimensiones, técnicas de impresión, cumplimiento normativo, control de calidad y cantidades mínimas de pedido (MOQ). Te ayudará a comunicarte de forma más eficiente con tus proveedores y a personalizar tu producto fácilmente. P1: ¿Qué materiales se utilizan habitualmente para los neceseres de cosméticos? ¿Cuáles son sus ventajas y desventajas?MaterialVentajasDesventajasAplicaciones adecuadasNylon (210D/420D)Ligero y resistente a la abrasiónTextura y apariencia ordinariasArtículos promocionales, kits de productos de tamaño viajeTejido de poliéster/OxfordColores vibrantes y fácil impresiónTextura y apariencia ordinariasMarcas dirigidas a consumidores más jóvenesCuero sintético PUAspecto y textura de primera calidad, resistente al agua.Mayor costoMarcas de gama media a altaPVC/EVATotalmente transparente, impermeable y fácil de limpiar.Menos respetuoso con el medio ambienteBolsas transparentes que cumplen con las normas de los aeropuertos, bolsas de almacenamientoTela de lona / algodón y linoEcológico y apto para imprimir patrones complejos.No es impermeable y se mancha con facilidad.Marcas ecológicas, artículos de regaloCombinaciones de tejidos de mallaTranspirable y ligeroCapacidad de carga limitadaBolsas de aseo, aplicaciones relacionadas con el deporteP2: ¿Es necesario que los tejidos de los neceseres de maquillaje sean impermeables?Recomendamos aplicar al menos un tratamiento hidrófugo. Los derrames de líquidos procedentes de cosméticos son uno de los accidentes más comunes durante su uso, y los tejidos con un revestimiento hidrófugo pueden proteger eficazmente los artículos que se encuentren dentro del bolso. P3: ¿Cuál es el mejor material para el forro de los neceseres de cosméticos?Entre las opciones más comunes se incluyen forros de poliéster 210D o tejidos recubiertos de PVC/PU de fácil limpieza. Si el producto está diseñado para ser impermeable, recomendamos utilizar un forro impermeable de TPU en toda la bolsa, combinado con costuras sin aguja o tecnología de termosellado de alta frecuencia. P4: ¿Cuáles son los tamaños más comunes de neceseres de cosméticos?Tamaño mini: 15 × 10 × 5 cm, ideal para neceseres de pintalabios o estuches de maquillaje para retoques.Tamaño estándar: 20 × 12 × 8 cm, adecuado para guardar productos de cuidado facial de uso diario (el tamaño más popular).Gran capacidad: 25 × 15 × 10 cm, ideal para llevar un juego completo de artículos esenciales para viajar.Plegable/Colgante: Se puede desplegar y colgar en el baño, lo que lo hace ideal para viajar.P5: ¿Se pueden personalizar las dimensiones de los neceseres?Sí. Ofrecemos la posibilidad de fabricar muestras a partir de muestras físicas o planos técnicos proporcionados por los clientes. Recomendación: Para su primer pedido, confirme la capacidad y las proporciones mediante la aprobación de la muestra antes de la producción en masa para evitar desviaciones dimensionales en los pedidos al por mayor. P6: ¿Qué detalles se suelen pasar por alto al especificar las dimensiones de un neceser?Grosor (ancho del fuelle). Muchos clientes solo especifican el largo y el ancho, lo que da como resultado bolsas producidas en masa que son demasiado planas para contener botellas y frascos. Dado que las botellas y los frascos típicos tienen diámetros de aproximadamente 5 a 7 cm, recomendamos un ancho de fuelle de al menos 5 cm. P7: ¿Qué técnicas de aplicación de logotipos existen para los neceseres de cosméticos?TécnicaCaracterísticasMateriales adecuadosSerigrafíaIdeal para logotipos sencillos, colores vibrantes y bajos costos unitarios.Poliéster, nailon, lonaImpresión por transferencia de calorAdmite colores degradados y gráficos con calidad fotográfica.Poliéster, nailon, lonaBordadoTextura de primera calidad y excelente durabilidad.Poliéster, nailon, lonaEstampado en relieve de poliuretano / Estampado en láminaCrea una apariencia de alta gama.cuero sintético PUPlacas metálicas con logotipoCrea una apariencia de alta gama.La mayoría de las telasEtiquetas tejidasCoste relativamente bajoLa mayoría de las telasEtiquetas de caucho PVCCoste relativamente bajo con un estilo informal.Poliéster, nailon, lona P8: ¿Qué técnicas de aplicación de logotipos son las más duraderas y las que menos probabilidades tienen de despegarse o desvanecerse?El bordado y el grabado de alta frecuencia en materiales de poliuretano ofrecen la mejor durabilidad. La serigrafía puede durar años con un uso normal, pero se debe evitar frotar con fuerza y ​​limpiar con alcohol. P9: ¿Existen limitaciones de color para la impresión de bolsas de cosméticos?Con la serigrafía, cada color adicional requiere un paso de producción extra y un costo adicional por la fabricación de la pantalla. Si el diseño contiene más de cuatro colores, recomendamos optar por la impresión por transferencia térmica o la impresión digital, ya que el costo total podría ser menor. P10: ¿Cuáles son los colores más populares para los neceseres de cosméticos?Los colores neutros como el negro, el blanco, el gris y el beige son los más versátiles y suelen generar mayores índices de recompra. Para un público más joven, los tonos suaves de rosa, azul y verde también son opciones populares. Recomendamos consultar los colores de tendencia Pantone de la temporada actual o proporcionar imágenes de referencia de productos de la competencia. La fábrica puede ayudar con la igualación de colores y la aprobación de muestras. P11: ¿Se puede personalizar el empaque de las bolsas de cosméticos?Sí. Ofrecemos diversas opciones de empaque, como bolsas de polietileno, cajas de colores, bolsas protectoras, etiquetas colgantes y códigos de barras. Todas ellas se pueden personalizar con la información de su marca. P12: ¿Qué requisitos de cumplimiento se aplican a las bolsas de cosméticos exportadas a Europa y Estados Unidos?Unión Europea: Reglamento REACH (sustancias químicas). Si los productos están destinados al mercado infantil, también deben tenerse en cuenta los requisitos de la norma EN 71.Estados Unidos: Proposición 65 de California. Elementos comunes que se analizan: colorantes azoicos, formaldehído, metales pesados ​​y ftalatos (especialmente importantes para los materiales de PVC). P13: ¿Cómo encontrar un fabricante de neceseres adecuado?Recomendamos evaluar las capacidades de una fábrica en las siguientes cuatro áreas clave:Experiencia en el sector y en los productos: Compruebe si sus proyectos anteriores incluyen materiales o técnicas de fabricación similares.Rapidez de respuesta y eficacia en la comunicación: Determine si la fábrica puede comprender rápidamente sus requisitos y ofrecer recomendaciones profesionales.Certificaciones y cumplimiento: Confirme si cuenta con los informes de auditoría de fábrica o las certificaciones ambientales requeridas para la exportación.Procedimientos de control de calidad: Verifique que la fábrica cuente con un proceso integral de control de calidad, que incluya la inspección de la materia prima entrante, la inspección durante el proceso, la inspección por muestreo del producto terminado y la inspección final previa al envío, para garantizar que cada lote de productos cumpla con los estándares acordados. P14: ¿Qué estándares de control de calidad se utilizan antes del envío?Seguimos los estándares de inspección por muestreo AQL (Límite de Calidad Aceptable), utilizando normalmente niveles AQL de 1,5/4,0. Los puntos clave de inspección incluyen:Resistencia de la costuraSuavidad de la cremalleraAdhesión y durabilidad del logotipoTolerancia dimensional (±0,5 cm)Defectos de apariencia P15: ¿Cuál es la cantidad mínima de pedido (MOQ) para bolsas de cosméticos personalizadas?Tejidos estándar + logotipos serigrafiados: A partir de 500–1.000 unidades.Tejidos personalizados / técnicas de fabricación especiales: A partir de 1.000 unidades.Telas en stock + técnicas de fabricación sencillas: Algunos estilos pueden ser negociables a partir de 300-500 unidades. La cantidad mínima de pedido (MOQ) depende principalmente de los requisitos de adquisición de tela y de cómo se distribuyen los costos de serigrafía en el pedido. P16: ¿Cuánto tiempo se tarda en producir una muestra de neceser? ¿Hay algún coste por la muestra?El muestreo estándar suele tardar entre 5 y 7 días. El coste de las muestras depende de la complejidad de las técnicas de fabricación empleadas. P17: ¿Cuál es el plazo de entrega para la producción en masa?Tras la aprobación de la muestra, la producción en masa suele tardar entre 25 y 35 días, incluyendo la adquisición de la tela, la fabricación, el control de calidad y el embalaje. Durante la temporada alta (de septiembre a diciembre), recomendamos prever una semana adicional. P18: ¿Cuáles son las condiciones de pago?Las condiciones de pago habituales son un depósito del 30 % y el 70 % restante a pagar antes del envío. El saldo se puede abonar tras la inspección. P19: ¿Qué información debo proporcionar para obtener un presupuesto rápido para neceseres de cosméticos personalizados?Recomendamos preparar la siguiente información:Diseñe ilustraciones o imágenes de referencia: Indique claramente el estilo y el diseño estructural deseados.Requisitos específicos de materiales o textura: Indique el tejido preferido o la sensación al tacto deseada.Archivos del logotipo y técnica de aplicación preferida: Proporcione el diseño del logotipo y especifique el método de aplicación preferido.Cantidad estimada del pedido: Indique la cantidad prevista. Cuanto más detallada sea la información proporcionada, más preciso será el presupuesto, lo que ayudará a reducir el tiempo y el coste asociados a las comunicaciones repetidas. P20: ¿Se volverá a confirmar la muestra antes de la producción en masa?Sí. Antes de comenzar la producción en masa, proporcionamos una muestra de preproducción (muestra PP) para la aprobación final del cliente. Este es un paso crucial para garantizar que el color, los materiales y las técnicas de fabricación utilizadas en la producción en serie cumplan con las expectativas. Recomendamos revisar cuidadosamente la muestra y aprobarla una vez que todo esté confirmado. La muestra aprobada y sellada servirá como estándar de referencia para las inspecciones posteriores del producto. ConclusiónLos neceseres personalizados son mucho más que simples productos manufacturados; son una extensión de la filosofía e identidad de una marca. Desde la selección de materiales hasta las técnicas de fabricación, cada paso influye directamente en la experiencia del usuario final y en la imagen de la marca. Esperamos que estas preguntas frecuentes sobre neceseres de maquillaje personalizados ayuden a aclarar las consideraciones clave en el proceso de personalización y les permitan tomar decisiones más informadas. Si tiene requisitos de personalización adicionales o preguntas específicas, no dude en contactar con nuestro equipo de profesionales. Como fábrica especializada en neceseres, nos comprometemos a ofrecerle consultas personalizadas y soluciones a medida para ayudarle a crear productos de alta calidad que combinen estética y funcionalidad.    Autor       
  • ¿Qué es REACH? Guía de cumplimiento para importadores de la UE en materia de bolsas.
    ¿Qué es REACH? Guía de cumplimiento para importadores de la UE en materia de bolsas. Oct 08, 2026
    REACH son las siglas del Reglamento de la UE sobre el registro, la evaluación, la autorización y la restricción de sustancias químicas. Entró oficialmente en vigor el 1 de junio de 2007. Se trata de una normativa fundamental de la UE para la gestión preventiva de todas las sustancias químicas que entran en el mercado comunitario, con un alcance que va mucho más allá de la industria de las bolsas: prácticamente todas las sustancias químicas y los productos de consumo que contienen sustancias químicas y que se fabrican, importan o venden en la UE (textiles, productos de plástico, accesorios metálicos, cosméticos, juguetes, etc.) están sujetos a su control.En el caso de las bolsas, los requisitos principales son las restricciones del Anexo XVII (que establece límites estrictos a la liberación de sustancias como ftalatos, hidrocarburos aromáticos policíclicos, colorantes azoicos, cadmio, plomo y níquel) y la Lista de Sustancias Candidatas a Muy Alta Preocupación (SVHC). Cuando su contenido supera el 0,1 % en peso, deben cumplirse las obligaciones de notificación.Tabla de contenido:• Lista de control REACH y requisitos de cumplimiento para bolsas• Cómo ayudamos a las marcas a establecer un sistema de gestión de cumplimiento REACH de proceso completo• El valor práctico de este sistema para las marcas• Conceptos erróneos comunes sobre el cumplimiento normativo y consejos para evitar problemas• Preguntas frecuentes• Conclusión I. Lista de control REACH y requisitos de cumplimiento para bolsasLos requisitos del reglamento REACH para la industria de las bolsas se dividen principalmente en tres áreas: 1.1 Notificación y comunicación de información sobre SVHCLa lista de sustancias candidatas a SVHC (Sustancias de Muy Alta Preocupación) es actualizada continuamente por la Agencia Europea de Sustancias Químicas (ECHA). Actualmente contiene más de 240 sustancias, y se añaden nuevas sustancias dos veces al año. Las reglas básicas son:Si el contenido de cualquier sustancia altamente preocupante (SVHC) en un producto terminado supera el 0,1 % (en peso), se activa la obligación de informar y comunicar: se debe proporcionar a los clientes/consumidores posteriores el nombre de la sustancia y la información sobre su uso seguro.Si la cantidad anual importada de una sola sustancia altamente preocupante (SVHC) supera 1 tonelada, también es necesario notificarlo a la ECHA.Dificultad práctica: El umbral del 0,1 % se calcula sobre el producto terminado en su totalidad, en lugar de sobre el material homogéneo. Por ejemplo, si una mochila pesa 1 kg, la obligación se activa si la cantidad total de una sustancia altamente preocupante (SVHC) supera 1 g. La garantía verbal del proveedor de que "el material no contiene SVHC" no es suficiente; se deben recopilar declaraciones de materiales o datos de pruebas en cada nivel de la cadena de suministro. 1.2 Anexo XVII Lista de sustancias restringidasEsta es la restricción obligatoria más directa para los productos de consumo: las sustancias incluidas en la lista no deben exceder los límites especificados o pueden estar prohibidas para su uso en aplicaciones específicas. Entre las sustancias frecuentemente involucradas en la industria de las bolsas se incluyen:Sustancia restringidaLímite/RequisitoFuentes típicas en bolsasColorantes azoicos30 mg/kg (aminas aromáticas liberables incluidas en la lista)Telas teñidas, telas estampadas, forroLiberación de níquel≤ 0,5 μg/cm²/semana (partes destinadas al contacto prolongado con la piel)Tiradores de cremallera, broches, hebillas, etiquetas metálicasFtalatos (DEHP/DBP/BBP/DIBP)Total ≤ 0,1% en materiales plastificadosPiel sintética de PVC, parches de goma blanda, revestimientosHidrocarburos aromáticos policíclicos (HAP)0,5–1 mg/kg para piezas de caucho/plásticoMangos de plástico, almohadillas antideslizantes, caucho reciclado.Fumarato de dimetilo (DMF)Prohibido (≤ 0,1 mg/kg)Tabletas antimoho, desecantes, materiales de embalajeEl plomo y sus compuestosDiversos límites (por ejemplo, 0,05% para artículos de joyería).Accesorios metálicos, recubrimientos, estabilizadores de PVCPFASActualmente hay varias restricciones en curso o a punto de entrar en vigor.Recubrimientos repelentes al agua y resistentes a las manchas. 1.3 Obligaciones de información de la cadena de suministroREACH exige explícitamente la comunicación de información en cada etapa de la cadena de suministro, desde los proveedores de materia prima hasta el importador final. Para los importadores de bolsas, esto no solo es un requisito de cumplimiento, sino también una medida fundamental de gestión de riesgos. Las empresas no pueden basarse únicamente en pruebas aleatorias en la etapa del producto terminado; en su lugar, deben establecer un mecanismo de recopilación de datos de arriba hacia abajo y exigir a los proveedores de la cadena de suministro que proporcionen Fichas de Datos de Seguridad (FDS) o Declaraciones de Conformidad (DC) que cumplan con los requisitos de REACH.En concreto, cuando un artículo contiene una sustancia altamente preocupante (SVHC) en una concentración superior al 0,1 %, el proveedor debe proporcionar de forma proactiva a los clientes comerciales información suficiente para garantizar el uso seguro del artículo. Esto implica que las fábricas de bolsas deben crear archivos de datos de materiales de forma rutinaria. Por lo tanto, incorporar los requisitos de cumplimiento de REACH al sistema de gestión de proveedores, actualizar periódicamente los datos de materiales y garantizar la trazabilidad de la información son medidas clave para que los fabricantes de bolsas cumplan con sus obligaciones de información en la cadena de suministro y aseguren el acceso al mercado. II. Cómo ayudamos a las marcas a establecer un sistema de gestión de cumplimiento REACH integral.Para las marcas, el mayor desafío del cumplimiento de REACH no reside en una prueba específica, sino en cómo mantener bajo control continuo a decenas de proveedores de materiales y cientos de tipos de materiales. Como socio de fabricación, nos posicionamos como el "ejecutor del cumplimiento" y el "administrador de datos" de la marca dentro de la cadena de suministro china, ayudando a nuestros clientes a traducir los requisitos en papel en controles prácticos para cada cremallera y cada metro de tela. A continuación, presentamos nuestro marco de servicio integral: 2.1 Etapa inicial: Auditoría de referencia de cumplimientoAl inicio de la colaboración, realizamos una exhaustiva revisión del cumplimiento normativo de la línea de productos del cliente:Desglose exhaustivo de la lista de materiales: Establezca una lista digital de materiales a nivel de material homogéneo, registrando el proveedor, la composición del material, el color y el país de origen para cada tipo de material como documentación de archivo.Clasificación de riesgos: Conforme al Anexo XVII del Reglamento REACH y a la última Lista de Sustancias Candidatas a Muy Altas Cuestiones de Salud (SVHC, por sus siglas en inglés), los materiales se clasifican en tres niveles de riesgo: alto (cuero de PVC, componentes metalizados, recubrimientos impresos), medio y bajo, para determinar las prioridades de las pruebas.Evaluación del estado actual: Recopilar y evaluar el estado de cumplimiento actual de los materiales de los proveedores. 2.2 Etapa intermedia: Sistema de control de cuatro etapasEtapa de Control de Calidad de Entrada (CCI): Las telas, los herrajes, las cremalleras y los accesorios se inspeccionan a su llegada. Se verifican los certificados de fábrica y laboratorio, y se toman muestras para un análisis preliminar, de modo que los lotes que no cumplan con los requisitos puedan eliminarse antes de que los productos entren en el proceso de corte.Etapa de Control de Calidad en Proceso (IPQC): Durante la producción, se supervisan los procesos de corte, impresión y costura para garantizar que solo se utilicen tintas y componentes aprobados y para identificar rápidamente cualquier sustitución no autorizada durante la producción.Etapa de Control de Calidad Final (CCF): Las bolsas terminadas se inspeccionan para comprobar su mano de obra, dimensiones y funcionalidad, comparándolas con la muestra de referencia aprobada.Etapa de Control de Calidad de Salida (OCC): Las cajas embaladas se inspeccionan antes del envío para confirmar que los informes de prueba, las etiquetas de seguimiento y las marcas de las cajas coinciden plenamente con la mercancía. Cada etapa incorpora medidas de cumplimiento, en lugar de limitarse a seguir los procedimientos rutinarios. Esta es precisamente la clave para transformar un sistema de calidad en un sistema de cumplimiento. 2.3 En curso: Monitoreo dinámico y alerta tempranaSeguimiento de actualizaciones de SVHC: Supervise continuamente las actualizaciones de la Lista de Sustancias Candidatas a SVHC publicadas por la Agencia Europea de Sustancias Químicas (ECHA) cada enero y junio. Una vez que se agregue una nueva sustancia a la lista, revise de inmediato la lista de materiales existente, evalúe el alcance de los materiales afectados y notifique a los proveedores pertinentes para que proporcionen declaraciones de conformidad actualizadas o datos de pruebas complementarios.Previsión normativa: Ante novedades legislativas como las restricciones sobre PFAS y las nuevas normativas sobre formaldehído, prepare con antelación planes de sustitución de materiales para el próximo lote de pedidos del cliente (como soluciones hidrófugas C0 sin flúor). III. El valor práctico de este sistema para las marcasPunto débil de la marcaNuestra soluciónLos datos de los proveedores están dispersos.Un archivo por cada material, con registros de datos disponibles bajo petición.Los costos de las pruebas se incurren en todos los materiales, lo que resulta en un presupuesto descontrolado.Clasificación de riesgos, centrando el gasto en materiales de alto riesgo.Nadie supervisa las actualizaciones regulatorias, lo que crea riesgos de cumplimiento para órdenes posteriores.Seguimiento continuo de las actualizaciones de SVHC y preparación anticipada de los planes de reemplazo de materiales.Los materiales utilizados en la producción en masa no coinciden con los utilizados en las muestras.Control en fase inicial + sistema de control de cuatro etapas durante la producción  IV. Conceptos erróneos comunes sobre el cumplimiento normativo y consejos para evitar problemas.Durante el proceso de fabricación de mochilas por encargo, las marcas aún pueden experimentar incumplimientos normativos debido a malentendidos, incluso después de invertir en costos de pruebas. A continuación, se presentan tres ideas erróneas comunes:Idea errónea 1: “Materiales conformes = Producto final conforme”Esta es la trampa lógica más común. Incluso si componentes individuales como la tela, las cremalleras y las hebillas han superado las pruebas REACH, una vez ensamblados en un producto terminado, el contenido acumulado de una sustancia altamente preocupante (SVHC) en toda la bolsa puede superar el 0,1 %, lo que activa la obligación de notificación. Por ejemplo, varios componentes pueden contener trazas de la misma SVHC. Si bien ningún componente individual supera el límite, la cantidad total puede exceder el umbral. Por lo tanto, debe realizarse una evaluación completa del riesgo del producto basada en la lista de materiales (BOM) en lugar de confiar únicamente en los informes de las pruebas de los componentes.Idea errónea 2: “Los informes de pruebas anteriores son permanentemente válidos”.La Lista de Sustancias Candidatas a Muy Altas Seguridad (SVHC) del Reglamento REACH se actualiza cada seis meses, y las sustancias recién añadidas suelen tener un periodo de latencia. Un informe de ensayo de hace dos años no puede demostrar que un producto cumple con los requisitos reglamentarios vigentes. En particular, cuando un proveedor modifica la formulación de su materia prima o su proceso de producción, el informe anterior pierde validez de inmediato. La clave del cumplimiento reside en la gestión dinámica. Es fundamental garantizar que la versión SVHC contemplada en los informes de ensayo utilizados corresponda a la última Lista de Sustancias Candidatas, al tiempo que se implementan ensayos continuos para materiales de alto riesgo.Idea errónea 3: “Solo los productos fabricados dentro de la UE deben cumplir con la normativa”.El reglamento REACH regula la práctica de “colocar productos en el mercado de la UE”. Independientemente de si los productos se fabrican en China, Vietnam u otras regiones, siempre que los productos terminados se vendan en la UE, el importador es el principal responsable del cumplimiento de la normativa. V. Preguntas frecuentes sobre el cumplimiento de la normativa REACH durante la producción de bolsas personalizadas. P1: ¿Es necesario someter a una prueba REACH independiente un logotipo impreso o un patrón de transferencia térmica utilizado en una bolsa personalizada?R: Sí. Las tintas de impresión, los adhesivos y las películas de transferencia térmica son portadores químicos y constituyen elementos clave del control del reglamento REACH. En particular, las tintas de color pueden contener metales pesados ​​(como plomo y cadmio) o colorantes azoicos, mientras que los adhesivos pueden contener plastificantes como los ftalatos. P2: Si se utilizan materiales reciclados (como poliéster reciclado rPET o caucho reciclado) en las bolsas, ¿aumenta el riesgo de incumplimiento normativo? ¿Cómo se debe controlar esto?R: Sí, el riesgo de incumplimiento normativo de los materiales reciclados suele ser mayor que el de los materiales vírgenes. Debido a su compleja procedencia, los materiales reciclados pueden retener sustancias peligrosas de usos anteriores o contener impurezas de composición desconocida, lo que aumenta la probabilidad de que sustancias altamente preocupantes o restringidas superen los límites permitidos. Por lo tanto, es fundamental trabajar con una fábrica de mochilas profesional y que cumpla con la normativa. P3: Si las muestras superan las pruebas, ¿sigue siendo necesario volver a realizarlas durante la producción en masa?A: Las muestras suelen utilizarse únicamente para confirmar la estructura y el color. Se recomienda realizar una prueba con una muestra de preproducción de la producción en masa. Esto se debe a que las muestras suelen utilizar materiales del inventario existente, mientras que durante la producción en masa, los estándares del proceso generalmente se pueden personalizar según los requisitos. P4: ¿Tiene un período de validez un informe de prueba de conformidad con REACH? ¿Con qué frecuencia debe actualizarse?A: Estrictamente hablando, el reglamento REACH no especifica un «periodo de validez legal» para los informes de análisis. Sin embargo, dado que la Lista de Sustancias Candidatas a Muy Altas Cuestiones de Salud (SVHC) se actualiza cada seis meses (enero y junio) y la Lista de Sustancias Restringidas del Anexo XVII también se revisa periódicamente, la práctica habitual del sector considera que los informes de análisis tienen una validez de entre uno y dos años.Más importante aún, si se produce alguno de los siguientes cambios durante la producción, el informe anterior deja de ser válido inmediatamente y los materiales deben volver a ser analizados:1. Cambio de proveedor: Incluso cuando el nombre del material es el mismo, las formulaciones de la materia prima pueden variar significativamente entre diferentes proveedores;2. Cambio de proceso: Tales como cambios en los auxiliares de teñido o ajustes en las formulaciones de recubrimiento;3. Actualización normativa: Las sustancias añadidas recientemente a la Lista de Sustancias Candidatas a Muy Altas Preocupaciones (SVHC, por sus siglas en inglés) no pueden estar cubiertas por informes anteriores.Por lo tanto, se recomienda a las marcas que establezcan un "archivo de cumplimiento dinámico" para garantizar que, antes de cada lote de producción en masa, las versiones de los informes de prueba de los materiales utilizados cubran los requisitos reglamentarios aplicables más recientes. P5: ¿Cómo debemos elegir un socio de pruebas fiable entre las numerosas instituciones que realizan pruebas?A: Al seleccionar una institución que realice las pruebas, se deben dar prioridad a los siguientes puntos:1. Acreditación y cualificaciones: Si cuenta con la acreditación de laboratorio ISO 17025 y si es una institución reconocida oficialmente por la UE;2. Experiencia profesional: Si cuenta con amplia experiencia en pruebas de materiales relacionados con bolsos, como textiles, cuero y plásticos;3. Capacidad de respuesta del servicio: Si puede proporcionar interpretaciones regulatorias oportunas, advertencias de riesgo y recomendaciones correctivas;4. Red global: Para las cadenas de suministro transfronterizas, si puede proporcionar apoyo localizado en las principales regiones de producción y ventas.Se recomienda elegir organizaciones externas reconocidas internacionalmente, como SGS, Intertek, TÜV Rheinland y BV, o trabajar con laboratorios profesionales con muchos años de experiencia en la industria de las bolsas, para garantizar la autoridad y el reconocimiento internacional de los resultados de las pruebas. VI. ConclusiónEl reglamento REACH puede parecer complejo y engorroso, pero en realidad, constituye un requisito indispensable para acceder al mercado de la UE. Para las marcas de bolsos, el cumplimiento normativo no debe considerarse simplemente una carga administrativa o un coste adicional, sino que debe redefinirse como parte fundamental de su competitividad. A medida que aumenta la conciencia ambiental de los consumidores, un expediente de cumplimiento REACH claro, completo y trazable no solo es un requisito para entrar en el mercado de la UE, sino también un poderoso respaldo para que las marcas transmitan su compromiso con la seguridad del consumidor y generen confianza.SYNBERRY BAG lleva más de 30 años ofreciendo servicios OEM/ODM de bolsas a importadores europeos y americanos, y está muy familiarizada con los principales marcos regulatorios mundiales, como REACH. CPSIAy RoHS. Entendemos que el cumplimiento normativo no es solo un requisito básico, sino también una extensión del valor de la marca. Gracias a un sistema de gestión de la cadena de suministro consolidado y a un equipo técnico profesional, SYNBERRY BAG puede ayudar a sus clientes a mitigar los riesgos en origen, transformar los complejos requisitos normativos en procesos de producción estandarizados y garantizar que cada producto entregado resista las exigencias del mercado y el paso del tiempo.   Autor       
  • ¿Qué cinturón para correr es bueno?
    ¿Qué cinturón para correr es bueno? Sep 30, 2026
    Un buen cinturón para correr debe tener las siguientes características:Estabilidad: La estabilidad es fundamental. Un cinturón para correr de alta calidad debe tener un diseño que se adapte a las curvas del cuerpo humano, combinado con un tejido transpirable y muy elástico, para asegurar que se mantenga firmemente sujeto a la cintura durante la carrera, evitando rebotes o rozaduras en la piel y proporcionando así una experiencia de uso prácticamente imperceptible.Funcionalidad: Un diseño de almacenamiento bien pensado es fundamental. Debe tener suficiente espacio para guardar objetos esenciales como el teléfono, las llaves y geles energéticos, utilizando compartimentos internos o cremalleras para evitar que los objetos choquen entre sí, hagan ruido o se salgan. Además, su construcción ligera y los detalles reflectantes son una ventaja, ya que no solo evitan añadir peso extra a los corredores, sino que también mejoran la seguridad durante el ejercicio nocturno.Comodidad: La resistencia al agua y al sudor es fundamental. El tejido debe ser capaz de soportar eficazmente el sudor y la lluvia ligera inesperada, protegiendo así los dispositivos electrónicos de posibles daños.Durabilidad: La durabilidad es un factor clave para evaluar el valor a largo plazo de un cinturón para correr. Los productos de alta calidad deben utilizar tejidos resistentes a los rayos UV y a la hidrólisis, lo que garantiza que no se deterioren ni se deformen fácilmente con la exposición al sudor y el estiramiento repetido. Los puntos de mayor tensión, como los extremos de la cremallera y la base de las presillas de sujeción, deben estar reforzados para evitar desgarros. Además, la estructura debe estar diseñada para facilitar la limpieza, evitando rincones difíciles donde se puedan acumular bacterias u olores. Debe ser apto para el lavado a máquina, y los accesorios deben ser resistentes a la corrosión, lo que prolonga la vida útil del producto y reduce los costes de mantenimiento. Tabla de contenido:EstabilidadFuncionalidadComodidadDurabilidad y facilidad de mantenimientoEstrategia de compra y adecuación de escenariosTendencias del sector y perspectivas de futuroPreguntas frecuentes I. Estabilidad Las vibraciones son la principal causa de reseñas negativas sobre las cintas de correr. Existen tres niveles de soluciones en el lado de la fabricación: 1.1 Ancho de la correa y distribución de la presiónLas cintas elásticas anchas (7-10 cm) son más estables que las estrechas, ya que distribuyen la presión de manera más uniforme. Las cintas tubulares sin costuras de una sola pieza (como la Naked SL Running Band) ofrecen un mejor control del movimiento que los diseños con hebillas, pero esto implica ofrecer entre 8 y 12 tallas, lo que aumenta el número de referencias y la presión sobre el inventario. Esta es una disyuntiva que las marcas deben tener en cuenta. 1.2 Peso y recuperación del tejidoEl tejido principal suele ser una mezcla de elastano y fibras de nailon o poliéster. El contenido de elastano normalmente debe alcanzar entre el 15 % y el 25 % para proporcionar suficiente elasticidad lateral, asegurando que el cinturón no resulte restrictivo cuando el abdomen se expande durante la inhalación o cuando el cuerpo gira, a la vez que permite que se recupere rápidamente y vuelva a su posición original en el momento de la exhalación o el impacto al aterrizar, manteniendo un contacto estrecho con la cintura. En cuanto al peso del tejido, los tejidos demasiado ligeros suelen carecer de la sujeción necesaria y tienden a deformarse y aflojarse tras soportar peso; mientras que los tejidos demasiado pesados, si bien ofrecen mayor estabilidad, pueden provocar acumulación de calor y sudor debido a su escasa transpirabilidad, reduciendo la comodidad. Por lo tanto, el tejido ideal debe lograr un equilibrio entre un alto módulo de recuperación elástica y una confección ligera. Mediante una texturización especializada, debe garantizar una baja elasticidad longitudinal para minimizar el rebote vertical, manteniendo al mismo tiempo una alta elasticidad lateral para adaptarse a los cambios dinámicos de la circunferencia de la cintura, manteniendo así un ajuste ceñido como una segunda piel durante las carreras de larga distancia. 1.3 Diseño del centro de gravedad de la cargaEste es el principio físico clave para solucionar el "rebote inducido por la carga". Cuando la riñonera transporta objetos pesados ​​como un teléfono inteligente, si el bolsillo de almacenamiento está colocado demasiado alto o demasiado hacia afuera, crea un brazo de palanca mayor, lo que provoca un balanceo centrífugo notable en el momento del impacto al correr, que a su vez tira del cinturón y causa un desplazamiento general. Un diseño excelente sitúa el compartimento principal de almacenamiento justo delante de la cintura o hacia la parte trasera, cerca del hueso ilíaco, y adopta una estructura plana y de perfil bajo para mantener el centro de gravedad de la carga lo más cerca posible del centro de masa del cuerpo. Algunos modelos profesionales también utilizan correas elásticas internas o separadores para sujetar los objetos contra el lateral más cercano a la espalda, acortando aún más el brazo de palanca. Esto garantiza que, incluso con la carga completa, el peso se convierta uniformemente en presión positiva contra la cintura, en lugar de fuerzas de torsión laterales que comprometan la estabilidad, logrando así un equilibrio dinámico que proporciona estabilidad incluso bajo carga. II. Funcionalidad 2.1 Compartimentos de bolsilloCompartimento para teléfono: admite teléfonos inteligentes de pantalla grande convencionales (dimensiones internas de 17 × 8 cm o más), con una capa resistente al sudor y al agua (tejido laminado con membrana de TPU).Diseño compartimentado: Un pequeño compartimento separado para las llaves para evitar que rayen el teléfono.Abertura elástica en el bolsillo y diseño con borde doblado hacia adentro: Más fácil de usar que una cremallera, pero ofrece menor protección contra robos, por lo que la decisión debe tomarse en función del mercado objetivo. 2.2 Apertura, cierre y seguridadUtilice cremalleras de nailon reversibles de alta calidad, de los números 3 o 5, con tiradores que incorporen una función de autobloqueo para evitar que se abran automáticamente debido a la inercia durante movimientos bruscos de los brazos o giros del cuerpo. Además de las cremalleras, algunos diseños minimalistas tienden a utilizar la tensión del propio tejido altamente elástico, combinada con una estructura de borde plegado hacia adentro, para lograr un mecanismo de apertura y cierre sin cremallera. Este diseño elimina por completo los puntos de fallo mecánico y es más ligero, pero exige mayor destreza por parte del usuario. En condiciones de golpes o sacudidas extremas, también existe el riesgo de que los objetos se salgan accidentalmente. Por lo tanto, la clave de la seguridad reside en encontrar un equilibrio en función del escenario de uso: para correr largas distancias por senderos o por carretera de noche, se recomienda priorizar las cremalleras autoblocantes con tiras reflectantes para garantizar que los objetos permanezcan completamente seguros y, al mismo tiempo, sean fáciles de manipular sin mirar; para entrenamientos de corta distancia en pista, se puede considerar una abertura elástica para lograr la máxima ligereza y comodidad. 2.3 Capacidad de expansiónLas presillas para sujetar bastones de trekking, los bolsillos blandos para bidones (compatibles con tamaños de 250 a 500 ml) y los puntos de sujeción para el dorsal de carrera: estos "pequeños accesorios" son clave para lograr precios premium en el nicho de mercado del trail running. III. Comodidad La comodidad determina directamente la tolerancia durante el uso prolongado, centrándose principalmente en abordar dos puntos problemáticos importantes: el "microambiente" y la "fricción física". 3.1 Selección de telasCapa en contacto con la piel: Debe ser suave. Los materiales más utilizados incluyen tejidos de punto por urdimbre de nailon y elastano o tejidos cepillados, evitando el contacto directo entre los filamentos de poliéster y la piel (lo que inevitablemente provocará rozaduras en largas distancias).Tejido de malla transpirable: Se utiliza en gran parte de la espalda. Su rapidez de secado tras saturarse de sudor influye directamente en la comodidad al usarlo durante largas distancias. 3.2 Construcción de costurasMinimice al máximo el grosor de las costuras, eliminando las protuberancias que se forman con la costura overlock tradicional. Esta técnica no solo reduce significativamente el coeficiente de fricción, evitando el desgaste mecánico o el enrojecimiento de la piel de la cintura causado por los movimientos repetitivos de los brazos durante miles de pasos, sino que también garantiza que las costuras se estiren y se adapten al movimiento del cinturón, sin romperse.Coloca las costuras lejos de las zonas que sobresalen de los huesos de la cadera; estas son las zonas con mayor incidencia de rozaduras en la piel. 3.3 Acabado de bordesLos bordes cortados en ambos extremos de la banda elástica deben rematarse con un ribete, ya que los bordes sin rematar se deshilacharán y causarán fricción contra la piel.La parte del velcro que está en contacto con la piel debe tener una solapa protectora; de lo contrario, puede arañar fácilmente la piel del abdomen durante las carreras de larga distancia o engancharse y dañar la ropa deportiva de compresión. IV. Durabilidad y facilidad de mantenimiento La durabilidad y la facilidad de mantenimiento son dimensiones clave para medir el valor a largo plazo de una riñonera deportiva, ya que afectan directamente a la experiencia general del ciclo de vida del producto. 4.1 Resistencia al envejecimiento y a la abrasión del tejidoLas riñoneras para correr están expuestas al sudor (ligeramente ácido), a la radiación ultravioleta (UV) y a estiramientos repetidos durante largos periodos. El spandex común es propenso a la fatiga elástica o a la rotura. Los productos de alta calidad incorporan agentes resistentes a los rayos UV a nivel de fibra y utilizan nailon 66 de alta resistencia como soporte estructural, lo que garantiza que el módulo de recuperación elástica inicial se mantenga incluso después de cientos de lavados a máquina, evitando así la pérdida de estabilidad causada por el aflojamiento. Al mismo tiempo, los puntos de tensión clave (como las raíces de los bucles de sujeción y ambos extremos de las cremalleras) deben reforzarse con puntada de refuerzo o refuerzo mediante prensado en caliente para evitar desgarros causados ​​por el transporte de cargas pesadas durante largos períodos. 4.2 Facilidad de limpieza y mantenimientoDado su frecuente contacto con el sudor, la facilidad de limpieza de una riñonera es fundamental. En cuanto al diseño estructural, se deben evitar al máximo los espacios muertos complejos y superpuestos. Se recomienda una construcción integrada que permita el lavado a máquina en su totalidad. Si incluye componentes rígidos (como elementos reflectantes o hebillas de plástico), estos deben ser resistentes al agua y no deben sufrir corrosión electroquímica con el tejido. Además, el tejido debe contar con un tratamiento antiolor para inhibir el crecimiento bacteriano y reducir el desgaste causado por los lavados frecuentes, lo que facilita el mantenimiento diario para los corredores y prolonga la vida útil de la prenda. V. Estrategia de compras y adecuación de escenarios Una vez establecidos los criterios de rendimiento de un producto, personalizar una estrategia de selección según el escenario de uso es clave para evitar funcionalidades excesivas o una experiencia de usuario deficiente. Los corredores tienen necesidades muy diferentes en cuanto a riñoneras. Optar por un producto multifuncional sin criterio suele resultar en una capacidad de carga redundante o incomodidad al usarlo. Por lo tanto, durante el proceso de fabricación de cinturones para correr, las marcas deben realizar una selección precisa basada en los escenarios de uso principales. 5.1 Correr en carretera y desplazarse por la ciudad: Equilibrando minimalismo y estéticaPara los corredores que entrenan principalmente entre 5 y 10 km diarios en carreteras pavimentadas o que también utilizan el cinturón para ir al trabajo, la ligereza de la construcción y la discreción visual son las principales consideraciones. En estos casos, la carga es relativamente ligera (normalmente solo un teléfono y llaves), por lo que no se necesita un sistema de sujeción y expansión complejo. Se recomienda priorizar los diseños tubulares estrechos y sin costuras, con un perfil discreto, y elegir colores oscuros que combinen con la ropa deportiva de uso diario. Es fundamental prestar especial atención a la facilidad de acceso y almacenamiento del teléfono, asegurándose de que se pueda usar rápidamente con una mano mientras se espera en un semáforo o se toma un breve descanso. Una protección básica contra el agua también es suficiente para afrontar condiciones climáticas inesperadas. 5.2 Carreras de resistencia de larga distancia (maratón/media maratón): equilibrio entre nutrición y seguridadLos corredores de maratón o media maratón necesitan llevar geles energéticos, pastillas de sal y, posiblemente, ropa de repuesto, lo que supone una exigencia extremadamente alta en cuanto a la capacidad y la estabilidad del almacenamiento. En este caso, se debe seleccionar un cinturón de competición profesional con múltiples compartimentos para asegurar que el centro de gravedad de la carga permanezca cerca de la espalda o el costado de la cintura, evitando la presión en el abdomen que podría interferir con el ritmo respiratorio. Las tiras reflectantes de alta visibilidad son esenciales para adaptarse a las condiciones de poca luz al amanecer o al atardecer. Además, la capacidad de absorción de la humedad y el secado rápido del tejido son cruciales para prevenir la maceración de la piel o la hipotermia causada por la exposición prolongada al sudor. 5.3 Trail Running y exploración al aire libre: priorizando la capacidad de expansión y la durabilidadCuando se enfrentan a terrenos complejos y condiciones climáticas cambiantes, los corredores de montaña deben usar la riñonera como una estación de primeros auxilios móvil en miniatura. Además del almacenamiento básico, debe contar con bolsillos laterales elásticos compatibles con bidones flexibles (250–500 ml), un sistema de sujeción rápida para bastones de trekking y puntos de fijación para el dorsal. El tejido debe ofrecer mayor resistencia al desgarro y a la abrasión para soportar impactos con ramas y espinas. El sistema de cremallera debe utilizar un sellado impermeable para evitar que el agua de lluvia penetre y moje los dispositivos electrónicos o los suministros. VI. Tendencias del sector y perspectivas de futuro Gracias a los avances en la ciencia de los materiales y a las necesidades cada vez más exigentes de los corredores, las riñoneras deportivas están evolucionando de simples "herramientas de almacenamiento" a "accesorios inteligentes portátiles". La innovación de productos en el futuro ya no se limitará a perfeccionar las estructuras físicas, sino que integrará cada vez más elementos tecnológicos y conceptos de sostenibilidad, redefiniendo la forma en que las personas interactúan con su equipamiento. 6.1 Integración inteligenteLa miniaturización de la tecnología del Internet de las Cosas (IoT) ha abierto nuevas posibilidades para las riñoneras. Los chips NFC o las etiquetas RFID integradas se convertirán en características estándar de los productos de alta gama. No solo facilitarán el reconocimiento de la identidad del participante y la recuperación de información médica de emergencia, sino que también podrán conectarse con aplicaciones deportivas para registrar datos de mantenimiento, como la duración del uso y el número de lavados, recordando a los usuarios cuándo es conveniente reemplazar el producto para mantener su rendimiento. Además, algunos diseños conceptuales han comenzado a experimentar con la integración de fibras conductoras flexibles en las riñoneras para monitorizar la frecuencia cardíaca o la postura. Si bien aún no se han generalizado debido a las limitaciones actuales en la duración de la batería y los requisitos de lavado, representan una dirección importante en el desarrollo de la monitorización continua. 6.2 Materiales sostenibles y procesos de fabricación ecológicosEn el contexto global de neutralidad de carbono, la sostenibilidad ambiental se ha convertido en una herramienta clave para la diferenciación de marcas. La aplicación de fibras de poliéster reciclado (rPET) y elastano de origen biológico aumenta año tras año. Al mantener sus propiedades mecánicas originales, estos materiales reducen significativamente la huella de carbono. En el ámbito de la fabricación, las empresas también exploran tecnologías de teñido sin agua y materiales de embalaje biodegradables para reducir el consumo de agua y las emisiones de residuos durante la producción. Para los consumidores, elegir productos con certificación GRS (Global Recycled Standard) no solo implica considerar el rendimiento, sino también reflejar un sistema de valores centrado en la responsabilidad ambiental. 6.3 Diseño modular y personalización a medidaPara responder a las demandas cada vez más segmentadas del mercado, el concepto de diseño de "modelo base + accesorios modulares" está ganando popularidad. Los usuarios pueden combinar libremente compartimentos para el teléfono, portabotellas o módulos de botiquín de primeros auxilios según la distancia y las condiciones climáticas de cada carrera, utilizando estructuras de velcro o hebillas para una instalación y extracción rápidas. VII. Preguntas frecuentes sobre el proceso de fabricación OEM de riñoneras deportivas P1: ¿Cuál es la finalidad de un cinturón para correr?A: El objetivo principal de un cinturón para correr es resolver la contradicción entre "estabilidad" y "comodidad" al transportar artículos esenciales durante la carrera. A diferencia de los métodos tradicionales de transporte en la mano o las riñoneras, las riñoneras deportivas profesionales sitúan el centro de gravedad de la carga cerca del centro de masa del cuerpo (la cintura), aprovechando la estabilidad de los músculos abdominales y lumbares para eliminar la interferencia de las fuerzas centrífugas generadas por el movimiento de los objetos. Esto garantiza que los corredores puedan mantener el equilibrio y el ritmo incluso durante los movimientos de brazos de alta frecuencia y los impactos al aterrizar. Al mismo tiempo, libera ambas manos, evitando la tensión muscular y la mala postura causadas por llevar objetos en los brazos. Su diseño ajustado también reduce la resistencia al viento, proporcionando a los corredores una experiencia de almacenamiento discreta y segura, convirtiéndola en un elemento fundamental para mejorar el rendimiento deportivo en largas distancias. P2: ¿Por qué los cinturones o bolsos cruzados comunes no pueden reemplazar las riñoneras deportivas profesionales?A: Los cinturones de cintura comunes carecen de un diseño elástico que permita la recuperación de la forma, específicamente pensado para el movimiento dinámico. No se adaptan a los cambios en la circunferencia de la cintura causados ​​por la respiración y la torsión del cuerpo, lo que los hace propensos a dejar marcas de presión o a resbalarse. Por otro lado, las bandoleras generan un movimiento significativo al correr debido a la distribución desigual de la carga en un hombro y a un brazo de palanca excesivamente largo, lo que altera el equilibrio corporal. Las riñoneras deportivas profesionales utilizan tejidos con alto contenido de elastano y un diseño ergonómico pensado específicamente para entornos con vibraciones de alta frecuencia. Estas son características funcionales que los accesorios cotidianos no pueden ofrecer. P3: En la personalización OEM de bolsas para correr, ¿cómo se puede equilibrar el costo y el rendimiento (por ejemplo, en la selección de telas)?A: La clave reside en definir claramente el escenario de uso previsto. Si el producto se posiciona como un modelo básico para correr en carretera, se pueden utilizar mezclas convencionales de nailon y elastano, priorizando la elasticidad y el control de costes. Si se posiciona para carreras de trail o maratones profesionales, se debe utilizar un soporte estructural de nailon 66 de alta resistencia combinado con aditivos resistentes a los rayos UV, junto con procesos de unión sin costuras para reducir los posibles riesgos posventa. P4: ¿La impresión personalizada o un logotipo afectan al rendimiento de una riñonera?R: Puede tener cierto impacto. La impresión por transferencia térmica o serigrafía en áreas extensas puede reducir la transpirabilidad y la elasticidad lateral del tejido, lo que provoca una mayor acumulación de calor o una sensación de restricción más intensa durante su uso. Se recomienda priorizar la serigrafía o las etiquetas tejidas integradas. Si es necesario utilizar la impresión por transferencia térmica, se debe controlar el área de cobertura y evitar las zonas de mayor elasticidad y la capa en contacto con la piel para garantizar que no se vean afectadas la comodidad general ni la recuperación elástica. P5: ¿Cómo se puede lograr un equilibrio entre la estabilidad y la comodidad de una riñonera?A: Este es el punto de conflicto más común en el desarrollo de riñoneras para fabricantes de equipos originales (OEM). La estabilidad generalmente depende de una alta elasticidad y un ajuste ceñido, mientras que la comodidad requiere telas suaves y una presión uniformemente distribuida. La clave para resolver esta contradicción reside en el diseño por zonas y la composición del material. Se recomienda utilizar un tejido de nailon-spandex cepillado, suave y de baja fricción, para la capa interior que está en contacto con la piel, y mezclas de nailon de alto módulo en la capa exterior o en las zonas estructurales de soporte para brindar mayor sujeción. P6: ¿Qué nivel de resistencia al agua se considera suficiente? ¿Es necesario sellar todas las costuras con cinta adhesiva?A: Para la mayoría de las situaciones de carrera en asfalto, un tratamiento hidrófugo (DWR) en el tejido, combinado con una membrana laminada de TPU, es suficiente para resistir la sudoración y la lluvia ligera, manteniendo una transpirabilidad relativamente buena. Si bien una construcción con costuras totalmente selladas puede alcanzar una clasificación de impermeabilidad IPX7 o superior, aumenta significativamente el peso y reduce la transpirabilidad, lo que resulta en una sensación de mayor bochorno. Generalmente, se recomienda solo para modelos específicos diseñados para condiciones extremas de trail running. Al comunicar los requisitos de fabricación de riñoneras impermeables, se recomienda distinguir claramente entre dos niveles de exigencia: «protección contra el sudor y la lluvia ligera» y «protección contra la lluvia intensa y la inmersión en agua». A menos que se requiera una impermeabilidad extrema, se debe priorizar una solución repelente al agua y transpirable. Este enfoque permite controlar los costos y, al mismo tiempo, cumplir con los requisitos básicos de protección.   Autor       
  • ¿Qué es la norma CPSIA? Una guía para personalizar las mochilas infantiles.
    ¿Qué es la norma CPSIA? Una guía para personalizar las mochilas infantiles. Sep 29, 2026
    La CPSIA, siglas de Consumer Product Safety Improvement Act, es una ley de seguridad de productos de consumo promulgada por el Congreso de los Estados Unidos en 2008 y aplicada por la Comisión de Seguridad de Productos de Consumo de los Estados Unidos (CPSCSu ámbito regulatorio principal abarca los productos diseñados principalmente para niños de 12 años o menos, o destinados a ser utilizados por ellos.Para los fabricantes y exportadores de bolsos infantiles, la CPSIA establece normas estrictas y obligatorias. Entre los requisitos clave se incluyen restricciones sobre el contenido de plomo, la prohibición del uso de ciertos ftalatos y la garantía de que los productos cumplan con los requisitos de pruebas de rendimiento físico y mecánico aplicables. Cualquier bolso vendido en el mercado estadounidense, destinado principalmente a niños de 12 años o menos, debe someterse a pruebas y certificación por parte de un laboratorio independiente y contar con un Certificado de Producto Infantil (CPC) para garantizar su cumplimiento.Tabla de contenidoRequisitos de prueba de la CPSIA para bolsas de niñosDirectrices de cumplimiento durante todo el proceso de personalización de bolsos infantilesCómo integramos el cumplimiento normativo en cada ciclo de producción.Conceptos erróneos comunes sobre el cumplimiento normativo y mitigación de riesgos.Preguntas frecuentes sobre la fabricación de bolsos infantiles (OEM)Conclusión I. Requisitos de prueba de la CPSIA para bolsas de niñosLa CPSIA se aplica a todas las bolsas que están “diseñadas principalmente para niños de 12 años o menos”, como mochilas infantiles, bolsos escolares, loncheras, estuches para lápices y otros productos similares. Los requisitos específicos de las pruebas básicas son los siguientes: 1.1 Ensayos químicos (Requisitos básicos)En el caso de los textiles y los productos de ferretería, los límites medibles más importantes son el plomo y los ftalatos. El plomo se regula de dos maneras: primero, su contenido total en el sustrato; y segundo, su contenido en cualquier recubrimiento o pintura superficial. Los ocho ftalatos restringidos se aplican a componentes plastificados, como tiradores de cremallera de PVC, etiquetas impresas y adornos de caucho blando.1.1 1 Contenido principal (Sección 101)Elemento de pruebaLímiteRecubrimientos/Pintura (recubrimiento de superficie)≤ 90 ppmSustrato (tejidos, plásticos, cremalleras metálicas, botones, correas, estampados y todos los demás componentes accesibles)≤ 100 ppmÁmbito de aplicación y exenciones:Estos límites se aplican a todos los componentes accesibles de las bolsas, incluyendo la tela exterior, el forro, los tiradores de las cremalleras, los cierres, los elementos decorativos, el hilo de coser y las tintas de impresión. Si el producto contiene componentes electrónicos o ciertas aleaciones metálicas especiales, se debe prestar especial atención a si su contenido de plomo cumple con la norma.Cabe destacar que la CPSIA tiene una definición clara de “accesibilidad”:Si un componente está completamente cubierto por una capa de material protector, y dicha capa no se daña ni se desprende después de someterse a las pruebas de uso y abuso razonables especificadas por la CPSC, tales como tensión, torsión, caída y otras pruebas, el componente interno puede estar exento de las pruebas de contenido de plomo.Por el contrario, si la capa protectora falla y deja al descubierto el material interno, debe cumplir con el requisito de ≤ 100 ppm (es decir, el contenido de la sustancia no debe exceder 1 gramo por kilogramo de material). Además, para los componentes internos que no pueden evitar el contacto mediante aislamiento físico, se exige un cumplimiento estricto, independientemente de si son fácilmente accesibles para los niños.Métodos de prueba: Serie CPSC-CH-E1001/E1002/E1003 (análisis por fluorescencia de rayos X + confirmación química húmeda). Los tiradores de cremallera, los botones, los herrajes, las tintas y los materiales impresos son áreas de alto riesgo.1.1.2 Ftalatos (Sección 108)Los 8 ftalatos restringidos (DEHP, DBP, BBP, DINP, DIBP, DPENP, DHEXP, DCHP) están limitados a ≤ 0,1 % (1000 ppm) cada uno, lo que significa que el contenido de cada sustancia no debe exceder 1 gramo por kilogramo de material.Ámbito de aplicación y exenciones:No todos los componentes de las mochilas infantiles están sujetos a esta restricción. La Sección 108 regula principalmente los juguetes infantiles que pueden llevarse a la boca y ciertos artículos de cuidado infantil. Para las mochilas infantiles comunes, como las escolares, las pruebas de ftalatos generalmente no son obligatorias si su uso previsto no incluye que los niños las mastiquen o succionen.Sin embargo, si una bolsa contiene componentes de plástico blando, como ventanas transparentes de PVC, asas de goma blanda, colgantes decorativos de plástico blando, etc., y estos componentes pueden colocarse en la boca de niños menores de 3 años, deben cumplir con los requisitos. Además, la CPSC en los últimos años.Nota: Si los productos también se venden en California, los laboratorios suelen realizar pruebas adicionales para detectar DIDP (Propuesta 65), lo que da como resultado un total de 9P. 1.2 Seguridad mecánica y física (Requisitos reglamentarios pertinentes)Pruebas de piezas pequeñas: Los productos destinados al uso por niños menores de 3 años no deben contener piezas pequeñas desmontables (16 CFR 1501) y deben ser evaluados después de someterse a pruebas de uso y abuso.Bordes/puntas afiladas: (FHSA / 16 CFR 1500.48/49)Peligro de asfixia: Si se incluyen bolsas de embalaje de plástico, se debe proporcionar una advertencia de peligro de asfixia (se aplican requisitos adicionales a las bolsas con una circunferencia de apertura ≥ 380 mm). 1.3 Rendimiento de inflamabilidadLos tejidos textiles deben cumplir con los requisitos de la norma 16 CFR 1610 (inflamabilidad de los textiles para prendas de vestir), Clase 1 o Clase 2. La mayoría de los tejidos para mochilas generalmente se incluyen en categorías exentas, pero la determinación específica debe basarse en la composición del tejido. 1.4 Requisitos de certificación y etiquetado (no son elementos de prueba, pero son igualmente obligatorios)Pruebas realizadas por terceros: Las pruebas deben ser realizadas por un laboratorio aprobado por la CPSC.Certificado CPC (Certificado de Producto Infantil): Se expide en función del informe de pruebas y es obligatorio para cada envío.Etiqueta de seguimiento permanente (etiqueta de seguimiento): Debe indicar el nombre del fabricante/etiquetador privado, la fecha de producción y la información del lote.Presentación electrónica: A partir del 8 de julio de 2026, los importadores deberán declarar electrónicamente los datos CPC/GCC a través del sistema ACE de Aduanas. II. Directrices de cumplimiento durante todo el proceso de personalización de bolsos infantiles Paso 1: Definir claramente la clasificación del producto.Esta es la etapa en la que es más probable que surjan problemas. Los costos de cumplimiento de una “bolsa para adultos” y una “bolsa para niños” pueden diferir significativamente.Los diseños de dibujos animados infantiles, los tamaños infantiles y los materiales de marketing que presentan escenarios relacionados con la escuela → tienen muchas probabilidades de ser clasificados como productos para niños;Si los materiales de marketing (listados de Amazon, diseños de empaques) están dirigidos a niños menores de 12 años, las plataformas también pueden requerir el cumplimiento de la CPSIA.Se recomienda confirmar el posicionamiento del producto para el mercado objetivo antes de crear las muestras, para evitar tener que realizar un conjunto completo de pruebas adicionales únicamente en la fase de envío. Paso 2: Asegurar los materiales que cumplen con los requisitos durante la etapa de selección de materiales.Materiales de riesgo clave Alternativas que cumplen con los requisitosTejido recubierto de PVC Recubrimiento de poliuretano ecológicoDiseños de impresión en relieve de caucho blando Impresión sobre silicona (apta para uso alimentario), bordadoCremalleras/botones a presión metálicos sin informes de prueba Componentes de marcas reconocidas (YKK, SBS, etc.).Tintas/colorantes de origen desconocido Exigir a los proveedores que proporcionen hojas de datos de seguridad (SDS) o informes de pruebas. Paso 3: Contratar pruebas externasSeleccione un laboratorio reconocido por la CPSC, como SGS, Intertek, TÜV o BV;Proceso de prueba: detección preliminar de plomo mediante XRF → confirmación química húmeda si el nivel supera el límite; los ftalatos se analizan mediante GC-MS;Un único código SKU para un diseño de bolso y un informe; los cambios en los tejidos o los herrajes requieren una reevaluación. Paso 4: Prepare el certificado CPC y la etiqueta de seguimiento.Certificado CPC: Se emite en base al informe de prueba, debe acompañar a cada envío y debe ser conservado por el importador/vendedor para fines de registro;Etiqueta de seguimiento permanente: El nombre del fabricante, la fecha de producción y la información sobre el lote/origen de producción deben estar cosidos o moldeados en el interior de la bolsa;Presta atención a los plazos: a partir de 2026, la Aduana de EE. UU. implementó un sistema de presentación electrónica (eFiling). Los importadores de productos infantiles deben enviar los datos del CPC a través del sistema ACE, y un certificado en papel ya no es suficiente. III. ¿Cómo integramos el cumplimiento normativo en cada ciclo de producción? SYNBERRY BAG adopta un sistema de control de calidad de cuatro etapas: IQC (Control de Calidad de Entrada), IPQC (Control de Calidad en Proceso), FQC (Control de Calidad Final) y OQC (Control de Calidad de Salida), para adelantar los puntos de control de cumplimiento en el proceso de producción, asegurando que los materiales que no cumplen con los requisitos se identifiquen antes de que se cosan en miles de productos terminados.Durante la fase de Control de Calidad de Entrada (IQC, por sus siglas en inglés), los tejidos, los herrajes, las cremalleras y los accesorios se inspeccionan a su llegada: se verifican los certificados de fábrica y de laboratorio, y se toman muestras para una evaluación preliminar, de modo que los lotes que no cumplan con los requisitos puedan rechazarse antes de que los materiales lleguen a la mesa de corte.Durante la fase de Control de Calidad en Proceso (IPQC, por sus siglas en inglés), se supervisan los procesos de corte, impresión y costura a lo largo de toda la producción para garantizar que solo se utilicen tintas y componentes aprobados y para identificar rápidamente cualquier sustitución no autorizada que se realice durante la producción.Durante la etapa de Control de Calidad Final (CCF), las bolsas terminadas se inspeccionan para comprobar su mano de obra, dimensiones y funcionalidad, comparándolas con la muestra de referencia aprobada y firmada.Finalmente, durante la etapa de Control de Calidad de Salida (OCC), se inspeccionan las cajas embaladas antes del envío para confirmar que los informes de prueba, las etiquetas de seguimiento y las marcas de las cajas coinciden plenamente con la mercancía. Las medidas de cumplimiento se integran en cada etapa, en lugar de ser una mera formalidad. Esta es la clave para transformar un sistema de control de calidad en un sistema de cumplimiento.Durante todo el proceso de producción de bolsas, SYNBERRY BAG sigue consistentemente el AQL 1,5/4,0 El muestreo se realiza conforme a la norma ISO 2859, lo que garantiza la coherencia y el cumplimiento estable en todos los productos fabricados en serie. IV. Conceptos erróneos comunes sobre el cumplimiento normativo y mitigación de riesgosDurante el proceso de producción OEM de mochilas escolares, muchos propietarios de marcas tienen ideas erróneas sobre el cumplimiento de la CPSIA y, a menudo, se enfrentan a diversos problemas por pasar por alto detalles importantes. A continuación, se presentan algunos conceptos erróneos comunes y recomendaciones prácticas de un fabricante de mochilas escolares: 4.1 Idea errónea número uno: Una “versión más pequeña de un producto para adultos” no necesita cumplir con la normativa.Muchas empresas creen que, siempre que el embalaje no indique "solo para niños", el producto puede exportarse como un producto para adultos. Sin embargo, la CPSC aplica el principio de "uso principal". Si el tamaño del producto es claramente adecuado para niños menores de 12 años, como las mini mochilas o los bolsos cruzados con diseños de dibujos animados, o si en las imágenes publicitarias aparecen niños utilizando el producto, este puede clasificarse como un producto infantil incluso sin una declaración explícita.Estrategia de respuesta: Defina claramente el público objetivo durante la fase de diseño del producto. Si el producto está dirigido a adultos, evite usar imágenes infantiles, combinaciones de colores llamativas y tallas para niños. Los materiales de marketing también deben evitar estrictamente el uso de modelos infantiles o un lenguaje sugerente que insinúe que el producto está destinado a niños. 4.2 Segundo error común: Un informe de prueba voluntario proporcionado por el proveedor es suficiente para el despacho de aduanas.Algunos proveedores ofrecen un informe de prueba voluntario (Informe de Prueba) en lugar de la documentación de cumplimiento basada en los requisitos obligatorios de la CPSIA. Si bien los laboratorios reconocidos pueden contar con la acreditación de la CPSC, si el informe no hace referencia explícita a las secciones pertinentes de la CPSIA, como la Sección 101 y la Sección 108, o no abarca todos los componentes accesibles, no puede servir como base válida para la emisión de un certificado CPC. Además, los productos de diferentes lotes y los productos con diferentes colores de tela deben probarse por separado; un informe antiguo no puede simplemente reutilizarse.Estrategia de respuesta: Al encargar las pruebas, exija explícitamente un informe que cumpla con las normas CPSIA y asegúrese de que las muestras abarquen todas las variaciones de color y material. Tras recibir el informe, verifique cuidadosamente los números de las normas de prueba y los límites aplicables, y prepare el certificado CPC correspondiente. 4.3 Tercer error común: Las etiquetas de seguimiento se pueden agregar posteriormente o ignorar.La etiqueta de seguimiento permanente es un requisito obligatorio de la CPSIA. Debe imprimirse o coserse directamente al producto, y la información debe ser clara, legible y resistente al lavado y la abrasión. La CPSC exige explícitamente que las etiquetas de seguimiento sean permanentes, lo que significa que no se pueden quitar sin dañar el producto y deben resistir el uso normal y el lavado sin volverse ilegibles ni desprenderse. Las simples pegatinas, etiquetas colgantes o impresiones fácilmente borrables no cumplen con los requisitos.Estrategia de respuesta: Integre la información de seguimiento en la etiqueta de cuidado, el estampado del forro interior o el marcado moldeado/relieve en la etapa inicial de la producción de la bolsa. Asegúrese de que la etiqueta esté colocada discretamente pero sea fácil de localizar, que el texto sea claro y legible, y que se utilicen materiales y procesos resistentes a la abrasión y al lavado. V. Preguntas frecuentes sobre el cumplimiento de la CPSIA durante la fabricación de bolsas para niños por parte de fabricantes de equipos originales (OEM). P1: Si mis bolsos se venden principalmente a adultos, pero ocasionalmente los usan niños, ¿deben cumplir con la CPSIA?A: El factor clave es la determinación del “uso principal” del producto. La CPSC considerará exhaustivamente el diseño, el empaque, los materiales de marketing y promoción, y la percepción del consumidor. Si el producto está claramente dirigido a niños menores de 12 años en términos de tamaño, patrones (como personajes de dibujos animados) o diseño funcional, o si aparecen niños en listados o anuncios de comercio electrónico, o si los materiales de marketing implican escenarios de uso infantil, es muy probable que el producto se clasifique como un producto para niños, incluso si no está etiquetado explícitamente como “solo para niños”, y por lo tanto deberá cumplir con la CPSIA. Si el público objetivo son adultos, el diseño y el marketing del producto deben estar estrictamente desorientados hacia los niños para evitar una clasificación errónea. P2: ¿Es necesario probar la misma bolsa por separado en diferentes colores?A: Sí. El cumplimiento de la CPSIA sigue el principio de "un producto, una prueba", pero, más precisamente, es "una formulación de material, una prueba". Si las bolsas de diferentes colores utilizan telas y accesorios del mismo lote y con la misma formulación (siendo diferente únicamente el concentrado de color), y el proveedor puede aportar pruebas que demuestren que la composición del pigmento es consistente, algunos laboratorios pueden permitir pruebas combinadas o evaluaciones diferenciadas. Sin embargo, para minimizar los riesgos, especialmente cuando los colores involucran diferentes proveedores o diferentes materiales (como acabados brillantes frente a mates), se recomienda muestrear y analizar cada combinación de color/material significativamente diferente por separado para garantizar que todas las variantes cumplan con los límites de plomo y ftalatos. P3: ¿Puede el propio fabricante emitir el certificado CPC?A: El certificado CPC debe ser emitido por el importador estadounidense o el fabricante nacional, pero su contenido debe basarse en resultados de pruebas cualificadas emitidas por un laboratorio externo aprobado por la CPSC. Un fabricante no puede emitir un CPC únicamente con base en sus informes internos de inspección de calidad. El certificado debe incluir información del producto, una lista de las normas de seguridad aplicables, un resumen de los resultados de las pruebas, información del laboratorio de pruebas y la información de contacto de la persona que emite el certificado. Si bien el certificado está firmado por el propietario de la marca o el importador, su validez legal depende completamente de los datos de las pruebas de terceros que lo respaldan. P4: Si mi bolso tiene accesorios desmontables, ¿es necesario probarlos por separado?R: Sí. La CPSIA exige pruebas de todos los “componentes accesibles”. Si un accesorio se vende como parte de la bolsa y puede desprenderse tras el uso normal o las pruebas de abuso, quedando al alcance de un niño, tanto el accesorio como sus componentes de fijación deben cumplir con los límites de plomo y ftalatos. Si se determina que el accesorio tiene una función de juguete independiente, también puede estar sujeto a las pruebas más rigurosas de la norma ASTM F963 para juguetes. Se recomienda tratar el accesorio como parte integral de la bolsa durante las etapas de diseño y prueba para una evaluación exhaustiva, o bien confirmar su cumplimiento por separado. P5: ¿Cuáles son los costos y los plazos para las pruebas de cumplimiento de la CPSIA?A: Los costos de las pruebas no son fijos y dependen de la complejidad del producto, la cantidad y el tipo de materiales involucrados, y la estructura de tarifas del laboratorio seleccionado. En general, las pruebas químicas básicas (plomo y ftalatos) cuestan entre varios cientos y varios miles de dólares estadounidenses. Si la bolsa tiene una estructura compleja y contiene varios tipos de herrajes, materiales impresos o componentes de plástico blando o caucho, puede ser necesario realizar muestreos y pruebas por separado, lo que resultará en costos más elevados.En cuanto al cronograma de pruebas, las pruebas rutinarias suelen tardar entre 5 y 7 días hábiles. Durante las temporadas altas o cuando se requieren pruebas de confirmación químicas complejas, el proceso puede extenderse a entre 10 y 15 días hábiles. Por lo tanto, es fundamental reservar suficiente tiempo para las pruebas al inicio del proyecto para evitar retrasos en los envíos debido a la espera de los informes. Generalmente, se ofrecen servicios exprés, pero conllevan un costo adicional. VI. ConclusiónEl cumplimiento de la CPSIA no solo es un requisito legal para ingresar al mercado estadounidense, sino también una ventaja competitiva fundamental para las marcas que buscan generar confianza en el consumidor y mitigar los riesgos de retirada de productos. Para los fabricantes y exportadores de bolsos infantiles, el cumplimiento no debe considerarse una medida correctiva temporal antes del envío; por el contrario, debe abarcar todo el ciclo de vida del producto, incluyendo el diseño, la selección de materiales, la producción y la certificación.Controlar la seguridad de los materiales en origen, definir claramente el posicionamiento del producto durante la fase de diseño, implementar etiquetas de seguimiento permanentes durante la producción y completar rigurosas pruebas de terceros y la certificación CPC antes del despacho de aduanas son pasos clave para garantizar una cadena de suministro fluida. Con la plena implementación del sistema de presentación electrónica eFiling en 2026, los requisitos de transparencia de datos y trazabilidad del cumplimiento serán aún más estrictos. Solo integrando la concienciación sobre el cumplimiento en las operaciones diarias, las empresas podrán afrontar con éxito la intensa competencia internacional y lograr un crecimiento empresarial sostenible.Synberry Bag se especializa en diversos servicios de fabricación OEM/ODM de bolsas desde hace más de 30 años. Conocemos las normas y regulaciones internacionales, como la CPSIA, y contamos con sistemas de gestión de cumplimiento y capacidades de gestión de la cadena de suministro consolidadas. Nos comprometemos a brindar a nuestros clientes globales soluciones integrales que abarcan desde el diseño y el desarrollo hasta la producción y la fabricación.   Autor       
  • ¿Cómo se fabrica la tela antimicrobiana?
    ¿Cómo se fabrica la tela antimicrobiana? Sep 23, 2026
    Los tejidos antimicrobianos se fabrican principalmente de tres maneras: se incorporan agentes antimicrobianos como iones de plata, cobre y zinc a la materia prima durante la fabricación de la fibra, lo que le confiere propiedades antimicrobianas; se aplica un acabado antimicrobiano después del tejido, mediante procesos de impregnación o recubrimiento; o se lamina sobre la superficie del tejido una capa o película que contiene principios activos antimicrobianos. Además, las fibras naturales como el bambú y el cáñamo presentan propiedades bacteriostáticas inherentes. Si alguna vez has revisado las etiquetas al elegir una bolsa de gimnasio, una mochila o una maleta de viaje, probablemente te hayas encontrado con términos como "tejido antimicrobiano", "resistente a los olores" o "forro antibacteriano". Pero, ¿qué significan realmente estas afirmaciones? Como fabricante de bolsas OEM/ODM, Synberry trabaja a diario con textiles antimicrobianos. En este artículo, analizamos los principios, las ventajas y desventajas, los requisitos de cumplimiento y las aplicaciones prácticas de cada proceso en la fabricación de bolsas personalizadas. ContenidoI. Tejido antimicrobiano: definición y límites técnicosII. Cuatro procesos de fabricación de tejidos antimicrobianosIII. Control de calidad y normas de ensayo: Cómo verificar la antimicrobianidad de los tejidos.IV. Cumplimiento normativo para tejidos antimicrobianosV. Aplicaciones prácticas de tejidos antimicrobianos en la fabricación de bolsasVI. Preguntas frecuentes (FAQ)VII. Conclusión I. Tejido antimicrobiano: definición y límites técnicosEl tejido antimicrobiano es un textil tratado o fabricado especialmente para inhibir el crecimiento de microorganismos como bacterias, hongos y moho. En lugar de enmascarar el olor, su función es reducir los microorganismos que lo causan desde su origen. Hay dos conceptos que a menudo se confunden y que necesitan aclararse primero:Antimicrobiano ≠ resistente al olor. Los tejidos resistentes al olor suelen enmascararlo adsorbiendo o neutralizando las moléculas que lo producen, mientras que los tejidos antimicrobianos inhiben la reproducción de las bacterias que lo causan desde su origen. Si bien ambos tratamientos se suelen combinar, el tratamiento antimicrobiano ofrece un efecto más duradero a largo plazo.Antimicrobiano ≠ bactericida. «Bacteriostático» significa inhibir la reproducción de microorganismos, mientras que «bactericida» significa matarlos. La mayoría de las funciones antimicrobianas de los textiles se engloban en la categoría bacteriostática: el mecanismo consiste en impedir que las bacterias colonicen y proliferen en la superficie del tejido, en lugar de matarlas activamente. Comprender esta distinción es fundamental para elegir los estándares de prueba adecuados e interpretar correctamente los informes de prueba.  II. Cuatro procesos de fabricación de tejidos antimicrobianos1. Tratamiento a nivel de fibra (protección incorporada)Este es uno de los procesos más duraderos: el tratamiento se aplica en la etapa de fibra o hilo, antes del tejido. Los agentes antimicrobianos (como compuestos de plata, cobre y zinc) se añaden directamente al polímero durante la extrusión de la fibra.Principio: Los iones de plata (Ag+) se unen a las paredes celulares bacterianas e interrumpen su función. Mecánicamente, los iones de plata se unen a las proteínas que contienen azufre en la membrana celular, alterando la estructura de la pared celular e interfiriendo con la replicación del ADN y la actividad de las enzimas metabólicas, lo que finalmente provoca la muerte bacteriana. Las bacterias grampositivas, como Staphylococcus aureus, poseen una capa de peptidoglicano más gruesa y una superficie con carga negativa, lo que aumenta su capacidad para adsorber iones Ag+ con carga positiva, que destruyen la pared celular y matan las células. Dado que los agentes antimicrobianos se encuentran dentro de la fibra y no en su superficie, no se eliminan fácilmente con el lavado.Efecto: Protección duradera que resiste lavados repetidos y un uso diario intensivo; una opción excelente para productos de bolsos de alto rendimiento. 2. Acabado de tejidos (tratamiento de recubrimiento superficial)Otro método común consiste en aplicar un acabado antimicrobiano después de que el tejido haya sido tejido. El tejido pasa por un baño de impregnación o rodillos de recubrimiento para absorber el agente de acabado, y luego se seca y cura a alta temperatura. Los agentes de acabado más comunes incluyen:Compuestos a base de plata (por ejemplo, cloruro de plata, nanopartículas de plata)Compuestos de amonio cuaternario (“cuaternarios”)Antimicrobianos naturales como el quitosano (derivado de las conchas de los crustáceos) o los aceites esenciales de las plantas. Nota: El acabado tiene un coste menor, pero su resistencia al lavado es inferior a la del tratamiento a nivel de fibra; su rendimiento disminuye gradualmente con cada ciclo de lavado. 3. Recubrimientos antimicrobianos y laminaciónPara la industria de las bolsas, este es el método más práctico y utilizado. Se lamina una fina capa o película antimicrobiana sobre el forro o la tela exterior de la bolsa, a menudo en la misma etapa de producción que un revestimiento impermeable o de poliuretano. Gracias a su capacidad de integrarse directamente en las líneas de producción existentes, resulta muy rentable y escalable para la fabricación personalizada de grandes volúmenes. 4. Fibras naturalmente antimicrobianasAlgunas fibras son intrínsecamente antimicrobianas y no requieren aditivos químicos:Las fibras de cáñamo y bambú contienen componentes bacteriostáticos naturales.La lanolina presente en la lana proporciona una actividad antimicrobiana leve. Cabe destacar que la fibra de iones de cobre, aunque se usa comúnmente en textiles antimicrobianos, es una fibra artificial modificada con iones de cobre incrustados durante el proceso de hilado, y no una fibra natural. Las fibras naturales utilizadas solas generalmente no cumplen con los estrictos estándares antimicrobianos, pero pueden combinarse con otros procesos para resultar atractivas a los consumidores preocupados por el medio ambiente. En la práctica, se suele optar por una combinación de «fibra natural + acabado antimicrobiano físico».  III. Control de calidad y normas de ensayo: Cómo verificar la antimicrobianidad de los tejidos.Un tejido debe superar pruebas estandarizadas antes de que pueda considerarse verdaderamente “antimicrobiano”. Los estándares más citados incluyen:• AATCC 100 (norma estadounidense de ensayo antibacteriano para textiles): utiliza el método del matraz agitado para calcular la tasa antibacteriana a las 24 horas. En la práctica comercial, se suele utilizar una tasa antibacteriana de ≥90 % como umbral de eficacia; esta cifra no es un criterio obligatorio de aprobación/rechazo en el texto de la norma.• ISO 20743 (norma internacional para la evaluación de la actividad antibacteriana): utiliza el método de absorción cuantitativa para determinar el valor de la actividad antimicrobiana. La industria generalmente acepta que R ≥ 2,0 (una reducción de 2 logaritmos) es el umbral comercial de eficacia; este umbral tampoco es una disposición obligatoria de la norma.• JIS L 1902 (Norma Industrial Japonesa): abarca métodos tanto cuantitativos (absorción de suspensión bacteriana) como cualitativos (zona de inhibición). Esta norma fue revisada a partir de la ISO 20743, y los métodos de ensayo cuantitativos de ambas son consistentes. Información clave sobre estas normas: las tres normas difieren en los organismos de prueba, los métodos de inoculación, los tiempos de contacto y la forma en que se expresan los resultados, por lo que no se pueden comparar directamente. Por ejemplo, la norma AATCC 100 expresa los resultados como un porcentaje de reducción, la ISO 20743 como un valor de actividad antimicrobiana (reducción logarítmica) y la JIS L 1902 puede incluir tanto zonas de inhibición cualitativas como valores de actividad cuantitativos. Las marcas deben seleccionar una norma de prueba en función de su mercado objetivo y las necesidades de sus clientes. Estas pruebas evalúan la eficacia midiendo la reducción logarítmica de bacterias. Por ejemplo, "elimina el 99,9 % de las bacterias" corresponde a una reducción de 3 logaritmos frente a Staphylococcus aureus o E. coli, con un tiempo de contacto de la prueba de entre 18 y 24 horas. Las pruebas de durabilidad se realizan mediante ciclos de lavado según la norma ISO 6330. Esta norma solo define el procedimiento de lavado y no establece un umbral mínimo para el rendimiento antimicrobiano; sin embargo, las especificaciones internas de muchas marcas y algunas normas de la industria exigen que se conserve al menos el 80 % de la actividad antibacteriana después de 50 lavados, un umbral técnico acordado entre los clientes y la industria.  IV. Cumplimiento normativo para tejidos antimicrobianosEste es el paso más importante, aunque a menudo se pasa por alto, en las decisiones de compra. Los textiles antimicrobianos están sujetos a regulaciones específicas en todos los mercados importantes del mundo; los tiempos en que bastaba con lanzar un producto con la palabra "antimicrobiano" han quedado atrás. 1. Unión Europea: Reglamento sobre productos biocidas (RPB)El Reglamento de la UE sobre productos biocidas (BPR, UE n.º 528/2012) entró en vigor el 1 de septiembre de 2013, sometiendo formalmente a regulación los "artículos tratados con productos biocidas". Según el Reglamento de Productos Biocidas (BPR, por sus siglas en inglés), los textiles tratados con antimicrobianos que se venden en el mercado de la UE solo deben estar tratados con sustancias activas aprobadas. Más importante aún, si la función antimicrobiana se declara como la función principal del producto, este puede clasificarse como un «producto biocida» en lugar de un «artículo tratado», lo que conlleva un procedimiento de autorización más estricto. Actualmente, algunas sustancias activas tradicionales a base de plata se encuentran en proceso de revisión por parte de la ECHA (Agencia Europea de Sustancias Químicas) y corren el riesgo de no ser aprobadas. No todas las tecnologías de iones de plata serán prohibidas; la industria está desarrollando activamente soluciones antimicrobianas alternativas que cumplen con el Reglamento de Productos Biológicos (BPR). 2. Estados Unidos: FIFRA y la EPAEn Estados Unidos, los artículos tratados con funciones antimicrobianas están regulados por la Ley Federal de Insecticidas, Fungicidas y Rodenticidas (FIFRA, por sus siglas en inglés). Según la FIFRA, los productos que matan o repelen bacterias o gérmenes se consideran plaguicidas y deben registrarse ante la EPA antes de su comercialización. Sin embargo, la FIFRA contempla una exención para los artículos tratados: si el agente antimicrobiano se utiliza exclusivamente para proteger el artículo (por ejemplo, para evitar que el tejido se degrade o desarrolle mal olor debido a la actividad microbiana) y no se realizan declaraciones de salud pública (como «previene la propagación de bacterias» o «reduce la exposición a virus»), el artículo puede quedar exento de registro. Los requisitos son que la sustancia activa antimicrobiana ya esté registrada ante la EPA para el uso previsto y que el producto no realice declaraciones que excedan el alcance de la exención. 3. Otras normativas pertinentesAdemás del BPR y el FIFRA, también merecen atención los siguientes aspectos:• El reglamento REACH de la UE restringe los productos químicos utilizados en los agentes antimicrobianos;• La Proposición 65 de California exige una advertencia de toxicidad reproductiva cuando la exposición a la plata de un producto supera el umbral de seguridad (los requisitos pertinentes entraron en vigor en 2025; los productos que cumplen con el umbral de exención están exentos de la advertencia);Según la certificación OEKO-TEX® STANDARD 100, las sustancias activas biocidas están prohibidas en productos para bebés y otros productos sensibles al contacto con las mucosas; para otras clases de productos, se permiten sustancias antimicrobianas biocidas que cumplan con la normativa, siempre que su evaluación toxicológica sea satisfactoria; no se trata de una prohibición general en todas las categorías. V. Aplicaciones prácticas de los tejidos antimicrobianos en la fabricación de bolsas.Las distintas bolsas difieren enormemente en frecuencia de uso, métodos de limpieza y entornos de exposición, lo que determina la elección del proceso antimicrobiano. Como fabricante OEM/ODM de bolsas, solemos adaptar los procesos a los siguientes tres escenarios:1. Lavado de alta frecuencia: Bolsas de gimnasioBolsas deportivas y mochilas escolaresEstas bolsas absorben el sudor con facilidad y los consumidores esperan una limpieza frecuente.En la producción, se recomiendan principalmente los tejidos antimicrobianos a nivel de fibra (como los hilos con iones de plata o cobre incorporados) o los acabados duraderos con tratamientos de injerto covalente. Estos procesos garantizan que la eficacia antibacteriana se mantenga por encima del 80 % incluso después de decenas o incluso cientos de lavados (según las pruebas realizadas conforme a la norma ISO 6330). 2. Ambientes húmedos y cerrados: Bolsas térmicas/de hielo, forros para equipaje y bolsas para zapatos.Estas bolsas tienen interiores húmedos con poca circulación de aire, lo que las hace muy susceptibles al moho y a las bacterias que causan malos olores.En la producción, el enfoque más económico es el recubrimiento antimicrobiano y la laminación. Un recubrimiento que contiene agentes a base de plata o amonio cuaternario se suele combinar con un Recubrimiento impermeable de PU o película de TPU En un solo paso de laminación, se logra resistencia al agua y a la humedad, así como control microbiano. 3. Uso ligero: Bolsas promocionales, neceseres y bolsas de aseo.Estas bolsas son económicas y no se lavan con frecuencia. Un acolchado superficial o un acabado en aerosol de bajo costo son suficientes para satisfacer las necesidades bacteriostáticas básicas.Al adaptarse con precisión al escenario de uso, el tejido antimicrobiano ofrece el máximo valor en los productos de bolsas, equilibrando al mismo tiempo el coste, la durabilidad y el cumplimiento de la normativa.  VI. Preguntas frecuentes (FAQ)P1: ¿Desaparece el efecto antimicrobiano tras lavados repetidos?R: Depende del proceso. Los tratamientos a nivel de fibra (agentes antimicrobianos incorporados) pueden soportar docenas o incluso cientos de lavados; los recubrimientos superficiales y los acabados no modificados son menos duraderos y suelen mostrar un deterioro notable después de 20 a 30 lavados. Las modificaciones modificadas (como el quitosano unido covalentemente o los acabados a base de plata) mejoran significativamente la resistencia al lavado. P2: ¿Es seguro para la salud humana el tejido antimicrobiano?A: Cuando cumplen con la normativa y se utilizan según lo previsto, los tejidos antimicrobianos homologados suelen ser seguros. La clave reside en que el tipo y la dosis de agentes antimicrobianos cumplan con los requisitos normativos del mercado objetivo, como el Reglamento Europeo de Biocombustibles (UE)/REACH, la Agencia de Protección Ambiental de EE. UU. (EPA)/FIFRA o las normas japonesas pertinentes. Los fabricantes de bolsas de confianza deberían poder proporcionar la documentación de conformidad y los informes de pruebas de seguridad correspondientes. P3: ¿Qué tipos de bolsas son adecuadas para tejidos antimicrobianos?A: Casi cualquier bolso expuesto a la humedad, el sudor o entornos propensos a las bacterias es adecuado, incluyendo bolsas de gimnasio, forros de equipaje, bolsas térmicas, bolsas para zapatos, neceseres, bolsas para pañales, bolsas médicas y mochilas escolares. P4: ¿Son las fibras antimicrobianas naturales (como la fibra de bambú) mejores que el tratamiento antimicrobiano químico?A: Ambos tienen sus puntos fuertes.Las fibras naturales son más ecológicas y respetuosas con la piel, pero su poder antimicrobiano es limitado y, utilizadas solas, generalmente no alcanzan los umbrales de aprobación comercial de AATCC 100 o ISO 20743.Los tratamientos químicos (como los iones de plata) ofrecen un rendimiento antimicrobiano más potente y pueden superar las pruebas estándar, pero algunos consumidores están preocupados por su impacto ambiental, y es necesario estar atentos a las tendencias regulatorias, como la postura del BPR sobre las tecnologías de iones de plata.En la práctica, se suele adoptar una combinación de "fibra natural + acabado antimicrobiano conforme a la normativa". P5: ¿Cuánto más cuesta añadir una función antimicrobiana a una bolsa?R: El aumento de costes depende del tipo de agente antimicrobiano, la ruta del proceso, el gramaje del tejido (GSM) y la cantidad del pedido.En general, los procesos de recubrimiento antimicrobiano generan menos costos que los tejidos antimicrobianos a nivel de fibra (que implican la modificación de la materia prima). El incremento real varía significativamente de un proyecto a otro, por lo que recomendamos solicitar cotizaciones detalladas a los proveedores para cada proyecto. Los pedidos de gran volumen pueden amortizar eficazmente los costos unitarios. VII. ConclusiónLos tejidos antimicrobianos no son mágicos; se basan en la ciencia de los materiales en tres niveles: fibra, tejido y recubrimiento. Los revestimientos antimicrobianos con iones de plata, los acabados antimicrobianos con recubrimiento y las mezclas de fibras naturales tienen sus propias ventajas e inconvenientes. La mejor solución se determina considerando el uso previsto del producto, la normativa del mercado de exportación y el presupuesto del proyecto.    Autor       
  • ¿Qué significa estar certificado por GRS?
    ¿Qué significa estar certificado por GRS? Sep 21, 2026
    GRS (Global Recycled Standard) es un estándar internacional y voluntario para productos, desarrollado por Textile Exchange. Este estándar está diseñado para verificar el contenido de material reciclado en los productos y garantizar la trazabilidad de estos materiales a lo largo de toda la cadena de suministro. Al mismo tiempo, GRS también abarca requisitos relacionados con la responsabilidad social, la gestión ambiental y las restricciones químicas, para garantizar que el proceso de producción de productos reciclados cumpla con los estándares ambientales y éticos. En resumen, obtener la certificación GRS significa que el producto no solo contiene un cierto porcentaje de materiales reciclados, sino que todo el proceso de producción ha sido sometido a una rigurosa auditoría externa y cumple con los requisitos pertinentes de desarrollo sostenible. Para los compradores de bolsas OEM, comprender la certificación GRS no solo refleja la elección de materiales respetuosos con el medio ambiente, sino que también es una medida clave para mitigar los riesgos de la cadena de suministro y cumplir con los requisitos de la marca. Al adquirir productos con certificación GRS, las marcas pueden garantizar que sus proveedores cumplan con los estándares internacionales en áreas como la trazabilidad de las materias primas, la protección de los derechos laborales y las emisiones contaminantes, abordando así eficazmente las barreras comerciales internacionales cada vez más estrictas y las expectativas de los consumidores en cuanto a una producción transparente. Además, los productos de bolsas con certificación GRS pueden ayudar a mejorar la imagen de marca, fortalecer la competitividad en el mercado y proporcionar a las marcas una narrativa de sostenibilidad más convincente. Tabla de contenido: ¿Qué materiales abarca la certificación GRS?¿Cuáles son los pasos para obtener la certificación GRS?El papel específico de la certificación GRS en la fabricación de bolsasPreguntas frecuentesConclusión 1. ¿Qué materiales abarca la certificación GRS?La norma GRS se aplica a cualquier producto que contenga al menos un 20 % de materiales reciclados. Su alcance no se limita a la industria textil, sino que abarca toda la cadena de suministro, desde la recuperación de la materia prima, el procesamiento y la fabricación hasta la distribución de los productos terminados. Según Textile Exchange, los materiales reciclados que cumplen los requisitos se dividen principalmente en dos categorías: materiales reciclados posconsumo (PCR) y materiales reciclados posindustriales (PIR). Materiales reciclados posconsumo (PCR): Se refiere a los residuos generados por hogares, establecimientos comerciales o instalaciones públicas. Estos artículos, al no cumplir ya su función original, se recogen y se reprocesan para convertirlos en nuevos materiales. Algunos ejemplos son las botellas de plástico (PET) desechadas en centros de reciclaje, la ropa usada o los interiores de automóviles desechados. Dado que estos materiales reducen directamente la cantidad de residuos que llegan a los vertederos o al medio ambiente, se considera que tienen un mayor valor ambiental y constituyen un aspecto clave que las marcas destacan en su marketing.Materiales reciclados postindustriales (PIR): Se trata de residuos generados durante el proceso de fabricación. Dichos residuos nunca han llegado al mercado de consumo, sino que se recuperan y reutilizan porque no cumplen con los estándares de calidad o son sobrantes de la producción. Algunos ejemplos son los retales de tela que quedan tras el corte en las fábricas textiles, los restos de material de moldeo por inyección o el hilo de desecho generado durante el proceso de hilado. En la industria de las bolsas, los materiales con certificación GRS se presentan en diversas formas, entre las que destacan:Fibras recicladas: Como el poliéster reciclado (rPET), nailon reciclado, algodón reciclado, etc. Entre estos, el rPET es actualmente el material reciclado más utilizado y se deriva principalmente de botellas de bebidas de plástico recicladas.Accesorios de metal y plástico reciclados: Los accesorios como los dientes de las cremalleras, las hebillas, los ganchos y otros componentes también entran dentro del ámbito de aplicación si están fabricados con metal reciclado o plástico reciclado y el proveedor posee un certificado GRS válido. La norma GRS hace especial hincapié en la integridad de la cadena de custodia, exigiendo que todas las empresas involucradas en el proceso de producción —incluidas las recicladoras, las hilanderías, las fábricas de tejido, las tintorerías, los proveedores de accesorios y las fábricas de ensamblaje final de bolsas— obtengan la certificación GRS. Esto garantiza que los materiales reciclados no se mezclen ni se sustituyan durante el proceso de transferencia, logrando así una trazabilidad completa desde el origen hasta el producto final.  2. ¿Cuáles son los pasos para la certificación GRS?La certificación GRS no es una auditoría única, sino un proceso completo que abarca la solicitud, la auditoría, la certificación y el seguimiento continuo. Presentación de la solicitud: La empresa deberá presentar una solicitud a un organismo de certificación externo reconocido por Textile Exchange y firmar los acuerdos correspondientes. Dicho organismo realizará una revisión preliminar de la documentación del sistema de gestión de la empresa para determinar si cumple con los requisitos básicos de la norma GRS en cuanto a la declaración del contenido de material reciclado, la trazabilidad de la cadena de custodia, la gestión ambiental y la responsabilidad social.Auditoría in situ: Una vez aprobada la revisión documental, el organismo de certificación organizará una auditoría in situ. Los auditores realizarán una inspección exhaustiva de las operaciones de producción y verificarán registros clave como los de adquisición de materias primas, los registros de producción, los registros de inventario y los registros de gestión de residuos. Se prestará especial atención a la trazabilidad completa de los materiales reciclados desde su entrada en el almacén hasta el envío del producto terminado, garantizando la correcta aplicación de la segregación física o del método de cálculo del balance de masas. Asimismo, los auditores inspeccionarán el cumplimiento de la fábrica en áreas como la gestión de productos químicos, el tratamiento de aguas residuales y la protección de los derechos de los empleados.Gestión de transacciones posterior a la certificación: Si se detectan no conformidades durante la auditoría in situ, la empresa deberá completar las acciones correctivas dentro del plazo establecido y aportar la documentación justificativa. Solo después de que se hayan subsanado todas las no conformidades importantes y se hayan abordado adecuadamente las menores, el organismo de certificación emitirá un Certificado de Alcance GRS (SC). Es importante destacar que la certificación no implica que todas las transacciones cumplan automáticamente con la normativa. Cuando se realizan entregas de mercancías entre compradores y vendedores, generalmente se requiere solicitar un Certificado de Transacción (TC) de acuerdo con las normas pertinentes. El TC verifica detalles como el nombre del producto, la composición, el porcentaje de material reciclado, la cantidad, el comprador y el vendedor, y la fecha de la transacción. Además, la certificación GRS tiene un período de validez. Generalmente, se requiere una auditoría de vigilancia anual o una recertificación para garantizar el cumplimiento continuo de los requisitos de la norma. Para una fábrica de bolsas, planificar el calendario de certificación con anticipación y coordinar la preparación con los socios de la cadena de suministro son claves para superar con éxito el proceso de certificación. 3. El papel específico de la certificación GRS en la fabricación de bolsasEn la fabricación de bolsas, la función principal de la certificación GRS es garantizar que cada componente que contenga materiales reciclados sea trazable y cumpla con la normativa.Tela, Como componente principal de las bolsas, es un aspecto clave de la certificación GRS.A la hora de seleccionar fibras recicladas, las marcas deben priorizar a los proveedores que posean un Certificado de Alcance GRS (SC) válido y solicitar el Certificado de Transacción (TC) correspondiente para verificar la autenticidad de cada lote de materiales.En cuanto a los accesorios, Las cremalleras y las hebillas a menudo se pasan por alto, pero también son eslabones fundamentales en la trazabilidad de la cadena de suministro. Las cremalleras metálicas recicladas o las hebillas moldeadas por inyección que contienen plástico reciclado, si afirman cumplir con la norma GRS, también deben ser fabricadas por fabricantes certificados. Dado que los accesorios se utilizan en cantidades relativamente pequeñas, pero existen en una amplia variedad de tipos, los fabricantes profesionales de bolsos suelen establecer registros estrictos de adquisición de accesorios, distinguiendo claramente entre accesorios reciclados y no reciclados para evitar la mezcla de materiales en la línea de producción. En el caso de los materiales de relleno, como el algodón reciclado o la fibra sintética reciclada, también es necesario verificar su porcentaje de contenido reciclado y las cualificaciones de los proveedores. En la etapa de ensamblaje del producto terminado, La fábrica de bolsas OEM debe implementar estrictas medidas de segregación física o utilizar un sistema de balance de masas aprobado para evitar que los materiales reciclados se mezclen con los materiales convencionales. La gestión de residuos durante el proceso de producción también debe cumplir con los requisitos de gestión ambiental de GRS para garantizar un manejo adecuado de los residuos. En definitiva, solo cuando todos los componentes cuenten con la documentación adecuada y registros de producción completos y verificables, las bolsas terminadas podrán ser reconocidas como productos con certificación GRS y se podrá emitir el certificado TC correspondiente. Por lo tanto, una gestión rigurosa a lo largo de todo el proceso, desde el diseño y la selección de materiales hasta la producción y la fabricación, es la garantía fundamental para lograr la conformidad con la norma GRS en las bolsas. A continuación se presentan recomendaciones para las marcas en relación con la selección y aplicación de tejidos GRS:MaterialMadurez de la cadena de suministroTipos de bolsas adecuadasConsideraciones clave para la adquisición de bienes y serviciosPoliéster reciclado (rPET)Alto – Sistema de certificación bien establecido, gran oferta y numerosos telares certificados.Mochilas, bolsos para portátiles, bolsas de viaje, bolsos tote, forros para bolsas térmicas, bolsas de regalo promocionalesMáxima relación calidad-precio; buena solidez y estabilidad del color; amplio inventario disponible y una amplia gama de opciones.Nylon reciclado (como ECONYL®)Medio – Amplia cobertura de certificaciónMochilas para actividades al aire libre, bolsas de viaje, bolsas funcionales de alta gama, bolsos de mano de alta gama, bolsas deportivas y de fitness.Alta resistencia y teñido vibrante; opciones limitadas de stock disponible, con cantidades mínimas de pedido y precios unitarios más altos; adecuado para aplicaciones de alto desgaste.Algodón recicladoMedio – Sistema maduro, pero las fibras cortas limitan el contenido 100% reciclado.Bolsas de lona, ​​bolsas de compra, bolsos de hombro informales, bolsas guardapolvoTacto suave y una sólida historia de sostenibilidad; resistencia a la humedad relativamente baja y opciones de color limitadas; a menudo mezclado con rPET o algodón virgen.Polipropileno (PP) recicladoMedio – Se utiliza comúnmente en forma de tejido.Bolsas de compra tejidas, bolsas de tela laminadas, bolsas de supermercadoBuen rendimiento de impresión y bajo costo; tacto relativamente rígido; para productos laminados, se debe verificar la conformidad del adhesivo. Además de los materiales convencionales mencionados anteriormente, las empresas también deben prestar atención al equilibrio entre el rendimiento físico y los atributos ambientales al seleccionar materiales. Por ejemplo, si bien el poliéster reciclado ofrece una buena relación costo-beneficio, para bolsos de alta gama, las marcas pueden preferir telas recicladas con un tacto especial o propiedades funcionales. En estos casos, se debe analizar con los proveedores con anticipación la viabilidad y el plazo de entrega del desarrollo personalizado. En cuanto al nailon reciclado, aunque ofrece un rendimiento excelente, su mayor costo y plazos de entrega más largos exigen que las marcas participen en la planificación de la cadena de suministro desde la etapa inicial del desarrollo del producto para garantizar la entrega del proyecto a tiempo. 4. Preguntas frecuentesP1: ¿Cuál es la diferencia entre GRS y RCS?A: El sistema GRS es más completo. Además del contenido reciclado, también hace hincapié en los productos químicos, la gestión ambiental y la responsabilidad social. El sistema RCS se centra más específicamente en las declaraciones sobre el contenido reciclado. Cuando los clientes solo requieren una prueba del porcentaje de contenido reciclado, el sistema RCS puede ser suficiente; cuando exigen una mayor responsabilidad en la cadena de suministro, el sistema GRS suele ser más reconocido. P2: ¿Cuál es la relación entre la certificación GRS y el porcentaje de materiales reciclados?A: La certificación GRS tiene requisitos claros en cuanto al contenido de materiales reciclados. Un producto debe contener al menos un 20 % de materiales reciclados para obtener la certificación GRS.Las indicaciones del etiquetado también varían según el contenido reciclado:Cuando el contenido de material reciclado se encuentra entre el 20% y el 94%, el producto puede etiquetarse como "GRS Blended".Cuando el contenido de material reciclado alcanza entre el 95 % y el 100 %, el producto puede etiquetarse como “GRS 100”.Cabe destacar que este porcentaje se refiere a la proporción en peso y solo considera la porción de materia prima reciclada certificada, excluyendo componentes no fibrosos como tintes y auxiliares. Para las marcas de bolsas, definir claramente este porcentaje ayuda a garantizar afirmaciones de marketing precisas y a evitar riesgos de incumplimiento derivados de una exageración de los beneficios ambientales. P3: ¿La certificación GRS cubre el algodón orgánico o los materiales de base biológica?R: No. La norma GRS se aplica específicamente a materiales “reciclados”, es decir, materiales recuperados y procesados ​​a partir de residuos posconsumo o posindustriales.El algodón orgánico es un cultivo que crece de forma natural. Si bien se ajusta a los principios medioambientales, la certificación de sostenibilidad pertinente es la certificación GOTS.Los materiales de base biológica (como el PLA) se derivan de recursos renovables en lugar de residuos reciclados y, por lo general, están cubiertos por otras normas específicas, como la ISCC PLUS. P4: ¿Son más caros los productos GRS? ¿Por qué?R: En general, sí. Los materiales reciclados certificados, la gestión específica de lotes, la documentación, los costes de control de calidad, las pruebas y las variaciones entre lotes pueden incrementar los costes. Sin embargo, las cotizaciones razonables deben reflejar estos factores de forma transparente. Una cotización inusualmente baja para materiales reciclados certificados podría generar dudas sobre si la trazabilidad y el control de calidad se han visto comprometidos. P5: Si una empresa tiene un certificado GRS, ¿se puede utilizar el logotipo GRS en todos los pedidos?R: No necesariamente. Depende de si el alcance del certificado abarca los materiales y procesos pertinentes, si el contenido reciclado cumple con los requisitos, si la cadena de transacciones está completa y si se puede emitir un Certificado de Transacción para el pedido. El certificado establece la elegibilidad, mientras que el cumplimiento para cada lote individual también requiere una documentación completa. P6: Si la fábrica del producto final no cuenta con la certificación GRS, ¿puede la marca seguir utilizando el logotipo GRS?R: No. La certificación GRS sigue el principio de Cadena de Custodia de la cadena de suministro, y la fábrica de ensamblaje del producto final debe poseer un Certificado de Alcance (SC) GRS válido para ser reconocida como una unidad de producción GRS conforme. Si la fábrica de bolsas no está certificada, incluso si todos los tejidos y accesorios que utiliza cuentan con Certificados de Transacción (TC) conformes, el producto terminado no puede obtener el reconocimiento oficial GRS, y la marca no puede colocar una etiqueta GRS en el producto ni utilizar la marca GRS con fines promocionales. Además, una fábrica no certificada no puede emitir Certificados de Transacción válidos a los clientes posteriores, lo que provoca una interrupción en la trazabilidad de la cadena de suministro. 5. ConclusiónLa certificación GRS no solo es un «pasaporte» para que la industria de bolsos acceda a los mercados verdes, sino también un pilar fundamental para que las empresas desarrollen una cadena de suministro sostenible y competitiva. Para los fabricantes de mochilas y bolsos, comprender a fondo el estándar GRS implica pasar del cumplimiento pasivo a una gestión proactiva. Requiere que los compradores miren más allá del precio y el plazo de entrega de un solo producto terminado y amplíen su enfoque a cada eslabón de la cadena de suministro, estableciendo alianzas a largo plazo basadas en la transparencia de datos y la confianza. 
  • ¿Qué significa estar certificado por LWG?
    ¿Qué significa estar certificado por LWG? Sep 17, 2026
    La certificación LWG (Leather Working Group) significa que una curtiduría ha superado una de las auditorías independientes más reconocidas de la industria del cuero, lo que verifica que cumple con los estándares internacionales de protección ambiental, gestión de productos químicos, trazabilidad de la cadena de suministro y más. Para los compradores B2B que buscan bolsos de cuero, esta certificación indica que cuentan con proveedores confiables y que cumplen con las normas, lo que les permite acceder a los mercados globales y reduce eficazmente los riesgos de la cadena de suministro. En resumen, la certificación LWG funciona como una acreditación de "producción responsable" para la fabricación de artículos de cuero. Esto no es solo una estrategia de marketing; es un requisito fundamental para la selección de proveedores, establecido por marcas internacionales y para los mercados europeos y estadounidenses. Las marcas deben centrarse no solo en la calidad del producto, sino también en el cumplimiento de la cadena de suministro y el desarrollo sostenible. Al evaluar a los fabricantes de productos de cuero, el cumplimiento de los estándares de los materiales debe considerarse un indicador clave. Este artículo ofrece un análisis completo de la certificación LWG desde la perspectiva de las compras B2B. I. ¿Qué es LWG? Fundado en 2005, el Leather Working Group (LWG) es una coalición industrial sin ánimo de lucro creada conjuntamente por marcas internacionales y curtidurías como Nike, Adidas, IKEA, Timberland, Clarks y Marks & Spencer. Su misión principal es desarrollar e implementar estándares de auditoría ambiental unificados a nivel mundial para las curtidurías. Nota importante: La garantía LWG se aplica exclusivamente al cuero animal auténtico. Pieles sintéticas y de poliuretano Estos materiales quedan fuera del alcance de la auditoría de LWG; para los materiales sintéticos, se deben consultar estándares sostenibles alternativos. Además, LWG audita fábricas, no productos terminados ni lotes individuales de material. La certificación abarca a los actores de la cadena de suministro, como curtidurías y comerciantes de cuero, pero no certifica bolsos terminados. II. Niveles de certificación: Oro, Plata, Bronce y su valor empresarial El Protocolo 7.2 vigente utiliza un sistema de puntuación de 100 puntos con cuatro niveles distintos, cada uno con diferentes implicaciones para las estrategias de adquisición: NivelRango de puntuaciónSignificado para los compradoresOro≥85Excelente desempeño ambiental. Ideal para marcas de lujo y minoristas de alta gama; material de apoyo excepcional para la elaboración de informes ESG corporativos.Plata75-84Cumple con los requisitos de la mayoría de las marcas globales. Actúa como umbral mínimo para la entrada en las cadenas de suministro convencionales.Bronce65-74Cumplimiento de nivel básico. Cada vez más insuficiente para satisfacer los requisitos de los principales clientes de marca.Auditado50-64Auditoría completada, pero no se otorgó medalla. La mayoría de las marcas no reconocen esto como un estado de conformidad; los compradores deben realizar una debida diligencia minuciosa. Notas: Los certificados de curtiduría suelen tener una validez de 24 meses, y los de comerciante, de 12 meses, según las fechas impresas en el certificado. Las auditorías de seguimiento son obligatorias al vencimiento. Colaborar con proveedores con calificación Oro o Plata indica que se trabaja con proveedores capaces de ofrecer un rendimiento estable a largo plazo y una mejora continua, en lugar de aquellos que cumplen con los requisitos para auditorías puntuales. Más allá de los umbrales de puntuación total, cada capítulo clave de la auditoría debe cumplir con los estándares específicos de cada nivel para obtener la acreditación Oro/Plata/Bronce. Un desempeño deficiente en cualquier sección crítica no puede compensarse con puntuaciones altas en otras y, por lo tanto, disminuirá directamente el nivel final de la medalla.  III. ¿Qué evalúa realmente una auditoría de LWG? LWG es mucho más que una inspección ambiental rutinaria: ofrece una evaluación integral de las operaciones de la fábrica a través de aproximadamente 17 módulos de auditoría según el protocolo actual. Cada componente que se detalla a continuación influye en la estabilidad de la cadena de suministro: 1. Gestión ambientalTratamiento de aguas residuales, emisiones atmosféricas, eliminación de residuos sólidos, eficiencia energética y emisiones de carbono. Esto ayuda a confirmar que las fábricas pueden superar las inspecciones ambientales reglamentarias y evitar paradas de producción que provoquen interrupciones en el suministro. 2. Gestión de productos químicosVerificación de que el uso de productos químicos en la fábrica se ajusta a la lista MRSL (Zero Discharge of Hazardous Chemicals) y análisis de sustancias restringidas como el cromo hexavalente y el formaldehído. El módulo de productos químicos de LWG se basa en el marco ZDHC. El cumplimiento de este requisito respalda directamente los requisitos de exportación y reduce los riesgos de rechazo de la carga y multas. Nota complementaria: El protocolo 7.1 exige que las fábricas implementen el sistema de gestión de productos químicos ZDHC Nivel 3. No basta con tener un certificado ZDHC Nivel 3; se requiere la implementación completa del proceso en las instalaciones. 3. Trazabilidad de la cadena de suministroOrigen, tipo y procedencia trazables de las pieles y cueros en bruto. Este es un requisito fundamental para cumplir con el Reglamento de la UE sobre productos libres de deforestación (EUDR) y demostrar el origen legal de la materia prima. 4. Responsabilidad socialHorario laboral, salarios, salud ocupacional y seguridad contra incendios. El Protocolo 7 de LWG incluye un capítulo específico sobre auditoría social, aunque con una ponderación relativamente baja. LWG acepta los resultados de auditorías sociales de terceros ya existentes, como BSCI y SMETA, para evitar auditorías redundantes en las fábricas. 5. Sistemas de gobernanzaExistencia de mecanismos de mejora continua y seguimiento regular. Estos criterios ayudan a los compradores a evaluar la madurez operativa de los proveedores y a valorar el potencial de colaboración a largo plazo. Advertencia importante: Si bien LWG suele describirse como una "revisión integral" de las fábricas, no abarca todos los temas de sostenibilidad. El bienestar animal, la deforestación en las explotaciones agrícolas y el pleno cumplimiento de los derechos laborales (por ejemplo, la libertad de asociación y la negociación colectiva) quedan fuera del alcance directo de la auditoría de LWG. Los compradores deben complementar los hallazgos de LWG con otras normas y herramientas de debida diligencia. Para los compradores, un informe de auditoría de LWG funciona como una revisión completa del estado operativo de las fábricas. Permite identificar rápidamente a los proveedores de alto riesgo y con una gestión deficiente, y reduce los costes derivados de las pruebas y errores. IV. Actualizaciones estándar: El Protocolo 7 permanece en transición; se ajusta el cronograma del nuevo sistema de sostenibilidad. LWG está implementando su mayor revisión de estándares hasta la fecha. El nuevo Sistema de Sostenibilidad de LWG se implementará por fases e incluirá módulos para el Estándar de Producción de Cuero, la Cadena de Custodia (CoC), la debida diligencia en materia de deforestación y los marcos de descarbonización con métricas de carbono a nivel de fábrica. Las emisiones de carbono y la trazabilidad de las materias primas pasarán de ser criterios adicionales a requisitos obligatorios de auditoría básica. Según los últimos comunicados públicos, LWG ha pospuesto el lanzamiento oficial del Sistema de Sostenibilidad LWG completo hasta principios de 2027. A partir de septiembre de 2026, el Protocolo 7 seguirá vigente como protocolo de auditoría, mientras que el nuevo sistema se encuentra en fase piloto, de consulta y de preparación. El Protocolo 7 no se sustituirá por completo de inmediato en 2027; el cronograma de transición completo se anunciará según los comunicados oficiales de LWG. Cronograma (actualizado en septiembre de 2026):• 2023-2025: Varias rondas de consulta pública sobre nuevos estándares; auditorías piloto completadas en 15-20 fábricas globales entre 2024 y 2025.• 2026: Perfeccionamiento adicional del nuevo marco y módulos; ampliación del alcance del programa piloto. El lanzamiento oficial se retrasa; el Protocolo 7 continúa siendo la referencia de auditoría válida.• Principios de 2027: Lanzamiento oficial del Sistema de Sostenibilidad de LWG, seguido de un período de transición para las auditorías de migración.• Sustitución completa: Se confirmará mediante comunicaciones oficiales del LWG; no se prevé que la sustitución completa se produzca en 2027. Implicaciones para los compradores• Los requisitos de auditoría para las fábricas certificadas seguirán evolucionando; la certificación no garantiza la validez permanente. Al colaborar, verifique siempre las fechas de vencimiento de los certificados, el estado de las auditorías y pregunte proactivamente sobre los planes de auditoría de migración de los proveedores.• El período de transición ampliado sigue ejerciendo presión sobre la gestión de datos de carbono y la trazabilidad de las materias primas. Los proveedores que carezcan de capacidades de datos sólidas podrían enfrentarse a un extenso trabajo de subsanación, lo que podría afectar temporalmente la fiabilidad del suministro.• Los requisitos a nivel de marca en materia de cadena de custodia y diligencia debida en materia de deforestación se extenderán a lo largo de toda la cadena de suministro.• Incluya el nivel LWG de los proveedores, la validez del certificado, la versión del protocolo de auditoría, el progreso hacia la adopción de nuevos estándares y los fundamentos de la gestión de datos de carbono en las revisiones anuales de proveedores. Priorice a los socios que se preparan de forma proactiva para el nuevo sistema. V. Beneficios comerciales tangibles de las asociaciones con curtidurías certificadas por LWG para B2B Colaborar con curtidurías certificadas por LWG ofrece estas ventajas prácticas:• Seguridad en el acceso al mercado: Muchas marcas internacionales de alta gama exigen la certificación LWG como requisito para ingresar como proveedor. Por ejemplo, Coach se ha fijado como objetivo público obtener al menos el 90 % de su cuero de curtidurías con certificación Plata o superior para 2025; Hugo Boss aspira a que el 100 % de su cuero cumpla al menos con el estándar Plata para 2027. Estos son objetivos corporativos divulgados públicamente, sujetos a actualizaciones de la política interna de la marca. Confirme las normas de adquisición más recientes de los clientes antes de firmar el contrato.• Reducción de las auditorías repetitivas en fábrica: Las auditorías de LWG gozan de amplio reconocimiento entre las marcas globales. Una sola auditoría puede ser aceptada por múltiples partes interesadas, lo que reduce el tiempo y los costos relacionados con las auditorías.• Mitigación de riesgos regulatorios: Facilita el cumplimiento de las normativas medioambientales y químicas europeas y estadounidenses, incluidas REACH y EUDR, reduciendo la exposición legal y el riesgo para la reputación de la marca.• Mejora del desempeño en materia de ESG: Integrar LWG en los programas de compras sostenibles para demostrar la transparencia de la cadena de suministro a clientes e inversores. VI. Preguntas frecuentes (FAQ) P1: ¿La certificación LWG se otorga a las fábricas de cuero de productos terminados o a las curtidurías?La certificación LWG se otorga a las curtidurías. Los fabricantes de artículos de cuero terminados no pueden obtener la certificación LWG específica para curtidurías. Las fábricas de productos terminados cumplen con la normativa de la cadena de suministro al adquirir cuero procedente de curtidurías con certificación LWG. P2: ¿Cuánto tiempo es válido un certificado LWG?Los certificados de curtiduría suelen tener una validez de 24 meses; los de comerciante, de 12 meses. Se requiere una nueva auditoría al expirar el certificado. Confirme siempre que el certificado esté vigente antes de formalizar acuerdos de suministro. P3: ¿Cuál es la relación entre LWG y ZDHC?A: Las auditorías de LWG incorporan los requisitos de control de sustancias químicas peligrosas de ZDHC. El Protocolo 7.1 exige que las fábricas establezcan un sistema de gestión de sustancias químicas de nivel 3 de ZDHC. P4: ¿La posesión de un certificado LWG garantiza automáticamente el cumplimiento del Reglamento de la UE sobre productos libres de deforestación (EUDR)?R: No exactamente. Los módulos de trazabilidad de LWG proporcionan los requisitos básicos para el cumplimiento del Reglamento EUDR, pero un certificado LWG no equivale a una prueba formal de cumplimiento del EUDR. Las empresas deben conservar la documentación completa de trazabilidad a nivel de lote y completar los procedimientos de diligencia debida de la cadena de suministro para cumplir con las obligaciones regulatorias. P5: ¿Qué impacto directo tendrá la transición al nuevo estándar en los compradores?A: El lanzamiento completo del nuevo sistema se ha pospuesto hasta principios de 2027, lo que prolonga el período de transición mientras persisten las incertidumbres. Algunas curtidurías consolidadas corren el riesgo de sufrir una rebaja en su calificación o la retirada de su certificado durante las auditorías de migración si no cumplen con los requisitos de divulgación de emisiones de carbono y del sistema ZDHC Nivel 3, lo que reduce el número de proveedores cualificados disponibles.Paralelamente, los clientes solicitarán documentación sobre las emisiones de carbono y la gestión de productos químicos de las curtidurías, lo que requerirá una recopilación proactiva de documentos por parte de los proveedores. Realice un seguimiento de los plazos oficiales de LWG y solicite a los proveedores planes de preparación para la migración. P6: ¿Es posible obtener certificados LWG falsificados? ¿Cómo puedo verificar su autenticidad?A: Existen certificados falsos. No se fíe únicamente de los archivos PDF proporcionados por los proveedores. Utilice la base de datos pública oficial de LWG para introducir los nombres de las fábricas y validar el nivel de certificación, la fecha de caducidad y la versión del protocolo de auditoría. P7: ¿Puede la calificación de una curtiduría bajar de Oro a Plata?R: Sí. Las auditorías se realizan cada dos años. El incumplimiento de las métricas de carbono actualizadas según las nuevas normas también puede provocar rebajas en la calificación. Las calificaciones no son permanentes; se realizan verificaciones periódicas para las alianzas activas. P8: ¿Los cueros sintéticos o de poliuretano requieren certificación LWG?A:LWG solo cubre el cuero genuino de origen animal. El poliuretano y las alternativas sintéticas quedan fuera del alcance de la auditoría de LWG; para los materiales sintéticos se aplican otros estándares de sostenibilidad. P9: Si un proveedor cuenta con la certificación LWG, ¿sigue siendo necesario realizar las pruebas REACH?R: Sí. LWG constituye una auditoría del sistema de la fábrica; REACH abarca las pruebas de sustancias en productos terminados. Ambas no son intercambiables. Si bien LWG reduce la exposición al riesgo químico, no exime de las obligaciones de realizar pruebas a los productos terminados. P10: ¿Las auditorías de LWG las realizan evaluadores externos in situ?R: Sí. LWG autoriza a organismos independientes y cualificados a realizar auditorías in situ. Las auditorías no las realiza directamente el personal interno de LWG ni son autodeclaradas por las fábricas. P11: ¿Existen diferencias en los certificados LWG para curtidurías en comparación con los comerciantes?Sí. Existen distintos tipos de certificados para curtidurías y comerciantes de cuero. Al adquirir materias primas de cuero genuino, asegúrese de que se trata de un certificado de curtiduría: los certificados de comerciante no equivalen a la acreditación de curtiduría. Cabe destacar que los estándares para comerciantes de cuero no otorgan medallas de oro, plata o bronce, sino solo resultados de aprobado o reprobado. Tenga cuidado con las prácticas engañosas del sector, donde algunos proveedores afirman falsamente tener la certificación LWG de nivel plata. Existe una cuarta categoría de certificados para fabricantes que realizan la puesta en marcha, los cuales pueden optar a medallas de oro, plata o bronce con una validez de 24 meses; estos certificados difieren de los certificados estándar para comerciantes. Es importante distinguir la certificación con medalla de los certificados de cadena de custodia (CoC), que cumplen funciones diferentes. Los certificados LWG específicos para subcontratistas solo tienen la condición de "Auditado" y no incluyen medallas. VII. Conclusión Retomando nuestra pregunta inicial: ¿qué es exactamente la certificación LWG? Sirve como referencia para evaluar las capacidades integrales de los fabricantes de artículos de cuero, actúa como pasaporte para las marcas que acceden a los mercados internacionales y representa una herramienta vital para los equipos de compras que gestionan el riesgo y se alinean con las tendencias de sostenibilidad de la industria. Como fabricante OEM de artículos de cuero, nuestras instalaciones no pueden obtener la certificación LWG específica para curtidurías, ya que las auditorías LWG se centran en las curtidurías y no en las plantas de producción de productos terminados. Aun así, obtenemos cuero exclusivamente de curtidurías con certificación LWG y conservamos la documentación completa de trazabilidad a nivel de lote, lo que permite a nuestros clientes cumplir con los requisitos de EUDR, REACH y otros. Si busca un proveedor de artículos de cuero capaz de ofrecer diseño y cumplimiento normativo a nivel global, no dude en contactarnos. Contáctanos.    Autor       
1 2 3 4 5 6 7 8 9 10 11
Un total de 11paginas
CONTÁCTENOS
DIRECCIÓN : Unit 905, Block B, Jinri Building, No. 88 Anling Second Road, Huli District, Xiamen, Fujian, China
Ponte en contacto

Continúe leyendo, manténgase informado, suscríbase y lo invitamos a contarnos lo que piensa.

Linkedin WhatsApp Facebook instagram

Derechos de autor @2024 Synberry Bag & Package Products Co.,Ltd Reservados todos los derechos . RED SOPORTADA

Mapa del sitio / blog / Xml / política de privacidad

dejar un mensaje

dejar un mensaje
Estamos entusiasmados de analizar cómo nuestra experiencia puede ofrecer productos atractivos y de alta calidad. Comience la conversación aquí: ¡Conectémonos y creemos!
entregar

Hogar

Productos

Whatsapp

Contáctenos