Tabla de contenido:
La prueba de niebla salina (también conocida como prueba de pulverización salina) es un método de envejecimiento acelerado que simula entornos corrosivos en condiciones de laboratorio. Su principio fundamental es que, bajo condiciones controladas de temperatura, humedad y concentración de sal, los fenómenos de corrosión que normalmente tardarían meses o incluso años en aparecer pueden observarse en cuestión de horas o días.
Es importante aclarar primero un punto: los resultados de las pruebas de niebla salina no se pueden convertir directamente en la vida útil real de un producto.
La corrosión en entornos naturales se ve afectada por múltiples factores, como la exposición a la radiación ultravioleta, los ciclos de temperatura, la alternancia de condiciones húmedas y secas, los contaminantes atmosféricos (como el SO₂) y el desgaste mecánico. Sin embargo, el entorno de niebla salina de laboratorio representa una única condición de humedad continua y altas concentraciones de iones cloruro. Por lo tanto, el verdadero valor de las pruebas de niebla salina reside en:
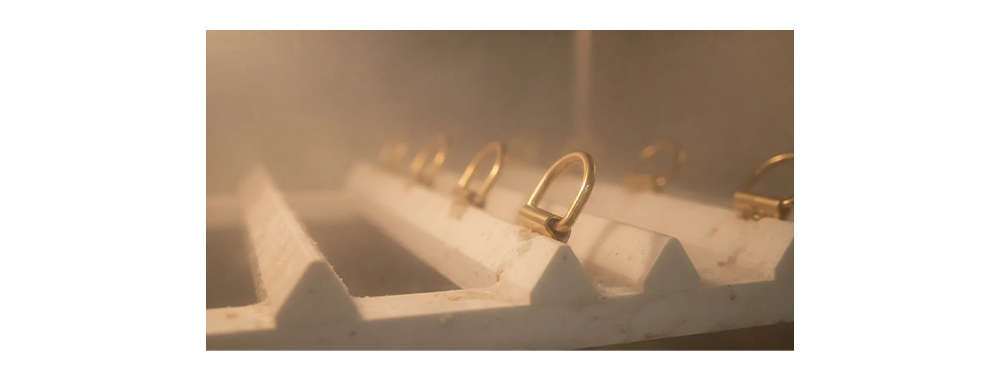
La prueba de niebla salina neutra (NSS, por sus siglas en inglés) es actualmente el método de prueba más utilizado en la industria de herrajes para bolsos. Principalmente sigue los siguientes tres sistemas estándar:
Número estándar | Ámbito de aplicación | Parámetros principales |
ISO 9227 | estándar internacional | NaCl al 5%, pH 6,5–7,2, 35°C ± 2°C |
ASTM B117 | mercado norteamericano | NaCl al 5%, pH 6,5–7,2, 35°C ± 2°C |
QB/T 3826-1999 | sector de la industria ligera de China | 5 % NaCl, pH 6–7, 35 °C ± 2 °C, tasa de deposición 1–2 mL/80 cm²·h |
Estos tres sistemas estándar son muy consistentes en cuanto a los parámetros del entorno de prueba. Las principales diferencias radican en la calibración del equipo y los formatos de registro de resultados.
En la fabricación de bolsos bajo los modelos OEM/ODM, solemos adoptar la norma de pruebas ISO 9227.
La norma ISO 9227 especifica tres métodos de ensayo, con niveles de severidad crecientes:
En el control de calidad diario de los herrajes para bolsos, las pruebas NSS siguen siendo el método principal. Las pruebas AASS y CASS se utilizan con mayor frecuencia para la detección rápida durante la introducción de nuevos materiales o cambios en los procesos, en lugar de para la inspección de lotes de envío.
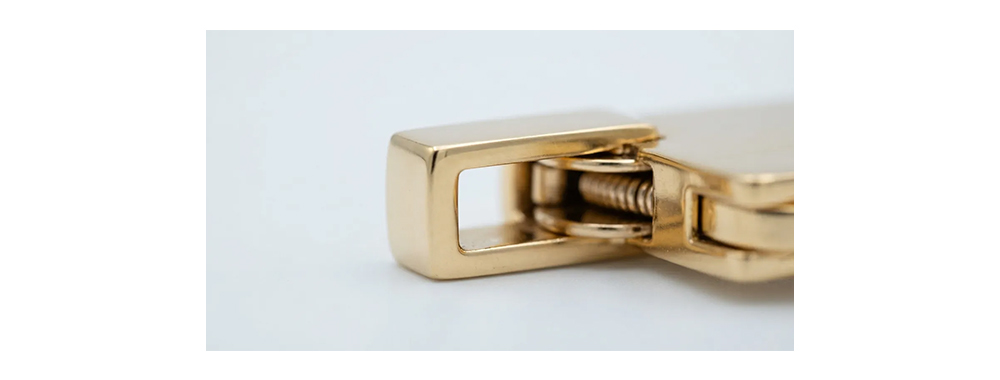
El espesor de la capa de galvanoplastia se mide en micrómetros (μm, 1 μm = 0,001 mm). En el sector de los herrajes para bolsos, este valor determina directamente la duración de la prueba de niebla salina. La regla empírica de la industria establece que el espesor de la galvanoplastia guarda una relación aproximadamente lineal con el tiempo de resistencia a la corrosión: al duplicar el espesor, la vida útil de la protección también se duplica aproximadamente.
Nivel de capa | Material | Espesor típico | Función |
Capa de ataque | Cobre o níquel | 0,5–2 μm | Mejora la adhesión al sustrato y rellena los defectos microscópicos de la superficie. |
Capa de barrera | Níquel | 1–3 μm | Bloquea la migración de iones metálicos del sustrato y proporciona la capacidad de protección primaria contra la corrosión. |
Capa decorativa (color) | Oro / Paladio / Cromo / Oro de imitación | 0,1–3 μm | Proporciona color y brillo a la superficie. |
Capa superior | Recubrimiento transparente / Recubrimiento nanocerámico | 5–15 μm | Sella todo el sistema y protege contra el sudor, los arañazos y la oxidación. |
Según las prácticas de la industria, la calidad del galvanizado de los herrajes de los bolsos se puede dividir en cuatro grados. Las diferencias en el espesor del recubrimiento y el rendimiento en la prueba de niebla salina son significativas:
Grado de calidad | Espesor total del recubrimiento | Tiempo típico de paso de la bruma salina | Escenario de aplicación |
Grado económico | <1 μm | 16–24 horas | Moda rápida, productos promocionales, accesorios internos |
Grado de gama media | 1–2 μm | 24–48 horas | Líneas de productos habituales de marcas convencionales |
Grado superior | 2,5–5 μm | Más de 48 horas | Marcas de diseñador, líneas de productos premium |
Grado de lujo | 5–10+ μm | Más de 96 horas | Las principales marcas de lujo como Hermès y LV |
La mayoría de los bolsos estándar solo necesitan cumplir con un requisito de 24 a 48 horas. Sin embargo, el umbral de prueba específico debe ajustarse dinámicamente según el entorno de uso real del producto y su aplicación.
Error común 1: Centrarse únicamente en el grosor de la capa decorativa e ignorar la capa de barrera.
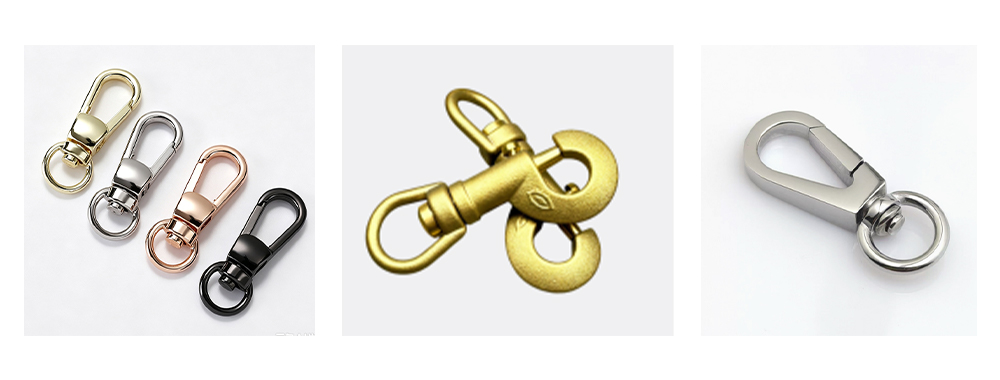
Muchos compradores, al evaluar a los proveedores, solo se centran en "cuántos micrómetros de espesor tiene la capa decorativa de la superficie", pasando por alto el espesor de la capa de barrera de níquel. De hecho, la capa de níquel es la principal barrera protectora contra la corrosión. Si la capa de níquel es demasiado delgada ( Malentendido 2: Ignorar la capa protectora (capa superior) El recubrimiento transparente o el recubrimiento protector nanocerámico actúan como un impermeable para los componentes de hardware. Las piezas galvanizadas sin una capa protectora pueden decolorarse rápidamente tras un contacto prolongado con el sudor humano (que contiene sal y ácidos suaves), incluso si superan una prueba NSS de 24 horas. Una capa protectora de alta calidad puede prolongar la vida útil de los componentes de hardware entre 2 y 5 veces. Malentendido 3: Confusión entre los procesos de “galvanoplastia en bastidor” y “galvanoplastia en tambor”. El límite de rendimiento de un recubrimiento electrolítico está determinado en gran medida por el material del sustrato. Los tres sustratos comúnmente utilizados para los herrajes de bolsos tienen cada uno sus propias ventajas y desventajas: Aproximadamente entre el 80% y el 90% de los herrajes de los bolsos de moda se fabrican mediante fundición a presión de aleación de zinc. Entre sus ventajas destacan su buena fluidez, la facilidad para lograr diseños complejos y un coste moderado. Sin embargo, la aleación de zinc presenta una estructura porosa. Si el pretratamiento previo al galvanizado (pulido, desengrase, limpieza con ácido) no es exhaustivo, los gases residuales y las impurezas dentro de los poros pueden formar ampollas tras el galvanizado, convirtiéndose en puntos de inicio de la corrosión durante las pruebas de niebla salina. El latón es un material de sustrato preferido para bolsos de alta gama. Posee una estructura densa, alta resistencia mecánica y una menor diferencia de potencial electroquímico con metales chapados como el níquel y el oro, lo que reduce su tendencia a la corrosión electroquímica. Los componentes de herrajes clásicos de marcas de lujo de renombre como Hermès y Chanel suelen utilizar sustratos de latón. Las desventajas del latón son su mayor densidad (aproximadamente un 15 % más pesado que la aleación de zinc en el mismo volumen), su mayor costo y la posibilidad de deszincificación si la composición de la aleación no se controla adecuadamente. Tras una exposición prolongada, esto puede provocar la aparición de manchas rosadas en la superficie. El material de sustrato más resistente a la corrosión, especialmente el acero inoxidable 316, ofrece un rendimiento excepcional en entornos marinos y de alta humedad gracias a su contenido de molibdeno. Los componentes de acero inoxidable suelen utilizarse directamente sin galvanoplastia (como acabados cepillados o pulidos a espejo), o como sustrato para recubrimientos PVD (deposición física de vapor). Entre sus desventajas se incluyen la alta dificultad de procesamiento, la limitada flexibilidad de diseño y el elevado coste. Se utiliza principalmente para componentes estructurales funcionales en maletas y mochilas de exterior. Independientemente de la alta calidad del material del sustrato, la capa de galvanoplastia fallará si el proceso de pretratamiento es inadecuado. Un proceso de pretratamiento estándar incluye: Un detalle que a menudo se pasa por alto es que los componentes de aleación de zinc fundidos a presión requieren una inspección de "marcas de flujo en frío" antes del galvanizado. Las marcas de flujo en frío son defectos superficiales que se forman cuando el borde delantero del metal fundido se enfría durante el proceso de fundición a presión. Son difíciles de detectar a simple vista, pero se convierten en hendiduras evidentes después del galvanizado y sirven como posibles puntos de entrada para la corrosión. Tras las pruebas de niebla salina, los componentes de hardware suelen mostrar tres tipos de fenómenos de corrosión: El óxido blanco es un producto de corrosión del propio recubrimiento. Suele aparecer en la superficie de recubrimientos de zinc o níquel y se presenta como depósitos blancos, pulverulentos o con aspecto de niebla. La presencia de óxido blanco indica que el recubrimiento ha sido penetrado, pero el sustrato aún no se ha corroído. Durante las pruebas, el momento en que aparece el óxido blanco refleja la densidad y el espesor del recubrimiento. En los sistemas de galvanoplastia multicapa, puede aparecer óxido blanco en la superficie de la capa de níquel, lo que indica que esta presenta poros o un espesor insuficiente. El óxido rojo es un producto de corrosión del sustrato (hierro o acero), de color marrón rojizo. Su aparición indica que el sistema de recubrimiento ha fallado por completo y se considera un grave fallo de calidad. En los herrajes para bolsos, si aparece óxido rojo en sustratos de aleación de zinc, generalmente va acompañado de ampollas o descamación a gran escala del revestimiento. Esta es una manifestación típica de mala adherencia. La formación de ampollas suele deberse a un desengrase incompleto durante el pretratamiento o a la fragilización por hidrógeno durante el proceso de galvanoplastia. El desprendimiento puede estar relacionado con una tensión interna excesiva dentro del recubrimiento o con una fuerza de unión insuficiente entre la capa base y el sustrato. Los componentes con ampollas a menudo desarrollan óxido rojo en un corto período de tiempo. Una vez finalizada la prueba, la zona de corrosión debe evaluarse según la norma ISO 10289: Clasificación Porcentaje de área corroída Evaluación de la calidad 10 Sin defectos Perfecto 9 ≤0,1% Excelente 8 ≤0,25% Bien 7 ≤0,5% Aceptable 6 ≤1% Crítico ≤5 >2,5% No cualificado En el control de calidad de los herrajes de los bolsos, generalmente se exige una clasificación de al menos Grado 7 (área de corrosión ≤0,5 %), y no se permite la presencia de óxido rojo. Algunas marcas de alta gama exigen, según sus estándares internos, una clasificación de Grado 9 o superior. Las diferencias entre las categorías de productos determinan los umbrales de las pruebas. Los distintos tipos de bolsos presentan riesgos de corrosión significativamente diferentes para sus componentes metálicos, por lo que los requisitos de las pruebas deben ajustarse en consecuencia: Herrajes para mochilas Por lo general, incluye cremalleras, hebillas, anillas en D y hebillas de ajuste. Dado que las mochilas se utilizan a menudo en exteriores y están expuestas a la lluvia y al sudor, se recomienda que la prueba de resistencia a la corrosión (NSS) inicial sea de al menos 24 horas sin óxido ni ampollas. Para pedidos destinados a mercados tropicales o mercados con clima marítimo, se recomienda aumentar el plazo de entrega a más de 48 horas. Para los compradores OEM de mochilas con requisitos especiales de resistencia a la corrosión de los componentes, la duración de las pruebas y los criterios de fallo pueden definirse claramente con el fabricante de mochilas durante la fase de muestreo, evitando así disputas causadas por normas poco claras durante la producción en masa. Herrajes para bolsos Su función es principalmente decorativa, siendo la funcionalidad una consideración secundaria. Incluye componentes como cerraduras, cadenas, patas y cierres magnéticos. El entorno de uso de los bolsos es relativamente tranquilo (principalmente en interiores), pero los consumidores tienen una tolerancia muy baja a los defectos estéticos visibles. Se recomienda que las pruebas NSS alcancen las 24 horas sin manchas de corrosión visibles. Para los compradores de bolsos OEM, las cadenas y los candados son componentes de control clave para verificar los cambios durante el uso prolongado y las condiciones de desgaste, y deben incluirse como elementos de inspección obligatorios para cada lote de producción. Los componentes metálicos de los neceseres suelen ser más pequeños (como los tiradores de las cremalleras y los pequeños cierres), pero el entorno de uso es relativamente adverso: alta humedad en los baños, ingredientes químicos en los cosméticos (como alcohol, aceites y fragancias), así como el desgaste mecánico causado por la apertura y el cierre frecuentes. Para los compradores OEM de neceseres de cosméticos, realizar una prueba NSS de 24 horas para neceseres de cosméticos y artículos de aseo es un requisito obligatorio. Los componentes de hardware, como las asas telescópicas, las bases de las ruedas y las cerraduras, están sometidos a cargas mecánicas y a la corrosión. Normas como la ISO 9227 establecen requisitos claros para las pruebas de niebla salina en los componentes de las maletas. Generalmente, según esta norma, se realiza una prueba de niebla salina de 24 horas. Sin embargo, las marcas de maletines de negocios de alta gama suelen exigir internamente pruebas de más de 48 horas. En los procesos tradicionales de galvanoplastia, las capas de pasivación de cromo hexavalente (Cr⁶⁺) se utilizaban ampliamente debido a su excelente resistencia a la corrosión. Sin embargo, el cromo hexavalente está clasificado como Sustancia de Muy Alta Preocupación (SVHC, por sus siglas en inglés) según el reglamento REACH de la UE y es cancerígeno. Por consiguiente, su uso en herrajes para bolsos está estrictamente restringido. La tendencia actual de la industria se inclina hacia la pasivación con cromo trivalente (Cr³⁺). Si bien su resistencia a la corrosión es ligeramente inferior a la del cromo hexavalente en ciertas condiciones extremas, se puede lograr un rendimiento equivalente en las pruebas NSS aumentando el espesor del recubrimiento y optimizando los procesos de sellado. Para los pedidos de bolsas OEM exportados a la UE, recomendamos que los productos cuenten con la certificación de conformidad con la normativa REACH. La deposición física de vapor (PVD) es un proceso que deposita materiales metálicos o cerámicos sobre superficies de sustrato en un entorno de vacío. En comparación con la galvanoplastia, los recubrimientos PVD tienen una dureza aproximadamente 10 veces mayor que los recubrimientos tradicionales, son prácticamente imposibles de rayar o decolorar y no requieren el uso de soluciones químicas nocivas. En el campo de los herrajes para bolsos, el PVD se aplica actualmente principalmente a: Las limitaciones de la PVD incluyen los altos costos de inversión en equipos, los requisitos extremadamente altos para la suavidad de la superficie del sustrato (que generalmente requieren una capa base de niquelado electrolítico y un pulido espejo previo) y una menor flexibilidad en la selección de colores en comparación con el galvanizado. Por lo tanto, en los próximos 5 a 10 años, es probable que la galvanoplastia siga siendo el proceso principal para los herrajes de los bolsos, pero la tasa de penetración de la deposición física de vapor (PVD) continuará aumentando. A: En el caso de los herrajes para bolsos, la prueba de niebla salina es un método fundamental para verificar la calidad del galvanizado y predecir el rendimiento del producto a largo plazo en climas húmedos (como el sudeste asiático y las regiones costeras). Estándar Ámbito de aplicación Notas ASTM B117 América del Norte y mercados internacionales El método de referencia de niebla salina neutra (NSS) más utilizado ISO 9227 Certificación de exportación internacional Cubre tres métodos: NSS, AASS y CASS. GB/T 10125 norma nacional china De uso común en fábricas nacionales y de exportación. QB/T 3826 Productos industriales ligeros (herrajes para equipaje y bolsos) Norma histórica utilizada en la industria del equipaje de China. EN 1670 Herrajes arquitectónicos/para muebles europeos Clasifica la resistencia a la corrosión en grados 1 a 5 (24 h a 480 h). A continuación se presentan referencias comunes de la industria (basadas en la prueba de niebla salina neutra NSS): Posicionamiento en el mercado Requisitos típicos de resistencia a la niebla salina Escenario de aplicación Moda rápida / Nivel básico 24 horas o más Ambientes interiores secos, uso a corto plazo Marcas de gama media 48 horas o más Desplazamientos urbanos diarios en general Marcas de alta gama 48–72 horas Climas de alta humedad (como Florida, Singapur y Hong Kong) Marcas de lujo Más de 96 horas Durabilidad a largo plazo, mercados costeros, calidad de reliquia familiar. Entre las razones más comunes se incluyen: Sustrato Características de la niebla salina Aleación de zinc (Zamak) Es la opción más rentable, pero el sustrato es altamente reactivo y depende en gran medida de la capa de galvanoplastia; los defectos en el recubrimiento pueden provocar fácilmente óxido blanco/rojo. Latón El sustrato en sí tiene mejor resistencia a la corrosión que la aleación de zinc y puede mantener una mayor durabilidad incluso sin recubrimiento; adecuado para diseños de alta gama sin recubrimiento o con un recubrimiento ligero. Acero inoxidable (304/316) Máxima resistencia a la corrosión del sustrato; se puede usar directamente o solo recubierto con PVD; el acero inoxidable 316 puede alcanzar un rendimiento de más de 500 horas. Ambos procesos no son mutuamente excluyentes: los dispositivos de alta gama suelen adoptar un proceso combinado de "capa base de galvanoplastia + capa superior de PVD". Respuesta: No. La prueba de niebla salina es una prueba comparativa acelerada. Una prueba de laboratorio de 48 horas no equivale a 48 días de uso real. Se utiliza principalmente para: En el uso real, los efectos del desgaste, el sudor, la exposición a los rayos ultravioleta y los cambios de temperatura en el hardware difieren de las condiciones de niebla salina. Por lo tanto, los proyectos de alta gama suelen requerir pruebas adicionales de sudoración artificial, pruebas de desgaste y pruebas de adherencia. Tipo de prueba Objetivo Estándares comunes Prueba de sudor artificial Simula la corrosión y la decoloración causadas por el contacto con las manos. ISO 3160-2, fórmulas definidas por el cliente Pruebas de adhesión Verifica si los recubrimientos son propensos a descascararse. Prueba de corte transversal, prueba de cinta, prueba de flexión Pruebas de desgaste/fricción Evalúa la durabilidad durante el contacto diario. Prueba de fricción recíproca, prueba de cinta RCA Pruebas de dureza Confirma la resistencia a los arañazos superficiales. Prueba de dureza del lápiz, prueba de dureza Vickers Ensayos de tracción/torsión Verifica la resistencia mecánica de los elementos de soporte de carga (anillas en D, cierres de langosta). Definido por el cliente (normalmente entre 30 y 80 kg) Pruebas de ciclo Evalúa la vida útil de cerraduras y cierres de resorte tras repetidos ciclos de apertura y cierre. 5.000–10.000 ciclos La resistencia a la corrosión de los herrajes de los bolsos no se puede juzgar simplemente por su aspecto brillante o su peso. Las pruebas de niebla salina NSS proporcionan un punto de referencia unificado, el espesor del recubrimiento electrolítico ofrece indicadores físicos medibles y el diseño de los sistemas de recubrimiento electrolítico multicapa refleja la capacidad de fabricación del proveedor. Para las fábricas de bolsas y los diversos proveedores de servicios OEM de bolsas, establecer capacidades de prueba internas basadas en la norma ISO 9227 es una inversión necesaria para mejorar la competitividad de la cadena de suministro. Para las marcas y los compradores, al desarrollar las especificaciones técnicas (paquete técnico), es fundamental definir claramente el entorno de uso real del producto. En función de esto, se deben establecer duraciones razonables para las pruebas de niebla salina y criterios de aceptación para evitar gastos innecesarios o fallos en el control de calidad derivados de un enfoque estandarizado. 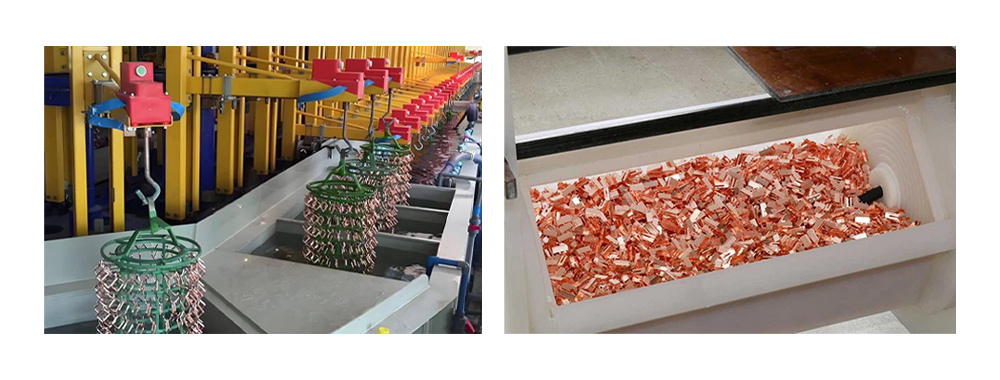
3. Selección del sustrato
3.1 Características de corrosión de tres sustratos de uso común
3.2 Pretratamiento: Un proceso más crítico que la galvanoplastia
4. Interpretación de los resultados de las pruebas
4.1 Identificación de los modos de fallo
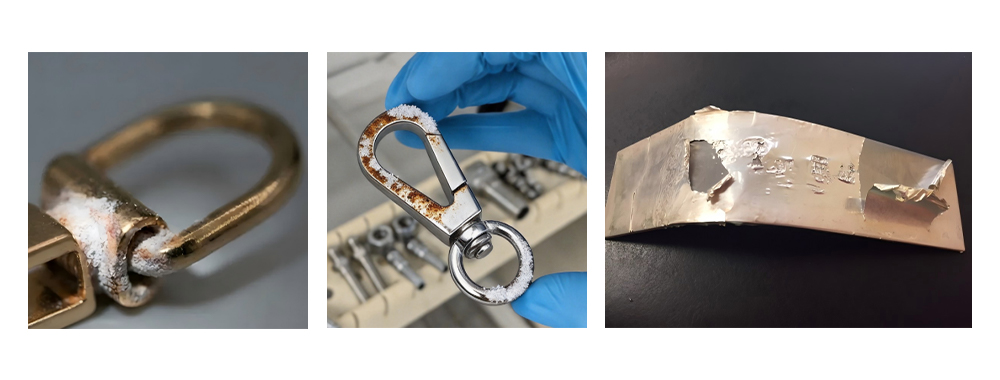
4.2 Norma de clasificación ISO 10289
5. De las normas a la práctica: Normas de ensayo recomendadas para diferentes categorías de bolsos.
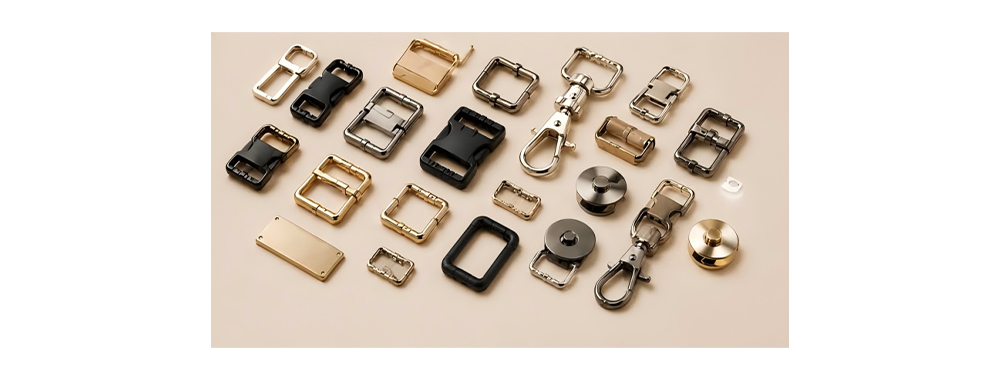
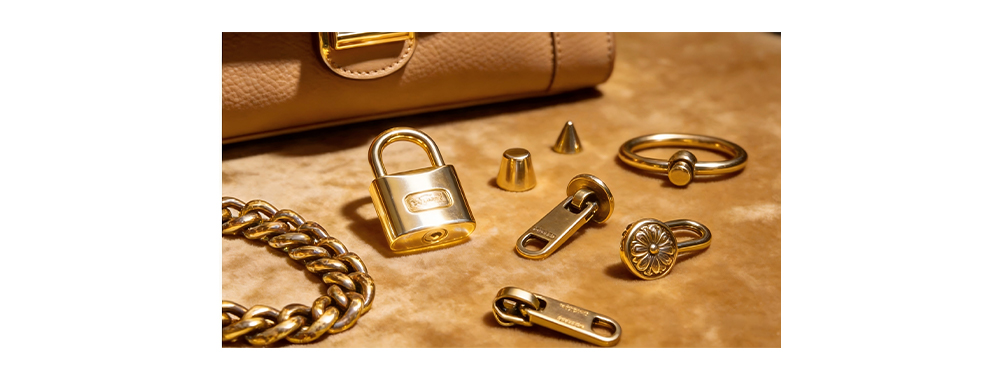
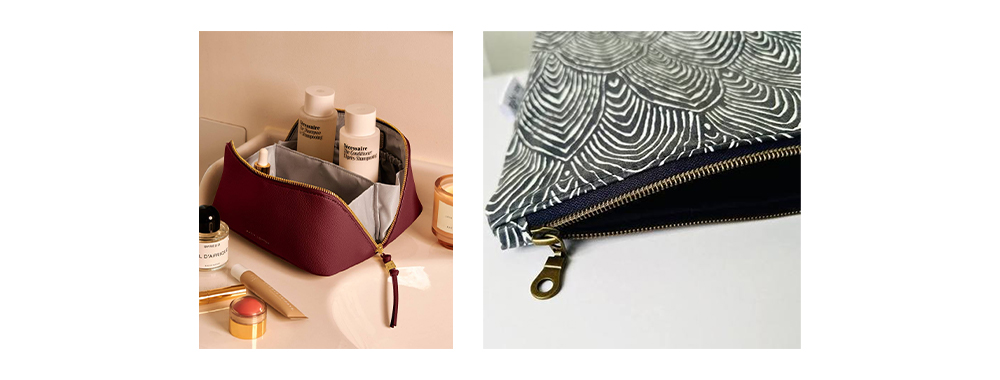
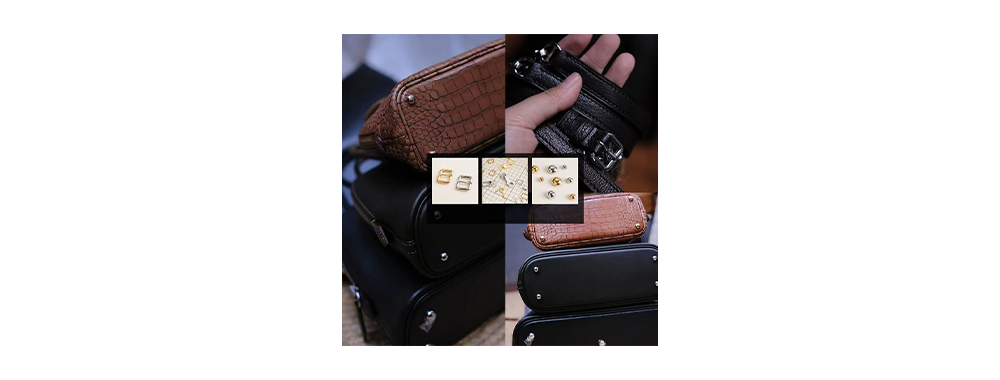
6. Evolución de la industria: regulaciones ambientales y nuevas tecnologías.
6.1 Del cromo hexavalente al cromo trivalente
6.2 PVD: Una alternativa de alta gama a la galvanoplastia
7. Preguntas frecuentes
P1. ¿Por qué los herrajes de los bolsos deben someterse a pruebas de niebla salina?
P2. ¿Cuáles son los estándares de prueba de niebla salina más utilizados en la industria de herrajes para bolsos?
P3. ¿Cuál es la duración típica de la prueba de niebla salina necesaria para los diferentes niveles de posicionamiento de los herrajes de los bolsos?
P4. ¿Por qué diferentes lotes muestran grandes variaciones en los resultados de la prueba de niebla salina a pesar de utilizar el mismo proceso de galvanoplastia?
P5. ¿Cuáles son las diferencias fundamentales en el comportamiento ante la niebla salina entre los sustratos de aleación de zinc, latón y acero inoxidable?
P6. ¿Cuáles son las diferencias entre los recubrimientos PVD y la galvanoplastia tradicional en cuanto al rendimiento en las pruebas de niebla salina?
P7. ¿Se puede equiparar directamente la prueba de niebla salina con la vida útil real de un producto?
P8. Además de la prueba de niebla salina, ¿qué otras pruebas complementarias se suelen requerir para los herrajes de los bolsos?
Conclusión
Autor 
Continúe leyendo, manténgase informado, suscríbase y lo invitamos a contarnos lo que piensa.
Derechos de autor
@2024 Synberry Bag & Package Products Co.,Ltd Reservados todos los derechos
.
 RED SOPORTADA