bandera
Hogar

blog

blog

  • ¿Es el cuero curtido vegetal adecuado para la fabricación de bolsos?
    ¿Es el cuero curtido vegetal adecuado para la fabricación de bolsos? Jul 28, 2026
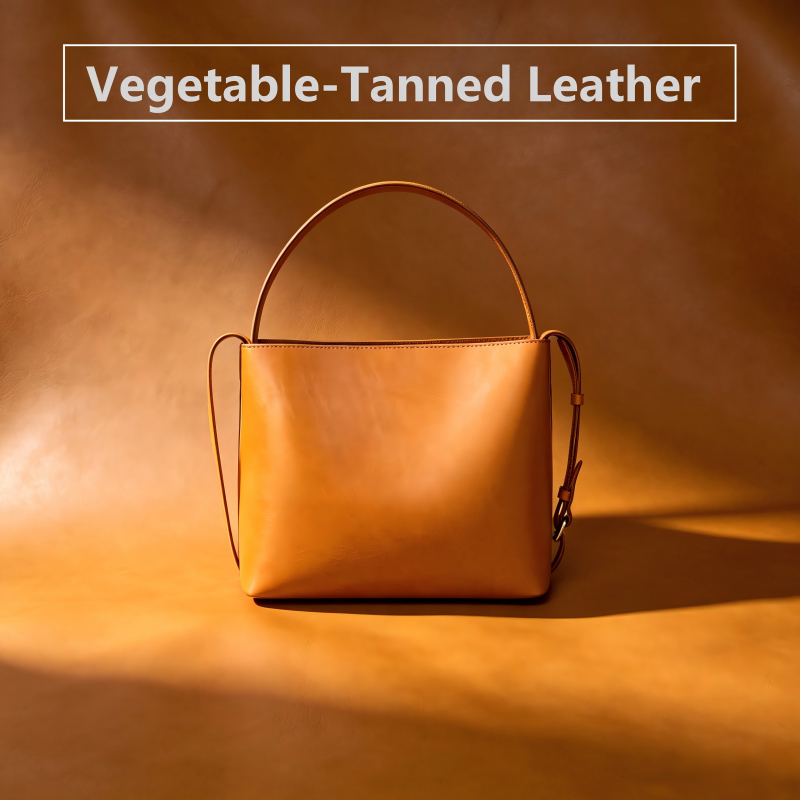
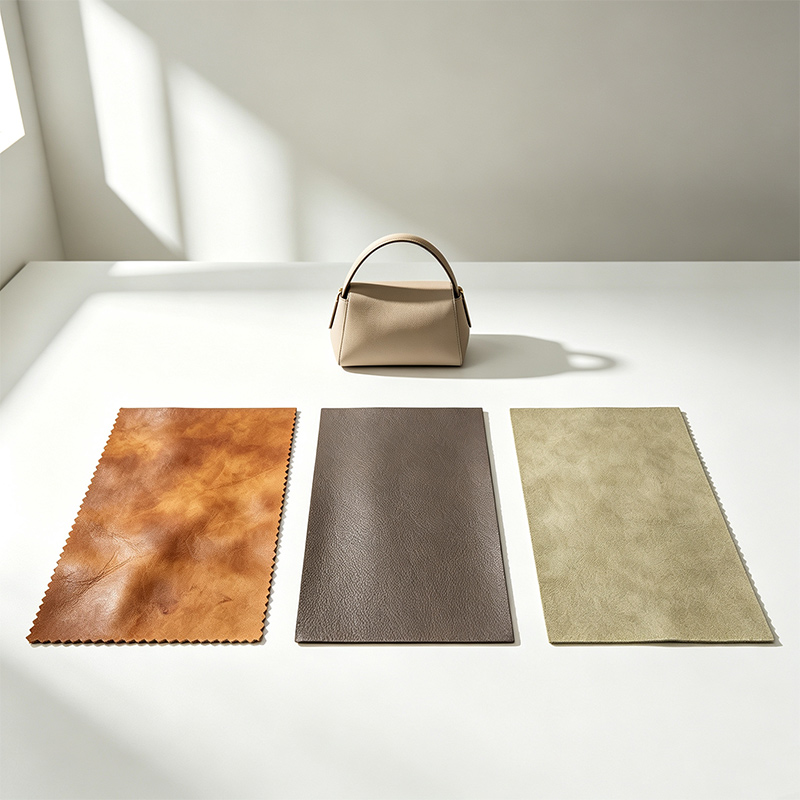
    El cuero curtido vegetalmente se elige a menudo porque ofrece una ventaja que muchos materiales recubiertos o sintéticos no tienen: conserva las marcas de uso. La luz solar intensifica gradualmente su color. El uso frecuente suaviza la superficie con el tiempo. Los aceites naturales de las manos crean tonos más oscuros en las esquinas, las asas, los pliegues y alrededor de las hebillas.Esta característica visual ha convertido al cuero curtido vegetalmente en uno de los favoritos de muchas marcas de cuero, empresas de regalos y diseñadores de productos de estilo vintage. Valoran el singular proceso de envejecimiento del cuero curtido vegetalmente: cada producto terminado desarrolla gradualmente una pátina única con el uso diario, creando una huella distintiva que pertenece exclusivamente a su propietario. Este carácter evolutivo es también la característica más singular que lo distingue de otros tipos de cuero curtido.Tabla de contenido:¿Qué es el cuero curtido vegetal?Cuero curtido vegetalmente frente a cuero curtido al cromo.Ventajas y limitaciones del cuero curtido vegetal.¿Para qué aplicaciones es adecuado el cuero curtido vegetal en la industria de los bolsos?Técnicas de logotipos adecuadas para cuero curtido vegetal.Preguntas frecuentes I. ¿Qué es el cuero curtido vegetal?El cuero curtido vegetalmente es aquel que se ha transformado a partir de pieles animales preparadas en cuero estable mediante un proceso de curtido controlado que utiliza agentes curtientes derivados de plantas (taninos).Cuando se extrae la piel de un animal, se trata esencialmente de un trozo de proteína que se descompone de forma natural. Para transformarla en cuero duradero, los agentes curtientes deben crear enlaces cruzados con las fibras de colágeno de la piel. Los taninos se unen a la estructura del colágeno, mejorando la resistencia del cuero a la descomposición y otorgándole su firmeza característica, su grano natural, su excelente trabajabilidad, la calidad superior de sus bordes y sus distintivas propiedades de envejecimiento.En la fabricación moderna de cuero, el proceso dominante de curtido al cromo utiliza sales de cromo trivalente, lo que permite una producción rápida, menores costos y un acabado más suave. El curtido vegetal, en cambio, retoma un método utilizado por la humanidad durante miles de años. Los taninos naturales se extraen de materiales vegetales como la corteza, la madera, las hojas, los frutos y las vainas de las semillas, lo que permite que las fibras del cuero se asienten gradualmente a lo largo de varias semanas o incluso meses.Este proceso lento es la base de todas las características que definen el cuero curtido vegetalmente.Debido al prolongado proceso de curtido y a la profunda penetración de los taninos, la estructura fibrosa del cuero curtido vegetalmente se transforma por completo. El cuero resultante es firme, denso y se puede pulir para lograr un borde liso y brillante como un espejo, algo difícil de conseguir con el cuero curtido al cromo. Al mismo tiempo, dado que el proceso no utiliza resinas sintéticas pesadas, la superficie del cuero curtido vegetalmente conserva su aspecto más natural y sin recubrimientos: los poros permanecen claramente visibles, mientras que las cicatrices, las marcas de crecimiento y las vetas naturales se muestran con claridad. II. Cuero curtido vegetalmente frente a cuero curtido al cromo.Para muchos compradores que se topan por primera vez con el cuero curtido vegetalmente, la pregunta más importante es: ¿En qué se diferencia del cuero de vaca de grano completo común? En realidad, la diferencia se determina en el momento en que se completa el proceso de curtido.ComparaciónCuero curtido vegetalCuero curtido al cromo (de producción en serie)Agente bronceadorTaninos de origen vegetal (naturales)Sales de cromo trivalente (químicas)Hora de broncearseVarias semanas a varios meses1–3 díasSensación de acabadoFirme y estructurado, inicialmente bastante rígido.Suave, flexible y maleable, directamente de fábrica.Apariencia superficialAcabado mínimo o nulo, dejando un aspecto natural, como si no llevaras maquillaje.Generalmente recubierto con un acabado que puede ocultar imperfecciones.Estabilidad del colorSe oscurece y cambia con la luz del sol y el uso, desarrollando una pátina.El color se fija después de la producción y permanece relativamente estable.Acabado de bordesSe puede bruñir y pulir hasta obtener un acabado liso y brillante como un espejo.Normalmente requiere pintura para bordes para cubrir los bordes.Resistencia al aguaMal estado; la exposición al agua puede provocar decoloración y endurecimiento.Mejor; el agua tiende a formar gotas y deslizarse naturalmente.Idoneidad para la producción en masaMás bajoMás altoEs importante aclarar una idea errónea común: el cuero curtido vegetalmente y el cuero de plena flor no son conceptos opuestos. El término "plena flor" describe la parte de la piel que se utiliza: la capa superior que no ha sido lijada ni pulida. El curtido vegetal, por otro lado, describe el método de curtido. Una pieza de cuero de vaca de plena flor puede curtirse vegetalmente o con cromo.Dicho esto, el cuero curtido vegetal de alta calidad que se encuentra en el mercado suele estar hecho de pieles de grano completo de primera calidad. Dado que el cuero curtido vegetal no requiere recubrimientos superficiales gruesos para ocultar imperfecciones, la calidad intrínseca de la piel es totalmente visible en la superficie acabada. III. Ventajas y limitaciones del cuero curtido vegetalEl cuero curtido vegetalmente no es un material milagroso. Es muy parecido a una pieza de jade que requiere un cuidado especial: sus fortalezas y debilidades son igualmente distintivas.Ventajas1. Un carácter único moldeado por el tiempo.El mayor atractivo del cuero curtido vegetal reside en su capacidad para evolucionar con el tiempo. El cuero natural curtido vegetalmente comienza con un tono beige claro y se oscurece gradualmente con la exposición a la luz solar, el calor corporal y la absorción de los aceites naturales de las manos. Con el tiempo, adquiere tonos caramelo o miel, desarrollando finalmente una pátina única para cada propietario. Esta característica de "cuanto más se usa, mejor luce" es algo que ningún cuero con un acabado más elaborado puede replicar por completo.2. Una historia naturalmente sostenibleLos taninos utilizados en el curtido vegetal se derivan de fuentes vegetales renovables. En comparación con las aguas residuales del curtido al cromo, el licor residual generado durante el curtido vegetal es mucho más biodegradable. Para las marcas que priorizan la sostenibilidad, el cuero curtido vegetal es un material naturalmente ecológico que no requiere mucha explicación.3. Bordes pulibles, con acabado de espejo.Bajo la influencia de los taninos de alta densidad, las fibras del cuero curtido vegetal se compactan lo suficiente como para que los bordes puedan bruñirse y pulirse hasta obtener un acabado similar al de un espejo, como la madera. Esto permite que los bolsos artesanales de alta gama logren bordes limpios y refinados sin necesidad de pintura, una de las principales razones por las que muchos artesanos del cuero prefieren el cuero curtido vegetal.4. Durabilidad a largo plazo comprobadaAunque al principio se siente firme, el cuero curtido vegetal se ablanda gradualmente con el uso, conservando una resistencia excepcional de sus fibras. Un bolso de cuero curtido vegetal bien cuidado puede durar más de una década.Limitaciones1. Muy sensible al agua y a los aceites.Debido a que el cuero curtido vegetalmente no tiene un revestimiento impermeable, incluso una sola gota de agua puede dejar una mancha oscura. Los aceites naturales de la piel, el protector solar e incluso el tinte índigo de la mezclilla pueden penetrar el cuero y no se pueden eliminar. Para los entendidos, estas marcas son símbolos del paso del tiempo y la personalidad; para muchos consumidores, simplemente pueden considerarse manchas inaceptables.2. Dificultad para mantener un color uniforme entre lotes.El color del cuero curtido vegetalmente sigue evolucionando incluso después de su producción. Dos pieles del mismo lote, almacenadas en lados opuestos de un almacén, pueden desarrollar tonalidades notablemente diferentes después de tan solo tres meses.3. Menos adecuado para la producción en masa a alta velocidad.Su estructura firme aumenta la resistencia durante la costura, mientras que el acabado de los bordes requiere varias pasadas de lijado, encerado y pulido. Por consiguiente, el tiempo de trabajo suele ser mucho mayor que el del cuero curtido al cromo. IV. ¿Para qué aplicaciones es más adecuado el cuero curtido vegetalmente en la industria de los bolsos?Basándonos en las características mencionadas anteriormente, el cuero curtido vegetalmente tiene una zona de confort bien definida en lo que respecta a la fabricación de bolsos.Aplicaciones idealesPequeños artículos de cuero: tarjeteros, estuches para llaves, fundas para bolígrafos y colgantes de cuero. Su tamaño compacto facilita el cuidado de las imperfecciones naturales, a la vez que realza los bordes bellamente pulidos que caracterizan al cuero curtido vegetal.Diseños de bolsos estructurados: bolsos de mano, maletines y bandoleras de estilo vintage. Estos modelos aprovechan al máximo la rigidez natural del cuero curtido vegetalmente, lo que permite que los bolsos mantengan su forma sin deformarse.Ediciones limitadas y colecciones conmemorativas: La textura natural del cuero y su capacidad para desarrollar una pátina única con el tiempo crean una sensación de exclusividad y rareza, lo que lo convierte en una excelente opción para colecciones especiales.     Aplicaciones menos adecuadasBolsos grandes y suaves: Bolsos de mano y bolsas de compra. El cuero curtido vegetal es relativamente rígido cuando es nuevo, y doblarlo repetidamente sobre paneles grandes puede crear pliegues permanentes que no se pueden eliminar.Bolsos de uso diario intensivo: Bolsos que se exponen a diario al transporte público abarrotado, la lluvia y el contacto frecuente con diferentes superficies. En estas condiciones, la delicadeza del cuero curtido vegetal se hace mucho más evidente.Moda rápida, productos de gran volumen: Debido a su color cambiante, su menor eficiencia de producción y su mayor coste en comparación con el cuero curtido al cromo, el cuero curtido vegetal no se adapta bien a los ciclos de producción rápidos y las agresivas estrategias de precios que requieren las marcas de moda rápida.Muchas marcas de bolsos que priorizan la experiencia del cliente incorporan intencionadamente el cuero natural curtido vegetalmente a su línea de productos principal, animando a los clientes a "enriquecer" sus bolsos con el uso diario. Esta interacción única entre el propietario y el cuero crea una experiencia de propiedad muy personal, lo que aumenta significativamente el atractivo del producto, fomenta las recomendaciones de boca en boca y fortalece la fidelidad del cliente. Es también una de las razones por las que el cuero curtido vegetalmente se ha convertido en una opción excepcional para las marcas de lujo que buscan una diferenciación significativa. V. Técnicas de logotipo adecuadas para cuero curtido vegetalEl cuero curtido vegetalmente tiene poco o ningún acabado químico en su superficie. Su firme estructura fibrosa, su capacidad para absorber humedad y aceites, y su tendencia a cambiar de color al exponerse al calor le confieren ventajas y limitaciones claras a la hora de aplicar logotipos. A continuación, se describen varios métodos que han demostrado su eficacia en nuestra experiencia de producción, así como técnicas que deben evitarse.Métodos recomendados1. Relieve en seco / Bajo relieveEsta técnica de logotipo es la que mejor complementa el carácter del cuero curtido vegetalmente. Se utiliza un troquel de latón caliente para aplicar presión, creando una impresión en relieve o hundida sobre la superficie del cuero. Al no aplicarse ningún material adicional, el logotipo se integra completamente al cuero. Con el tiempo, a medida que el cuero desarrolla su pátina, los bordes grabados se suavizan gradualmente y adquieren un sutil brillo natural.Consideraciones prácticas:Debido a que el cuero curtido vegetalmente es relativamente firme, los bordes repujados se ven más nítidos y definidos que en el cuero curtido al cromo, lo que hace que esta técnica sea ideal para letras finas y líneas geométricas.La temperatura debe controlarse cuidadosamente (normalmente entre 80 °C y 120 °C). Superar los 150 °C puede dejar marcas de quemadura de color marrón oscuro alrededor de los bordes de la impresión, que son especialmente visibles en el cuero natural sin teñir.El relieve profundo (superior a 1 mm) puede afectar la planitud del reverso. Si el logotipo se coloca en un panel frontal grande de la bolsa, se debe evaluar la visibilidad de la impresión en la parte posterior.2. Estampado en caliente (oro o plata)El estampado en caliente con lámina metálica añade un toque refinado al cuero curtido vegetalmente. Sin embargo, la superficie sin acabado del cuero presenta desventajas: debido a que la lámina entra en contacto directo con las fibras, su adherencia suele ser menos fiable que en el cuero curtido al cromo con un acabado protector.Consideraciones prácticas:Utilice papel de aluminio de alta calidad, diseñado específicamente para cuero, con pigmentos finos y gran adherencia. El papel de aluminio estándar, destinado al papel, tiende a despegarse sobre el cuero curtido vegetalmente.Evite estampar sobre cicatrices naturales, marcas de venas u otras áreas donde la estructura de la fibra esté suelta, ya que la lámina podría levantarse o desprenderse junto con estas imperfecciones.El estampado en caliente generalmente produce un mejor contraste visual en cuero curtido vegetal de color oscuro (como el cuero con núcleo de té o el cuero marrón) que en cuero natural sin teñir.3. Tallado/Repujado en cueroSi hay una técnica ideal para el cuero curtido vegetal, es el tallado (repujado). Este tipo de cuero es firme, tiene una estructura fibrosa densa y se vuelve muy maleable al humedecerlo. Al pasar las herramientas de tallado sobre la superficie, se crean patrones nítidos y bien definidos que conservan su forma. El diseño tallado se puede realzar aún más con teñido, dorado, acabados envejecidos u otros tratamientos decorativos.Consideraciones prácticas:El tallado en cuero exige pieles de altísima calidad. Solo el cuero de grano completo de grado A, curtido vegetalmente, permite obtener cortes limpios y precisos. Las zonas con cicatrices o grano suelto tienden a volverse ásperas tras el tallado.El proceso es completamente artesanal, lo que hace que la producción en masa sea extremadamente ineficiente. Un solo panel con un patrón tallado complejo puede requerir varias horas para completarse, lo que hace que esta técnica no sea adecuada para la producción a gran escala.Tras el tallado, el cuero debe moldearse adecuadamente y tratarse para que sea resistente a la humedad. De lo contrario, las zonas talladas con hendiduras podrían ser propensas al crecimiento de moho en ambientes húmedos.4. Grabado láserEl grabado láser permite reproducir intrincados diseños vectoriales e incluso efectos en escala de grises sin necesidad de herramientas especiales. Sin embargo, el cuero curtido vegetalmente reacciona de forma muy diferente al grabado láser que el cuero sintético o el cuero curtido al cromo.Consideraciones prácticas:El láser quema los taninos del cuero, lo que provoca que la zona grabada adquiera un color marrón oscuro o negro. Esto crea un fuerte contraste visual en el cuero natural curtido vegetalmente sin teñir, por lo que siempre se debe evaluar el aspecto final mediante muestras antes de la producción.Al no requerir troqueles personalizados, el grabado láser elimina los costes de utillaje. Para pedidos personalizados de pequeñas cantidades, suele ser más rentable que el repujado, lo que lo convierte en una excelente opción para marcas exclusivas y productos a medida.5. Insignias/Placas de identificación metálicasLas insignias o placas metálicas se fijan al cuero curtido vegetalmente mediante remaches, tornillos o costuras. Este método supera algunas de las limitaciones del propio cuero, permitiendo obtener acabados multicolores, efectos tridimensionales e incluso diseños iluminados.Consideraciones prácticas:Debido a que el cuero curtido vegetalmente es relativamente firme, siempre se deben perforar orificios guía antes de instalar los remaches. Clavar los remaches directamente en el cuero puede provocar que las fibras se agrieten.El metal y el cuero tienen coeficientes de dilatación térmica diferentes. En entornos con fluctuaciones de temperatura significativas, los orificios de los remaches pueden agrandarse gradualmente con el tiempo, lo que provoca que las piezas se aflojen. Se recomienda el uso de arandelas para mejorar la estabilidad a largo plazo.Los bordes de la insignia metálica deben estar biselados o redondeados para evitar que corten o desgasten la superficie de cuero durante un uso prolongado.Para las insignias metálicas cosidas, el espaciado de las puntadas debe planificarse con gran precisión. Los agujeros de la aguja en el cuero curtido vegetal son permanentes y no se pueden corregir, por lo que la costura debe colocarse correctamente al primer intento.No recomendado: Serigrafía y tampografíaNo recomendamos aplicar serigrafía ni tampografía directamente sobre la superficie del cuero curtido vegetalmente. Las razones son sencillas:El cuero curtido vegetalmente tiene poco o ningún recubrimiento superficial, lo que dificulta controlar la absorción de la tinta. Como resultado, los gráficos impresos tienden a difuminarse y a correrse.El cuero curtido vegetalmente continúa oscureciéndose y absorbiendo aceites con el tiempo. A medida que el cuero envejece de forma natural, el diseño impreso envejece con él, lo que a menudo provoca inconsistencias de color notables después de tan solo unos meses.Si bien aplicar un recubrimiento sellador antes de imprimir puede mejorar la adherencia de la tinta, también anula las cualidades que hacen que el cuero curtido vegetal sea tan apreciado. El recubrimiento compromete su aspecto natural y sin tratar, así como su transpirabilidad. Preguntas frecuentesP1: ¿Qué es mejor: cuero curtido vegetal o cuero de grano superior?R: Estos conceptos no son comparables, ya que describen aspectos diferentes del cuero. El cuero de grano superior se refiere a la capa de la piel utilizada, mientras que el curtido vegetal se refiere al proceso de curtido. Una pieza de cuero de grano superior puede ser curtida vegetalmente o al cromo. Si bien el cuero curtido vegetal de primera calidad generalmente se elabora con pieles de grano completo de alta calidad, "curtido vegetalmente" no significa automáticamente "de grano superior".P2: ¿El cuero curtido vegetalmente es siempre más respetuoso con el medio ambiente que el cuero curtido al cromo?En cuanto a los agentes curtientes, los taninos de origen vegetal son, sin duda, más naturales y biodegradables que las sales de cromo. Sin embargo, la sostenibilidad ambiental debe evaluarse a lo largo de todo el ciclo de vida del producto. Factores como el tratamiento de aguas residuales en la curtiduría, la presencia de metales pesados ​​en los tintes y la composición de los aceites acondicionadores utilizados durante el mantenimiento desempeñan un papel fundamental. Siempre que sea posible, se recomienda adquirir cuero de curtidurías certificadas por el Leather Working Group (LWG).P3: ¿Son impermeables los bolsos de cuero curtido vegetal?A: El cuero natural curtido vegetalmente ofrece poca o ninguna resistencia al agua. Para mejorar su impermeabilidad, es necesario aplicar agentes impermeabilizantes o ceras después del curtido, pero esto altera la transpirabilidad y el tacto natural del cuero, además de comprometer su aspecto característico sin recubrimiento. Si el producto se va a usar con frecuencia en condiciones de lluvia, el cuero curtido al cromo con un acabado protector suele ser una opción más adecuada.P4: ¿Por qué varía tanto el precio del cuero curtido vegetalmente?A: El precio del cuero curtido vegetalmente depende principalmente de tres factores:Calidad de la piel, incluyendo el grado de la misma, la presencia de cicatrices y la zona de la piel utilizada.Método y duración del curtido, como el curtido tradicional en foso frente al curtido acelerado en tambor.País o región de origen.El cuero curtido vegetalmente, elaborado a partir de pieles de primera calidad mediante el curtido tradicional de ciclo largo en fosas, es significativamente más caro que el cuero producido mediante métodos de curtido más rápidos, lo que da lugar a diferencias de precio notables en los productos finales.P5: ¿Cómo se puede saber si el cuero está curtido con vegetales de verdad?A: Puedes identificar el cuero auténtico curtido vegetalmente utilizando los siguientes cuatro métodos:Olor: El cuero auténtico curtido vegetalmente tiene un aroma terroso distintivo con un sutil dulzor natural. El cuero curtido al cromo suele tener un olor químico o casi ningún aroma perceptible.Borde cortado: Examine un borde sin acabado. El cuero curtido vegetalmente suele presentar un color crema cálido o tostado en toda su sección transversal. El cuero curtido al cromo generalmente tiene una sección transversal de color gris azulado, el color característico que deja el sulfato de cromo.Reacción al agua: Una pequeña gota de agua oscurecerá inmediatamente la superficie del cuero curtido vegetalmente antes de aclararse gradualmente al secarse. En el cuero curtido al cromo, el agua generalmente forma gotas que se deslizan por la superficie.Tacto: El cuero genuino curtido vegetalmente tiene un tacto firme y estructurado, y es relativamente rígido cuando es nuevo, por lo que requiere un período de adaptación. Si un producto anunciado como de "cuero curtido vegetalmente" se siente excesivamente suave y flexible al sacarlo de la caja, conviene examinarlo con más detenimiento.P6: ¿Cómo se debe cuidar el cuero curtido vegetalmente?A: Aquí tienes algunos consejos prácticos para el cuidado de los productos de cuero curtido vegetal, que te ayudarán a mantenerlos en óptimas condiciones. Se recomienda a las marcas que incluyan estas recomendaciones en las instrucciones de cuidado de sus productos.Evite mojar el cuero, especialmente durante el primer mes de uso.Mantenga el cuero alejado de fuentes de calor y nunca utilice un secador de pelo para acelerar el secado.No lo limpie con cepillos sintéticos; utilice únicamente cepillos de cerdas naturales.Si el producto de cuero se usa con frecuencia, aplique un aceite acondicionador específico para cuero o un producto para el cuidado del cuero una vez por semana.Encere el cuero regularmente para mantener su estado y apariencia.ConclusiónEl cuero curtido vegetalmente no es un material industrial que pueda usarse sin más. Se trata, más bien, de un proyecto a largo plazo que involucra a la marca, al fabricante y al usuario final. Su firmeza, los cambios de color, las marcas visibles y la pátina que desarrolla son, a la vez, sus limitaciones y su mayor atractivo.Como fabricante de bolsas OEM con más de 30 años de experiencia.Siempre hemos creído que no existe un material universalmente "bueno" o "malo", sino simplemente el más adecuado para cada propósito. Si su marca se basa en la velocidad, la novedad y la estandarización, el cuero curtido vegetalmente quizás no sea la opción ideal. Pero si su marca transmite una historia de tiempo, artesanía, textura y compañerismo, el cuero curtido vegetalmente podría ser el narrador más auténtico de todos.   Autor       
  • Cómo elegir materiales de cuero para bolsos y guía de cuidado adecuado
    Cómo elegir materiales de cuero para bolsos y guía de cuidado adecuado Jul 24, 2026
    Abastecimiento de cuero para bolsos de cuero personalizados Es mucho más que una simple elección estética. Determina directamente los costes de producción, la estrategia de precios de venta al público y el posicionamiento general de la marca. SYNBERRY Ha acumulado más de 30 años de experiencia en la fabricación de bolsos de cuero personalizados para fabricantes de equipos originales (OEM), prestando servicios a clientes que van desde marcas emergentes hasta líneas de lujo y de alta gama consolidadas. La mayoría de los socios comerciales plantean repetidamente dos preguntas fundamentales: qué tipo de cuero se ajusta mejor a su gama de productos y cómo pueden los consumidores finales mantener adecuadamente los bolsos de cuero. Basándonos en nuestras décadas de experiencia en la fabricación in situ, esta guía explica sistemáticamente la lógica de selección del cuero y los conocimientos sobre el mantenimiento posterior a la venta, ayudando a los compradores OEM a elegir el cuero adecuado y evitar errores comunes en el cuidado. Tabla de contenido:I. Dos perspectivas fundamentales para comprender el cuero.II. Combina los tipos de cuero con los diferentes estilos de bolsos.III. Guía de cuidado diario para bolsos de cueroIV. Cuatro detalles clave que debe confirmar al solicitar presupuestos de fábrica.V. Preguntas frecuentes (FAQ)VI. Conclusión I. Dos perspectivas fundamentales para comprender el cuero.Dividimos el cuero en dos sistemas de clasificación principales: la categorización según las capas naturales de la piel y la categorización según las técnicas de procesamiento posteriores al curtido. La combinación de estas dos dimensiones determina la calidad del cuero y la presentación final de los bolsos terminados. 1. Clasificación por capa ocultaPiel de grano superiorEl cuero de grano superior se elabora a partir de la capa más externa de la piel animal, junto con parte de la capa fibrosa subyacente. Su estructura fibrosa compacta ofrece una resistencia a la tracción, durabilidad, flexibilidad y estabilidad dimensional excepcionales, lo que lo convierte en la materia prima principal para todos los artículos de cuero de alta gama.Cuero dividido El cuero serraje se refiere a la capa fibrosa residual que queda separada tras retirar la capa superior de la piel durante el proceso de serraje. Su estructura de fibras sueltas provoca una menor resistencia, poca durabilidad y una textura natural tenue, por lo que los fabricantes suelen añadir un recubrimiento de PU, un recubrimiento de PVC o un lijado de ante para mejorar su aspecto y practicidad. 2. Clasificación por técnica de procesamientoPiel de plena florEl cuero de plena flor se considera el material de cuero de mayor calidad. Conserva por completo la textura natural de la piel sin tratar, prácticamente sin lijado ni corrección superficial, y presenta una textura natural evidente, excelente resistencia al desgaste, transpirabilidad superior y la capacidad de desarrollar una pátina única con el uso prolongado. Cada piel posee marcas naturales exclusivas, lo que convierte a cada bolso terminado en una pieza única.Piel de grano corregidoEl cuero de grano corregido se procesa lijando ligeramente el cuero de grano superior para eliminar las imperfecciones superficiales y luego estampando patrones de grano artificial uniformes. Ofrece una apariencia superficial consistente, una durabilidad confiable y una buena relación calidad-precio, razón por la cual la mayoría de los artículos de cuero de gama media a alta, como los maletines de negocios, utilizan este material.Piel dividida revestida El cuero serraje revestido se produce mediante la aplicación de una fina película sintética de PU o PVC sobre el cuero serraje y el estampado de grano artificial en la superficie. Su composición básica consiste en un sustrato de cuero serraje más un revestimiento sintético, lo que lo convierte en una opción económica con efectos visuales uniformes. 3. Comparación entre cuero de grano superior y cuero de grano completo.Muchos compradores confunden la relación lógica entre el cuero de grano superior y el cuero de grano completo; la siguiente tabla aclara todas las diferencias fundamentales: Elemento de comparaciónPiel de grano superiorPiel de plena florDefiniciónCuero cortado de la capa más externa de la piel animal.Subdivisión premium de cuero de grano superior que conserva completamente las superficies de grano natural.Pertenece a la capa superior de piel✅ Sí✅ SíConservar la veta natural originalNo garantizado✅ Conserva completamente los poros y la textura natural de la piel.Acabado de superficiesPuede incluir lijado, corrección, grabado en relieve o recubrimiento grueso.Procesamiento mínimo; solo teñido y acabado protector ligero.Apariencia visualTextura uniforme, patrones artificiales en relieve personalizables.Variaciones naturales en la veta; cada panel de piel es único.DurabilidadBienExcelente, con la estructura de fibra natural más intacta.TranspirabilidadBastante buenoSuperiorBlanduraVaría según el acabado artesanal.Se suaviza gradualmente y desarrolla una pátina natural con el uso.LongevidadDura varios años con cuidados rutinarios.Con un mantenimiento constante, sigue funcionando durante décadas.Rango de preciosGama media a altaNivel premium con precios unitarios más altos Información sobre la fabricación de SYNBERRY:Siempre recomendamos el cuero de grano completo para los clientes que están desarrollando bolsos de lujo estructuradosLas variaciones naturales de la superficie no son defectos, sino características distintivas que dotan a cada bolso de un valor único e irremplazable. II. Combina los tipos de cuero con los diferentes estilos de bolsos.La selección del cuero no puede basarse únicamente en el costo del material. Los diferentes diseños de bolsos y escenarios de uso plantean requisitos de rendimiento distintos para el cuero, por lo que resumimos una regla de selección específica para que los compradores la tengan en cuenta: Categoría de bolsosGrado de cuero recomendadoVentajas principales de la correspondenciaBolsos de lujo / Bolsos de diseño premium para mujerPiel de plena florDesarrolla una pátina en capas y aumenta el valor del producto con el tiempo.Maletines de negocios / Bolsos para el día a díaPiel de grano superiorMantiene una silueta rígida, es duradero y rentable.Bolsos cruzados informales / Siluetas a la vanguardia de la modaPiel de grano superior o ante divididoTacto suave, estilo diverso y potencial de diseño flexibleBolsos de moda rápida / Bolsos promocionalesCuero divididoBajo coste de producción con acabado superficial uniformeBolsas de viaje / Maletas grandesCuero de grano completo o de grano superior grueso.Altamente resistente a la abrasión y adquiere un carácter vintage con el uso. III. Guía de cuidado diario para bolsos de cueroEl cuidado estandarizado del producto puede prolongar considerablemente la vida útil de un bolso de cuero. Los artículos de cuero bien mantenidos aumentan la satisfacción del cliente y fomentan la fidelidad a la marca a largo plazo. Puede imprimir todas las recomendaciones prácticas que se detallan a continuación en las etiquetas del producto o en folletos de cuidado personalizados. 1. Hábitos de cuidado diario regularesLimpie regularmente el polvo de la superficie y la suciedad ligera con un paño suave y seco.Cuando no utilice el bolso, rellénelo en su interior con papel de seda sin ácido para fijar su forma original y cúbralo completamente con una bolsa protectora para guardarlo.Mantenga los artículos de cuero alejados de la luz solar directa, las fuentes de calor y los ambientes húmedos en todo momento. 2. Soluciones específicas para la eliminación de manchasPara las manchas de agua, utilice un paño seco para absorber el exceso de humedad inmediatamente y coloque la bolsa en un lugar fresco y ventilado para que se seque al aire de forma natural; nunca acelere el secado con secadores de pelo ni con fuentes de calor de alta temperatura.Para las manchas de aceite, extienda maicena absorbente de manera uniforme sobre las zonas manchadas, déjela actuar durante la noche para que absorba la grasa y, a la mañana siguiente, cepille suavemente los restos de maicena.Para los productos de ante dividido, utilice únicamente cepillos profesionales para ante y evite a toda costa frotar directamente con agua. 3. Operaciones indebidas prohibidasNo enjuague ni sumerja completamente el bolso de cuero en agua.No acelere el secado con secadores de pelo, radiadores u otros aparatos de calefacción.No rellene las bolsas con papel de periódico, ya que la tinta de impresión se transferirá al cuero en condiciones de humedad y provocará manchas permanentes.  IV. Cuatro detalles clave que debe confirmar al solicitar presupuestos de fábrica.Muchos compradores solo escriben "bolsos de cuero" en las solicitudes de cotización, lo que provoca repetidas revisiones de muestras y una gran pérdida de tiempo en el proceso de muestreo. Confirmar claramente la siguiente información clave puede mejorar significativamente la eficiencia de la comunicación con el fabricante de equipos originales (OEM). 1. Grado de cuero transparenteIndique el tipo exacto de cuero, sin descripciones generales vagas, incluyendo cuero de plena flor, cuero de grano superior o cuero serraje. 2. Grosor definido del cueroIndique el grosor específico, por ejemplo 0,8 mm o 1,0 mm, ya que este parámetro afecta directamente a la firmeza, la estabilidad estructural y el tacto de la bolsa. 3. Referencia de color estándarProporcione los códigos de color Pantone oficiales o muestras físicas para la igualación de color. Las muestras físicas son mucho más precisas que las imágenes digitales, ya que la desviación en la visualización de la pantalla es la principal causa de reelaboración de las muestras. Información sobre SYNBERRY:Nuestro departamento de muestras puede personalizar muestras de color exclusivas para los clientes en un plazo de 5 a 7 días hábiles. 4. Acabado superficial confirmadoEspecifique el acabado de la superficie: ¿Qué patrón de vetas en relieve se requiere (por ejemplo, vetas de guijarro, vetas cruzadas)? ¿Acabado mate o brillante? V. Preguntas frecuentes (FAQ)P1: ¿Cómo puedo verificar la calidad de las muestras de cuero antes de iniciar la producción en masa?A: Es necesario comprobar manualmente la suavidad y el tacto del cuero, observar la densidad de las capas internas de fibras y verificar la adherencia del revestimiento superficial. Sugerimos firmar y archivar un conjunto completo de muestras de referencia que incluya muestras de cuero, paneles de color y herrajes metálicos a juego, lo que servirá como estándar de inspección unificado para la producción en masa. P2: ¿Por qué existen pequeñas discrepancias de color entre las muestras de preproducción y los productos a granel?A: El cuero es una materia prima natural, por lo que los distintos lotes de piel absorben el tinte de forma desigual; las fluctuaciones de la temperatura y la humedad ambiental también modifican la absorción del tinte. SYNBERRY archiva muestras de color estándar para cada lote de producción y controla rigurosamente las diferencias de color dentro de los estándares comercialmente aceptables. P3: Como propietario de una marca, ¿qué requisitos de los proveedores debo priorizar?A: Además de la escala de la fábrica y la capacidad de producción, concéntrese en Certificación del sistema de gestión de calidad ISO 9001 y auditoría de cumplimiento social BSCI.Estas dos certificaciones demuestran que la fábrica cumple con los estándares internacionales en control de calidad, protección laboral y cumplimiento ambiental. P4: ¿Cuánto tiempo suele tardar el muestreo de bolsos de cuero OEM?A: El desarrollo de la muestra tarda de 7 a 14 días hábiles después de la confirmación del diseño; el grabado personalizado o los diseños estructurales complejos prolongarán ligeramente el plazo. El envío internacional de muestras requiere de 3 a 5 días hábiles adicionales, y el tiempo exacto depende de la complejidad de la personalización del producto. P5: Además del cuero animal tradicional, ¿existen alternativas innovadoras y respetuosas con el medio ambiente?R: Sí. Numerosas marcas convencionales lo adoptan. materiales de cuero de origen biológico Fabricados con fibra de maíz, corcho y fibra de hoja de piña. Estos materiales sostenibles tienen una menor huella de carbono, se adaptan a las tendencias de consumo sostenible de los mercados europeos y estadounidenses, y crean ventajas competitivas únicas para las marcas. P6: ¿Cómo tratar un bolso de cuero empapado por el agua de lluvia?A: Seque inmediatamente la humedad superficial con un paño de algodón blanco limpio en lugar de frotar con fuerza, ya que esto hará que las manchas de agua penetren profundamente en las fibras del cuero. Cuelgue o extienda el bolso en posición horizontal en un lugar fresco y ventilado para que se seque completamente al aire libre, y nunca utilice secadores de aire caliente ni luz solar directa para acelerar el proceso. Una vez seco por completo, aplique una capa fina de crema acondicionadora para cuero para nutrir la piel. P7: ¿Se pueden reparar los pequeños arañazos en las superficies de cuero?A: Los arañazos leves se pueden disimular con un suave masaje con la yema de los dedos; el calor de la fricción activa los aceites naturales del cuero para atenuar las abrasiones superficiales. Los arañazos profundos requieren una crema de tinte profesional para cuero para retoques localizados. Recuerde probar la pasta reparadora en la parte inferior poco visible del bolso para confirmar que el color coincida antes de tratar las superficies frontales. P8: Los bolsos de cuero de colores claros se manchan con facilidad. ¿Cómo prevenir y solucionar la transferencia de color?A: La prevención es más efectiva que la remediación. Evite el contacto prolongado entre cuero claro (blanco, beige, rosa) y telas oscuras, especialmente mezclilla, para prevenir la transferencia de color por fricción, y aplique un spray protector antitransferencia específico para uso diario. Si se produce una transferencia de color, limpie las áreas manchadas con un limpiador de cuero y un paño suave con movimientos circulares suaves de inmediato; consulte con una tienda especializada en el cuidado del cuero si las manchas no se pueden eliminar por completo. P9: ¿Con qué frecuencia deben los consumidores realizar el mantenimiento de sus bolsos de cuero?A: Los ciclos de cuidado dependen de la frecuencia de uso. Los bolsos para uso diario necesitan un acondicionamiento completo cada 2 o 3 meses, mientras que los de uso ocasional solo requieren mantenimiento cada seis meses. Un criterio sencillo: si las marcas leves de los dedos no desaparecen en segundos, el cuero carece de aceites naturales y necesita un tratamiento nutritivo inmediato. El mantenimiento regular puede preservar permanentemente la textura suave y el brillo sutil del cuero. VI. ConclusiónElegir el cuero adecuado es una decisión estratégica para su negocio. El material más caro no siempre es el más apropiado para su marca, ni la opción más económica garantiza la competitividad en el mercado. El criterio fundamental de selección radica en que el cuero se ajuste al posicionamiento de su marca, a su público objetivo y a los usos previstos del producto. Elegir el cuero adecuado solo representa la mitad del éxito de una marca; la otra parte crucial es guiar a los clientes finales para que dominen los métodos estandarizados de cuidado del cuero. Incluso el cuero de primera calidad se opaca, se reseca y se agrieta tras años de descuido, mientras que el cuero de gama básica puede acompañar a los clientes durante décadas con un mantenimiento adecuado y constante. Por eso, explicamos con más detalle la importancia de una guía de cuidado sistemática: la reputación de una marca a menudo se construye a través de estos pequeños pero vitales detalles de la experiencia del cliente. Con más de 30 años de experiencia en la fabricación de bolsos OEM, SYNBERRY ofrece soluciones integrales de cuero para sus socios de marca, abarcando la selección profesional de materiales, el desarrollo de muestras personalizadas y una producción en masa estable con un control de calidad y costes equilibrados. Además, diseñamos tarjetas exclusivas para el cuidado del cuero, etiquetas impresas e instrucciones de mantenimiento simplificadas, adaptadas a cada modelo de bolso, para que los clientes conozcan los métodos de protección adecuados desde el momento de la compra. Si dispone de conceptos de producto terminados o bocetos de diseño, envíelos a nuestro equipo técnico. Le proporcionaremos una evaluación gratuita de la compatibilidad del cuero y una estimación de costes en un plazo de 1 a 2 días laborables. Contacto SYNBERRY Hoy podemos hablar sobre tu proyecto de bolso de cuero y te ayudaremos a encontrar los materiales de cuero ideales, además de ofrecerte consejos fiables para el cuidado a largo plazo de tu colección de bolsos.    Autor       
  • ¿Qué es la ingeniería del panel trasero de las mochilas?
    ¿Qué es la ingeniería del panel trasero de las mochilas? Jul 22, 2026
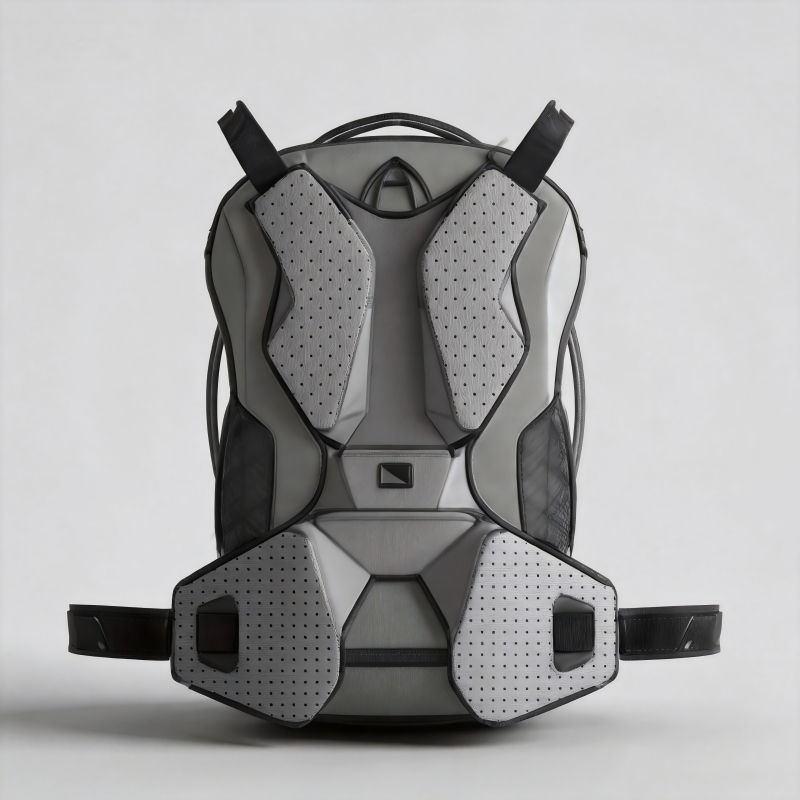
     La ingeniería del panel trasero de las mochilas se refiere a un proceso sistemático de diseño y desarrollo centrado en la estructura, los materiales y el sistema de ventilación del panel trasero. Su objetivo es lograr el equilibrio óptimo entre tres factores esenciales de rendimiento: soporte, ajuste ergonómico y transpirabilidad.Una mochila puede tener telas de primera calidad, cremalleras suaves y un diseño atractivo, pero si el panel trasero resulta caluroso, rígido o se pega a la espalda, es poco probable que la vuelvan a usar. En el uso diario, el panel trasero es la primera parte de la mochila que los usuarios experimentan. De él depende si la mochila se siente ligera o pesada, transpirable o sudorosa, cómoda o incómoda. Por eso, algunas mochilas son elogiadas por su comodidad durante todo el día, mientras que otras provocan dolor de hombros y espalda tras solo 20 minutos de uso.Crear un panel trasero excelente no es tarea fácil. Un panel trasero diseñado para ofrecer mayor soporte suele volverse más rígido y menos transpirable. Por otro lado, priorizar la ventilación puede comprometer fácilmente el soporte estructural, provocando que el panel trasero se deforme o colapse durante un uso prolongado con carga. Solo mediante el perfeccionamiento constante de las configuraciones estructurales, las combinaciones de materiales y la construcción de capas, los fabricantes pueden desarrollar un panel trasero que ofrezca una experiencia de transporte equilibrada.Como fabricante de mochilas OEM/ODM con más de 30 años de experiencia, siempre hemos considerado el diseño del panel trasero como uno de los aspectos más importantes en el desarrollo de mochilas. Al perfeccionar continuamente nuestras soluciones en torno a las tres funciones principales —soporte, transpirabilidad y ajuste ergonómico— ayudamos a las marcas a crear mochilas que ofrecen comodidad comprobada, rendimiento fiable y comentarios positivos constantes por parte de los usuarios. Tabla de contenido¿Qué es un panel trasero de mochila?Las tres dimensiones técnicas fundamentales de la ingeniería de paneles traserosTipos de estructuras de paneles traseros de mochilasCómo seleccionar materiales de espuma para los paneles traseros de las mochilasCómo seleccionar los materiales de la capa de contactoCómo los canales de aire mejoran el rendimiento del panel posteriorCaso práctico: Arquitecturas típicas de sistemas de paneles traserosDel diseño a la producción en masa: Aspectos esenciales del control de calidad para sistemas de paneles traserosServicios que ofrecemos a nuestros clientes OEMPreguntas frecuentes (FAQ) 1. ¿Qué es el panel trasero de una mochila?El panel trasero de una mochila es la capa estructural que se apoya en la espalda del usuario, situada entre este y el contenido de la mochila. Determina cómo se distribuye la carga en la espalda, cómo se disipa el calor y la estabilidad de la mochila durante el movimiento.Si el panel trasero está mal diseñado, los usuarios pueden sentir los bordes afilados de una computadora portátil o las esquinas duras de los libros presionando su espalda. El calor y el sudor pueden acumularse rápidamente, provocando una sensación de calor e incomodidad en la espalda, mientras que las correas para los hombros pueden comenzar a clavarse en ellos, reduciendo la comodidad general al transportar la mochila.  2. Las tres dimensiones técnicas fundamentales de la ingeniería de paneles traseros 2.1 Soporte: De la presión concentrada a la distribución uniforme de la cargaLa espalda humana no es plana. La columna vertebral sobresale, los omóplatos se extienden hacia afuera y la zona lumbar se curva hacia adentro. Al cargar peso, cualquier objeto rígido dentro de la mochila —como la esquina de una computadora portátil, la tapa dura de un libro o una batería externa— puede generar puntos de presión concentrados en la espalda del usuario.La principal función de ingeniería del panel trasero de una mochila es transformar estos puntos de presión concentrados en una presión superficial uniformemente distribuida mediante la deformación elástica de las capas de espuma. Esto mejora significativamente la comodidad al transportarla, ya que reduce la tensión localizada en la espalda.Un concepto clave en este caso es la curva de compresión de la espuma. Una espuma ideal para el panel trasero debe permanecer suave y adaptarse cómodamente a la espalda del usuario bajo cargas ligeras, volverse gradualmente más firme para brindar soporte estructural bajo cargas medias y conservar un grosor suficiente bajo cargas pesadas sin llegar a comprimirse por completo.Para lograr este rendimiento, normalmente se requiere una construcción de espuma multicapa en lugar de una sola pieza gruesa. Un enfoque de ingeniería común consiste en combinar una capa exterior de espuma de baja densidad para mayor suavidad y comodidad con una capa interior de espuma de alta densidad para soporte estructural, lo que permite que el panel trasero ofrezca amortiguación y estabilidad en diferentes condiciones de carga. 2.2 Ajuste ergonómico: El secreto para una mochila estableEl segundo objetivo de ingeniería del panel trasero de una mochila es resistir la torsión y la tracción hacia atrás. Al caminar, girar o subir escaleras, la inercia de los objetos dentro de la mochila genera movimiento y fuerzas de desplazamiento. Si el panel trasero es demasiado blando, la mochila tiende a ceder hacia atrás y hacia abajo, lo que obliga a las correas de los hombros a soportar una tensión adicional y, en última instancia, provoca fatiga en los hombros.Un panel trasero bien diseñado debe ofrecer la rigidez necesaria en el plano. Debe mantenerse suave y acolchado en la dirección vertical para absorber la presión, a la vez que conserva su forma y resiste la deformación en la dirección horizontal. Este equilibrio contribuye a que la mochila se mantenga estable contra la espalda del usuario, minimizando los movimientos indeseados y mejorando la comodidad al transportarla. 2.3 Transpirabilidad: El flujo de aire es más que simplemente hacer unas cuantas ranuras.La espalda es una de las principales áreas del cuerpo para la disipación del calor. Cuando el panel trasero de una mochila se ajusta completamente a la espalda del usuario, crea una microclima En la superficie de contacto, donde la temperatura aumenta, la humedad se satura y la circulación del aire se detiene. El verdadero propósito del diseño de un canal de flujo de aire no es simplemente darle un aspecto más tecnológico al panel posterior, sino establecer una vía continua para el intercambio de aire.Sin embargo, los canales de flujo de aire tienen una característica contraintuitiva: La profundidad importa más que la anchura. Los canales poco profundos (2-3 mm) se comprimen casi por completo bajo carga, lo que provoca que pierdan su función de ventilación. Por el contrario, los canales más profundos (5-8 mm), combinados con nervaduras elevadas estructuradas, pueden permanecer abiertos incluso bajo cargas pesadas, manteniendo un flujo de aire eficaz.Esto explica por qué muchas mochilas que aparentemente cuentan con canales de ventilación siguen resultando calurosas y provocan sudoración durante su uso real: los canales de flujo de aire han fallado desde un punto de vista de ingeniería.Entonces, ¿cómo se pueden lograr estos tres objetivos técnicos (sujeción, ajuste ergonómico y transpirabilidad) en un solo panel trasero?En las siguientes secciones, desglosaremos uno por uno los elementos clave de la ingeniería de paneles traseros, abarcando diseños estructurales, selección de materiales y construcción de canales de flujo de aire, para ayudarte a comprender los detalles técnicos que hay detrás de la construcción de un panel trasero de mochila de alto rendimiento. 3. Tipos de estructuras de paneles traseros de mochilasBasándonos en las tres dimensiones técnicas analizadas anteriormente, los paneles traseros de las mochilas disponibles en el mercado generalmente se pueden clasificar en cuatro arquetipos estructurales:Tipo de estructuraCaracterísticas principalesGestión de la presiónGestión del calor y la humedadEstabilidad dinámicaAplicaciones típicasPanel trasero plano acolchadoEspuma de una sola capa con revestimiento de tela.BásicoPobreDébilMochilas ligeras, mochilas infantilesPanel trasero de espuma ranuradaCanales de ventilación moldeados o talladosBienModeradoModeradoMochilas para el día a día, mochilas escolaresPanel trasero de soporte por zonasEspuma de densidad múltiple con soporte zonalExcelenteBienBienMochilas de viaje, mochilas para portátilesPanel trasero con marco suspendidoMalla tensada con marco rígidoBienExcelenteExcelenteMochilas para actividades al aire libre, mochilas de senderismoRecomendaciones de selección: Lo más caro no siempre significa mejor: la elección correcta depende del uso previsto.Mochilas ligeras y mochilas infantiles generalmente transportan cargas relativamente ligeras, por lo que una panel trasero plano acolchado Es suficiente para cumplir con los requisitos de rendimiento. Este diseño también ayuda a controlar los costos de fabricación, evitando componentes estructurales innecesarios que añadirían peso extra a la mochila.Mochilas para ir al trabajo o a la escuela (uso diario) requieren un nivel equilibrado de soporte y transpirabilidad. panel trasero de espuma ranurada Ofrece el mejor equilibrio entre rendimiento y coste, lo que la convierte en la solución más rentable para estas aplicaciones.Mochilas de viaje para portátiles Suelen estar diseñadas para transportar uno o dos portátiles junto con otros artículos esenciales del día a día, lo que resulta en cargas totales más elevadas. panel trasero de soporte zonificado Gracias a su espuma de densidad múltiple, se adapta mejor a los contornos naturales de la espalda del usuario, distribuye la presión de manera más uniforme y mejora la comodidad al transportar cargas más pesadas.Las mochilas de senderismo al aire libre suelen estar diseñadas para transportar cargas de larga distancia y a menudo soportan cargas que superan 10 kg (22 libras)Estas mochilas exigen los más altos niveles de transpirabilidad y estabilidad dinámica. Solo una panel trasero con marco suspendido Puede mantener un canal de ventilación abierto bajo cargas pesadas, al tiempo que utiliza una estructura interna rígida para transferir el peso de manera eficiente a las caderas y la cintura, reduciendo significativamente la carga sobre los hombros y la espalda.  4. Selección de materiales de espuma para los paneles traseros de las mochilasEn ingeniería de paneles traseros, La selección de materiales no consiste en elegir un solo material, sino en diseñar un sistema multicapa en el que diferentes materiales trabajen juntos para lograr el rendimiento deseado. A continuación se presentan los materiales principales utilizados en los sistemas de paneles traseros modernos. y sus respectivas funciones de ingeniería. 4.1 EVA (Etileno-acetato de vinilo)FunciónCapa de soporte estructuralCaracterísticasEstructura de celda cerrada, resistente al agua, termoformable, excelente retención de la forma y rápida recuperación.Parámetros clave: Densidad (35–60 kg/m³); Dureza (Asker C 25–65)Consideraciones de ingenieríaCuando la densidad cae por debajo de 30 kg/m³, es más probable que el material presente una deformación permanente por compresión excesiva tras un uso prolongado. Por el contrario, las densidades superiores a 60 kg/m³ hacen que la espuma sea demasiado rígida, lo que reduce significativamente su capacidad de amortiguación.  4.2 Espuma de poliuretano (PU)FunciónCapa de amortiguación para mayor comodidadCaracterísticasEstructura de celda abierta, suave y resistente, con un tacto de primera calidad.Riesgo potencialLa espuma de poliuretano de baja calidad tiene una alta deformación permanente por compresión, lo que significa que es propensa a la deformación permanente y puede colapsar notablemente después de solo 2 a 3 meses de uso regular.Consideraciones de ingenieríaLa espuma de poliuretano (PU) debe combinarse con una capa de soporte estructural de EVA para lograr el equilibrio óptimo entre la capacidad de carga y la comodidad de transporte a largo plazo.  4.3 NeoprenoFunciónCapa de confort premium / capa amortiguadoraCaracterísticasEstructura de celda cerrada, resistente al agua, suave y altamente elástica con excelente capacidad de rebote.Limitaciones: Retiene el calor de forma natural, lo que provoca una escasa transpirabilidad cuando se utiliza como superficie de contacto plana.Consideraciones de ingenieríaEl neopreno siempre debe combinarse con canales de ventilación y malla transpirable. Se recomienda usarlo como capa de contacto para mayor comodidad, en lugar de como capa de soporte estructural.  5. Selección de materiales para la capa de contactoLas capas de espuma y las estructuras de canales de flujo de aire resuelven los problemas de soporte y ventilación. Sin embargo, la interfaz directa entre el panel trasero de la mochila y la piel del usuario... capa de contacto—determina si el sudor se puede evacuar rápidamente, si la fricción sigue siendo cómoda y si el material desarrollará bolitas o deformación después de un uso prolongado.Elegir la capa de contacto incorrecta puede comprometer todos los esfuerzos de ingeniería invertidos en las etapas anteriores.Tipo de materialCaracterísticas principalesPeso/espesor recomendadoAplicaciones adecuadasMalla espaciadora 3D (tejido de malla tipo sándwich)Dos capas de tejido de malla conectadas por estructuras verticales de monofilamento, que proporcionan transporte de humedad, control del sudor, absorción de impactos y transpirabilidad.250–700 g/m², espesor: 2–8 mmLa opción universal preferida, que abarca más del 90% de las categorías de mochilas.Tejido ojo de pájaro / Malla de punto por urdimbreLigero, transpirable y económico.120–180 g/m²Mochilas y bolsos ligeros e informales diseñados para uso estival a corto plazo.Mismo tejido que el cuerpo principal de la mochila.Crea un estilo visual coherente y mantiene la identidad de la marca.Basado en las especificaciones del tejido del cuerpo de la mochila.Mochilas y diseños orientados a la moda que enfatizan la integración estética general. Recomendaciones prácticas:Para mochilas funcionales, priorice la malla espaciadora 3D. (con un peso de ≥350 g/m²Los materiales de malla dentro de este rango de peso pueden mantener un espacio tridimensional suficiente y evitar que el panel trasero se colapse directamente contra la espalda del usuario bajo carga. Esto garantiza que la gestión de la humedad y el rendimiento de amortiguación cumplan con los requisitos para el transporte diario de larga duración.Para mochilas informales ligerasEl tejido de ojo de pájaro es una opción adecuada. Proporciona suficiente transpirabilidad a la vez que ayuda a controlar tanto los costes de fabricación como el peso total de la mochila.Para mochilas orientadas a la moda que enfatizan un estilo de diseño general consistente.El tejido principal puede utilizarse directamente como capa de contacto. En este caso, se recomienda seleccionar tejidos con estructuras transpirables para evitar comprometer excesivamente la experiencia del usuario.  6. Cómo los canales de aire mejoran el rendimiento del panel posterior 6.1 ¿Qué son los canales de ventilación en el panel trasero de una mochila?Los canales de ventilación no son simples ranuras decorativas. Son vías de flujo de aire cuidadosamente diseñadas para reducir la acumulación de sudor, disminuir la temperatura de la piel y mantener la circulación del aire incluso cuando la mochila lleva una carga pesada.Existen dos tipos de mecanismos de flujo de aire:Flujo de aire pasivo: Generado a través de los movimientos al caminar y la convección natural del calor corporal.flujo de aire de liberación de presiónCuando cambia la carga, el aire comprimido es expulsado a través de los conductos y vuelve a entrar en el sistema cuando se libera la presión. 6.2 Estructuras básicas de los canales de flujo de aireTipo de canalDescripciónNivel de rendimientoRanuras verticalesCanales de flujo de aire verticales rectosBienRanuras horizontalesVías de flujo de aire lateralesModeradoCanal de alivio para la columna vertebralEspacio central diseñado para aliviar la presión a lo largo de la columna vertebral.Muy bienEstructura de nervaduras multizonaNervaduras de espuma elevadas combinadas con ranuras de ventilación abiertas.ExcelentePara la mayoría de los proyectos OEM comerciales, un Canal de alivio de la columna vertebral combinado con canales de flujo de aire laterales. Puede ofrecer un rendimiento sólido sin generar costes de fabricación excesivos.   6.3 El "punto crítico" de la profundidad del canal de aireLos conductos de aire no son simplemente mejores cuando son más profundos. Deben superar una cierta profundidad crítica para mantener su función de ventilación bajo carga. Basado en datos de pruebas de carga:Rango de cargaProfundidad mínima efectiva del canal de aireProfundidad recomendada del canal de aire3–5 kg3 mm4–5 mm5–8 kg4 mm5–6 mm8–12 kg5 mm6–8 mm12 kg+6 mm8–12 mm 7. Estudio de caso: Arquitectura por capas de un sistema de panel trasero para mochilaEl panel trasero de una mochila no es una sola pieza de material, sino un sistema multicapa donde diferentes componentes trabajan en conjunto. A continuación, se muestra una estructura típica de capas para una mochila de viaje:Capa 1 (Capa de contacto con la piel):Malla espaciadora 3D, 5 mm de espesor, 450 g/m²↓ Función:Transporte de humedad, reducción de la fricción en la piel y mantenimiento de canales de flujo de aire abiertos.Capa 2 (Capa de confort):Espuma de poliuretano de 3 mm, densidad: 30 kg/m³↓ Función:Proporciona una sensación táctil suave y distribuye la presión de forma localizada.Capa 3 (Capa de estructura de flujo de aire):EVA de 8 mm, densidad: 45 kg/m³, con nervaduras elevadas moldeadas y canales de ventilación.↓ Función:Crea vías de flujo de aire y proporciona el soporte estructural principal.Capa 4 (Capa base del panel posterior):Tejido de forro o material compuesto↓ Función:Protege las capas de espuma y proporciona una conexión estable con el tejido principal de la mochila mediante la confección de costuras.Intercambio de experiencias de fabricación:El apilamiento multicapa no consiste simplemente en unir diferentes materiales en secuencia. El proceso de laminación entre cada capa afecta directamente a la experiencia de transporte final.Para los paneles traseros con soporte zonificado de densidad múltiple, es fundamental controlar cuidadosamente de antemano la posición y alineación de los componentes de espuma de diferentes densidades. Esto ayuda a prevenir desplazamientos y deformaciones tras el moldeo, asegurando que cada zona de soporte se corresponda con precisión con las distintas áreas de distribución de presión de la espalda.  8. Del diseño a la producción en masa: Aspectos esenciales del control de calidad para sistemas de paneles posteriores 8.1 Etapa de aprobación de la muestra de preproducciónPruebas de densidad de espuma:Para garantizar la coherencia con los requisitos de diseño, compruebe que la dureza y el grosor de la espuma se encuentren dentro de un margen de ±5% de los valores objetivo especificados.Medición de la profundidad del canal de aire:Compruebe la profundidad del canal de aire sin carga para verificar la uniformidad del moldeo. A continuación, realice pruebas de carga para medir la profundidad de trabajo efectiva bajo presión, asegurándose de que los canales mantengan la profundidad efectiva mínima requerida según las normas de rendimiento.Prueba de carga general:Durante la fase de aprobación de muestras, las mochilas deben ser probadas por usuarios con diferentes complexiones mientras transportan cargas realistas. El objetivo es simular situaciones de uso cotidiano e identificar posibles problemas, como puntos de presión concentrados, incomodidad o un ajuste inadecuado.Si se detecta algún problema de comodidad o rendimiento, se deben realizar ajustes de inmediato en la distribución de la densidad de la espuma o en el diseño estructural. Solo después de que la muestra aprobada cumpla plenamente con los requisitos de diseño, se podrá proceder a la producción en masa. 8.2 Etapa de producción en masaDurante la producción en masa, todos los parámetros confirmados durante la etapa de aprobación de la muestra previa a la producción deben implementarse estrictamente, realizándose inspecciones por lotes para garantizar una calidad uniforme.Lo primero es la inspección del material entrante.Para cada lote de materiales de espuma recibidos, se debe verificar la dureza y el espesor para garantizar la uniformidad. Esto evita variaciones de calidad en la producción en masa causadas por diferencias entre lotes de material. Los materiales de la capa de contacto también deben muestrearse aleatoriamente para inspeccionar su peso y espesor y confirmar que cumplen con las especificaciones requeridas.En segundo lugar, está la inspección del proceso de moldeo.Los fabricantes están obligados a realizar inspecciones completas del proceso a lo largo de toda la producción para garantizar que cada paso de la fabricación cumpla con los requisitos del proceso establecidos.Finalmente, se realiza la inspección final y el muestreo del producto terminado.Según el estándar AQL 1.5/4.0, se seleccionan muestras al azar de mochilas cosidas terminadas para una inspección de apariencia y funcionamiento, que incluye:Planitud general del panel traseroConsistencia de la profundidad del canal de flujo de aireResistencia de la unión entre diferentes capas, incluyendo si existen problemas como deslaminación, fallo del adhesivo o desplazamiento de capas.Además, se deben realizar pruebas de carga en muestras seleccionadas para confirmar que el panel posterior no sufra colapsos significativos, pérdida de capacidad de soporte u otras fallas estructurales bajo condiciones de carga prolongadas. Esto ayuda a evitar que productos defectuosos lleguen al mercado. 8.3 Lista de verificación de parámetros recomendados para pedidos OEMCategoría de parámetroArtículos específicosEspecificaciones de la espumaTipo de material, grosor, densidad, dureza, colorEspecificaciones del canal de airePatrón de disposición, profundidad, anchura, espaciado de las nervaduras elevadas, método de moldeoEspecificaciones de la mallaGrosor, peso (GSM), composición de la fibra, color, si se aplica tratamiento antipilling.Proceso de laminaciónMétodo de unión, tipo de adhesivo 9. Servicios que ofrecemos a clientes OEMSYNBERRY se especializa en la investigación y el desarrollo sistemáticos de la ingeniería de paneles traseros para mochilas. Aprovechando más de 30 años de experiencia técnica acumulada en la fabricación de mochilas, brindamos soporte técnico integral durante todo el proceso de desarrollo para clientes de marcas con diferentes posicionamientos y escenarios de aplicación.Desarrollo de bajo MOQ (normalmente a partir de 300-500 unidades, dependiendo de la complejidad del diseño de la mochila)Consulta gratuita sobre diseño estructuralSelección de densidad de espuma personalizadaDesarrollo de moldes de canales de aireMuestreo rápido (normalmente entre 7 y 15 días)Muestras comparativas con diferentes niveles de comodidadControl de consistencia en la producción en masaSi tiene algún requisito personalizado para el panel trasero de la mochila, no dude en contactarnos. Contáctanos Puede contactarnos en cualquier momento para hablar sobre los detalles específicos de su proyecto. Preguntas frecuentesP1: ¿Una espuma más gruesa en el panel trasero siempre proporciona mayor comodidad?R: No necesariamente. Una espuma demasiado gruesa puede aumentar el peso y el volumen de la mochila, y si la densidad no es la adecuada, una espuma más gruesa puede ser más propensa a colapsar. La clave reside en el diseño coordinado del grosor, la densidad y los canales de ventilación de la espuma. P2: ¿Por qué la muestra resulta cómoda al usarla, pero las mochilas producidas en masa se sienten demasiado rígidas?A: Las causas más comunes son las variaciones en la dureza de la espuma o las inconsistencias en el proceso de laminación. Es importante asegurarse de que la dureza de la espuma se mantenga dentro del rango de tolerancia especificado y realizar pruebas de compresión durante la etapa de aprobación de la muestra de preproducción. P3: ¿Son adecuados los paneles traseros de neopreno para su uso en verano?A: Los paneles traseros de neopreno plano puro no son ideales para usar en verano, ya que el neopreno retiene el calor de forma natural. Sin embargo, al combinarlos con una capa de soporte de EVA, canales de ventilación transpirables y malla 3D, los paneles traseros de neopreno pueden proporcionar una experiencia de transporte cómoda durante el verano. P4: ¿Qué profundidad deben tener los canales de flujo de aire para que funcionen eficazmente?A: Para mochilas de uso diario (carga de 5 a 8 kg), se recomienda una profundidad de 5 a 6 mm. Para mochilas de viaje (carga de 8 a 12 kg), se recomienda de 6 a 8 mm. Para mochilas de exterior (carga de más de 12 kg), se recomienda de 8 a 12 mm.El requisito fundamental es que, tras las pruebas de carga, la profundidad restante del canal de flujo de aire efectivo no sea inferior al 70 % de la profundidad original. P5: ¿Cómo se debe seleccionar el GSM de la malla 3D?A:Mochilas escolares: 250–350 g/m²Mochilas de viaje: 350–500 g/m²Mochilas para actividades al aire libre/deportivas: 500–700 g/m²Un material de malla con un peso insuficiente puede estirarse y deformarse con el tiempo, lo que provoca que los canales de flujo de aire pierdan eficacia durante un uso prolongado. P6: ¿Cuánto influye el diseño del panel trasero en el coste total de la mochila?R: Sí, afecta al coste. Sin embargo, al optimizar la profundidad del canal de flujo de aire y el diseño estructural, en lugar de simplemente aumentar el grosor del material, los fabricantes pueden lograr mejoras significativas en la comodidad de transporte manteniendo un control de costes razonable.    Autor       
  • Guía de fabricación de bolsos de moda con opciones de cuero para 2026
    Guía de fabricación de bolsos de moda con opciones de cuero para 2026 Jul 21, 2026
     En el sector de la fabricación de bolsos de moda personalizados OEM y ODM, la selección de materiales es el factor clave que determina la textura, la durabilidad, el precio y el posicionamiento de la marca. En comparación con la silueta y los detalles de la confección, el material textil influye directamente en la primera impresión táctil del consumidor y en la reputación a largo plazo del producto, además de ser un elemento fundamental para que las marcas logren la diferenciación de sus productos. En Synberry, fabricante de bolsos con tres décadas de experiencia en la producción de bolsos personalizados de gama media y alta para clientes internacionales, hemos colaborado con marcas de moda y estudios de diseño en más de 30 países. Contamos con una amplia experiencia en la selección de materiales, la implementación de procesos, las pruebas de conformidad y la producción en masa. Esta guía, que incorpora las últimas tendencias del sector para 2026, analiza sistemáticamente las ventajas, desventajas, escenarios de aplicación y posibles problemas de tres materiales de cuero para bolsos de uso común, desde cuatro perspectivas: rendimiento, diseño, sostenibilidad ambiental y posicionamiento de marca. Ofrece un estándar de selección de materiales listo para usar para compradores internacionales. Tabla de contenido :Análisis de las categorías de materiales de cueroRecomendaciones para la selección de materiales para bolsos de cuero en 2026Tres tendencias clave en materiales para bolsos de moda en 2026Preguntas frecuentesConclusión I. Análisis de las categorías de materiales de cuero 1. Piel natural: Un clásico atemporal para bolsos de alta gama.Con su singular veta natural, tacto suave y cálido, y una pátina que se desarrolla con el tiempo, el cuero natural sigue siendo el material predilecto para bolsos de lujo y de gama media-alta. Su estructura de fibra natural ofrece transpirabilidad, resistencia y una textura de envejecimiento única que ninguna alternativa sintética puede replicar.En función de las demandas segmentadas del mercado en 2026, el cuero natural se divide en tres subcategorías adaptadas a diferentes niveles de líneas de productos premium: 1.1 Piel plena flor – Estándar de lujo de primera categoríaEl cuero de plena flor conserva la capa superior de fibras de la piel cruda sin lijado excesivo ni recubrimientos gruesos. Presenta una veta natural tridimensional, una transpirabilidad superior, una resistencia excepcional a las arrugas y a la abrasión. Con el uso prolongado, desarrolla una pátina natural translúcida y delicada que realza su estética con el tiempo. Es el material exclusivo de los diseños emblemáticos de casas de lujo como Hermès y Loewe, lo que posiciona sus productos como piezas de alto valor, atemporales y de colección. 1.2 Cuero de grano corregido: una opción rentable de gama media a alta.Las imperfecciones superficiales del cuero crudo se corrigen mediante un lijado de precisión y un recubrimiento uniforme, lo que da como resultado una apariencia consistente y una calidad estable en todos los lotes de producción. Si bien se reduce la textura natural del grano, el rendimiento del material mejora significativamente, logrando un equilibrio entre calidad y costo. Se consolida como el material predominante para las marcas de lujo de gama media-alta de 2026, los productos más vendidos y los bolsos de lujo para el uso diario. 1.3 Cuero dividido: material de transición de lujo de nivel básicoEl cuero serraje, obtenido de la capa inferior de fibra de la piel cruda, requiere laminación o refuerzo mediante recubrimiento. Si bien ofrece bajos costos y flexibilidad de moldeo, presenta menor resistencia, transpirabilidad y durabilidad. Es adecuado únicamente para artículos de lujo de gama de entrada, tendencias de ciclo corto y colecciones de prueba de marca, ideal para marcas emergentes que buscan minimizar los costos iniciales de desarrollo. 2. Piel sintética de microfibra: Material clave para la moda rápida y las líneas de gama media en 2026.Poliuretano (PU) El cuero sintético es el material más utilizado en la producción masiva de bolsos a nivel mundial, y la opción principal para las colecciones de tendencia de gama media, la moda rápida y las series de diseñadores juveniles en 2026. En comparación con el cuero natural, el poliuretano (PU) ofrece costos estables, una amplia gama de colores y una calidad superficial uniforme, lo que se adapta perfectamente a la rotación trimestral de tendencias y a las demandas de envíos transfronterizos a gran escala.El cuero sintético de microfibra de alta densidad se ha convertido en el nuevo referente de la industria, superando al cuero sintético convencional de baja calidad con las siguientes ventajas clave:ActuaciónFabricado con sustratos de fibra ultrafina, este material ofrece una mayor adherencia del recubrimiento, una resistencia al agrietamiento notablemente mejorada, un rendimiento antienvejecimiento superior y una mayor tolerancia a las arrugas. Su vida útil es muy similar a la del cuero genuino de gama media, solucionando por completo los problemas típicos del poliuretano, como el desprendimiento, la delaminación y la fragilidad.DiseñoEl poliuretano de microfibra ofrece una flexibilidad de moldeo excepcional, acabados personalizables que incluyen texturas mate, brillante, nacarada, metálica, degradada y de gamuza, además de una amplia gama de colores. Se adapta rápidamente a las tendencias de la moda global y brinda a los diseñadores una gran libertad creativa.Cumplimiento y normas medioambientalesLa supervisión regulatoria transfronteriza se intensificará en 2026. El Reglamento REACH de la UE impone límites estrictos a los residuos de disolvente DMF en el poliuretano (PU), mientras que la CPSC de EE. UU. restringe el contenido de ftalatos. Los productos que no cumplan con la normativa se enfrentan a la retención en aduanas y a la exclusión de las plataformas de venta. Synberry realiza pruebas de conformidad con terceros para todos los lotes de material de PU que recibe, ofreciendo soluciones de materiales que cumplen con la normativa y que se adaptan a las necesidades de cada mercado para garantizar ventas internacionales sin contratiempos. 3. Cuero sostenible de origen vegetal: una dirección clave para la moda circular.Elaborado a partir de residuos agrícolas y fibras vegetales naturales, el cuero sostenible de origen vegetal elimina los inconvenientes del agotamiento de recursos propios del cuero tradicional. Gracias a sus características de baja huella de carbono, reciclabilidad y respeto al medio ambiente, se convierte en el material principal para marcas con enfoque ESG, pioneros ambientales y colecciones de diseñadores de alta gama. Synberry incorpora cuatro tipos de cuero vegetal de uso común en su catálogo habitual de materiales, apoyando plenamente el desarrollo sostenible de bolsos personalizados: 3.1 Piñatex (Piel de Piña)Fabricado a partir de fibras de hojas de piña desechadas, no requiere tierras de cultivo ni recursos hídricos adicionales, lo que permite el reciclaje de residuos agrícolas. Presenta una textura fibrosa mate inherente, buena transpirabilidad y una estética natural minimalista, ideal para bolsos de lujo ecológicos y artísticos para exteriores. 3.2 Desserto (Cuero de cactus)Elaborado a partir de hojas de cactus naturales, su producción no consume agua de riego ni genera contaminación, con una gran capacidad de captura de carbono. Ofrece un tacto suave y delicado, alta resistencia y durabilidad, con una textura prácticamente idéntica a la de la piel de becerro. Es el material vegetal de mayor madurez comercial, ideal para líneas de lujo de alta gama. 3.3 Cuero de manzanaProducido a partir del orujo de manzana residual tras la extracción del zumo, cada metro de este material reduce 12 kg de emisiones de dióxido de carbono, ofreciendo un potente valor narrativo para marcas ecológicas. Su dureza moderada y su excelente rendimiento en grabado e impresión permiten un moldeado flexible, ideal para bolsos de moda sostenibles, juveniles, modernos y minimalistas. 3.4 Mylo (Cuero de micelio de hongo)Cultivado a partir de micelio de hongos en laboratorio, ofrece una suavidad extrema y una elasticidad superior, replicando la textura del ante de alta gama para lograr una estética exclusiva y sofisticada. Se utiliza principalmente en ediciones limitadas de diseñadores y colecciones de lujo de alta gama. Recordatorio de Synberry: Si bien el cuero de origen vegetal destaca por su sostenibilidad, la impermeabilidad y la resistencia a la abrasión a largo plazo de algunas variantes aún se encuentran en proceso de mejora continua. Seleccionamos los materiales con precisión según el uso previsto del producto y recomendamos a las marcas estandarizar el etiquetado y las instrucciones de cuidado para generar expectativas razonables en el consumidor y evitar reclamaciones posteriores a la venta. II. Recomendaciones para la selección de materiales para bolsos de cuero en 2026La tabla comparativa que aparece a continuación evalúa el cuero natural, el cuero sintético de poliuretano de primera calidad y el cuero de origen vegetal en cinco dimensiones: rendimiento, diseño, sostenibilidad, complejidad de cumplimiento normativo y posicionamiento de marca, proporcionando información útil para el desarrollo de productos: Dimensión de comparaciónCuero naturalPiel sintética de alta calidadCuero de origen vegetalActuaciónExcelente, desarrolla una pátina única con los años.Bueno; el rendimiento de la microfibra de PU se acerca al del cuero genuino.Optimización en curso; las métricas de rendimiento parciales siguen mejorando.Flexibilidad de diseñoModerado; limitado por la variación natural del grano.Extremadamente alta; personalización ilimitada de color y textura.Moderado, con tendencia hacia un estilo minimalista natural.Credenciales de sostenibilidadMedio; se basa en procesos de curtido conformes a la normativa.Bajo, sin elegibilidad para etiqueta ecológicaPunto de venta sostenible excepcional y sobresalienteComplejidad del cumplimientoMedio, se centra en la certificación de bronceadoRequisitos de control químico elevados y estrictosRiesgos de cumplimiento transfronterizo bajos y mínimosPosicionamiento de marcaLíneas de lujo clásicas de alta gama y que conservan su valor.Moda rápida y colecciones de tendencias de gama mediaPioneros con conciencia ecológica y marcas de diseño especializadas III. Tres tendencias clave en materiales para bolsos de moda en 2026Basándose en los datos de I+D de materiales de Synberry y en las perspectivas de la industria de la moda global, tres tendencias definitivas en materiales darán forma al diseño de bolsos en 2026, sirviendo como herramientas clave de diferenciación para las marcas: 1. Construcción híbrida multimaterialLos materiales individuales rara vez logran un equilibrio perfecto entre estética, funcionalidad, resistencia al desgaste y precio, por lo que el diseño multimaterial compuesto se ha convertido en el estándar para los modelos más vendidos. La fórmula predominante en la industria consiste en: piel vegetal para el cuerpo del bolso, con el fin de realzar la identidad ecológica de la marca; y microfibra de poliuretano resistente al desgaste para los puntos de mayor tensión y la base, para aumentar la practicidad.RPET El forro también puede ser una excelente opción para mejorar la sostenibilidad general del bolso. 2. Materiales funcionales inteligentes Los bolsos de moda integran a la perfección la funcionalidad técnica. Bloqueo de señal RFID El forro protector, el forro con aislamiento térmico y los tejidos antibacterianos se perfilan como mejoras clave para los bolsos de moda funcionales en 2026. Al transformar los bolsos de mano, que antes eran meros accesorios decorativos, en artículos multiusos que ofrecen protección, comodidad y utilidad, se adaptan a diversos escenarios cotidianos para los consumidores más jóvenes. 3. Cadenas de suministro transparentes y certificaciones estandarizadas Los consumidores internacionales y las plataformas de comercio electrónico exigen cada vez más trazabilidad de los materiales, fabricación sostenible y certificados de conformidad. Los productos con certificación GRS, REACH y otras normas gozan de mayor confianza por parte de los consumidores, mejores índices de aprobación en las plataformas y mayores márgenes de beneficio. Las cadenas de suministro transparentes y conformes a la normativa se han convertido en ventajas competitivas clave para las marcas que se expanden a mercados internacionales.  IV. Preguntas frecuentes (FAQ) P1: ¿Se puede reciclar el cuero sintético (PU)?A: La tecnología actual no permite reciclar la capa de recubrimiento de PU, aunque el tejido base puede estar compuesto al 100 % de rPET. La proporción total reciclable del cuero PU oscila entre el 40 % y el 58 %, de ahí el término "rPET PU", ampliamente utilizado para las variantes de PU reciclado. P2: ¿Cuál es la diferencia de durabilidad entre la microfibra de poliuretano y el cuero genuino?A: Gracias a la tecnología de producción en masa de 2026, el poliuretano de microfibra de alta densidad ofrece una durabilidad prácticamente equivalente a la del cuero natural de gama baja a media. Su sustrato de fibra ultrafina mejora drásticamente la adherencia del recubrimiento, la resistencia al agrietamiento y la tolerancia a las arrugas, eliminando los defectos principales del poliuretano tradicional, como el desprendimiento, la delaminación y la fragilidad. Sin embargo, persisten diferencias fundamentales con respecto al cuero natural de primera calidad en cuanto a transpirabilidad, pátina y conservación del valor de reventa a largo plazo. P3: ¿Qué normas de conformidad deben cumplir los materiales de los bolsos para su exportación a Europa y Norteamérica?A: Se aplican tres requisitos básicos de cumplimiento:1. El Reglamento REACH de la UE limita los residuos de disolvente DMF en el poliuretano; la CPSC de EE. UU. impone restricciones al contenido de ftalatos.2. Se recomienda adquirir el cuero natural en curtidurías con certificación LWG.3. Los materiales reciclados requieren la certificación GRS correspondiente. P4: ¿Qué certificados de trazabilidad existen para el cuero de origen vegetal?A: Si bien el cuero de origen vegetal permite la trazabilidad, no existe un sistema unificado de certificación de transacciones a nivel mundial. La trazabilidad se verifica mediante informes de pruebas de lotes de proveedores, certificación de contenido de base biológica, informes de ACV (Análisis del Ciclo de Vida) y acuerdos de licencia oficiales entre marcas y proveedores de materiales (las marcas que colaboran con Piñatex, Desserto y otros fabricantes de materiales figuran en listas oficiales de socios autorizados). P5: ¿Los cueros de origen vegetal, como el de piña y el de cactus, ofrecen suficiente durabilidad para el uso diario?A: El rendimiento cumple con los requisitos de uso diario:El cuero de cactus de calidad comercial ofrece una resistencia a la abrasión y una dureza comparables a las del cuero genuino de gama media, lo que lo hace totalmente adecuado para bolsos de mano de uso diario.El cuero de piña y el cuero de manzana tienen una resistencia al desgaste general ligeramente menor, por lo que son más adecuados para estilos de baja fricción, como bolsos cruzados y bolsos tote con un contacto mínimo y frecuente con la superficie. P6: ¿Cómo mantener diariamente los bolsos de cuero de origen vegetal?A: El cuero de origen vegetal requiere un mantenimiento ligeramente más cuidadoso que el PU estándar:Evite la exposición prolongada a la lluvia o la inmersión (la impermeabilidad de algunas variantes aún se está optimizando). Limpie la suciedad suavemente con un paño suave ligeramente húmedo; no utilice alcohol ni productos de limpieza fuertes.Para preservar la textura original, aplique regularmente un acondicionador especializado para cuero que le dé un brillo uniforme. P7: ¿Cómo influye la selección de materiales en los costes de producción de bolsos y en los marcos de precios?A: El material influye directamente en las estructuras de costos y el potencial de primas:El cuero natural conlleva costes de materia prima elevados y volátiles, pero permite un posicionamiento de precios premium.El poliuretano de alta calidad tiene costes moderados y estables, lo que lo hace ideal para la producción en masa de grandes lotes con presupuestos controlados.El cuero de origen vegetal se sitúa en un rango de precios medio-alto, pero ofrece una sólida narrativa de marca ecológica que justifica precios minoristas más elevados.Los materiales reciclados con certificación GRS cumplen los requisitos para obtener incentivos políticos y tienen gran acogida entre los consumidores con conciencia ecológica, lo que permite fijar precios medios y altos para las líneas de productos sostenibles de consumo masivo. P8: ¿Qué material conlleva el menor riesgo para las nuevas marcas que lanzan su primera colección?A: Las nuevas marcas que prueben su primera línea de productos deberían priorizar el poliuretano de microfibra de alta densidad:Los costes son estables y controlables, con procesos de fabricación consolidados que permiten una entrega rápida, además de una amplia flexibilidad de diseño para adaptarse a las tendencias estacionales.Los sistemas robustos de control de cumplimiento minimizan los riesgos regulatorios transfronterizos, reduciendo eficazmente los gastos de desarrollo derivados del método de prueba y error en los lanzamientos iniciales. P9: Además del cuero de origen vegetal, ¿qué otras opciones existen para las líneas de productos con un enfoque sostenible?A: El poliuretano reciclado, el forro de RPET reciclado y otros materiales reutilizados son alternativas rentables. Estos materiales cuentan con cadenas de suministro consolidadas, un rendimiento estable y costes inferiores a los del cuero vegetal de nicho, lo que facilita el desarrollo de colecciones sostenibles para el mercado masivo. V. ConclusiónLa selección de materiales para bolsos de moda en 2026 ya no se reduce a una simple compensación de costes, sino que implica un equilibrio integral entre el posicionamiento de la marca, el diseño estético, la funcionalidad práctica, el cumplimiento de las normativas internacionales y el valor medioambiental. El cuero natural crea un atractivo de lujo atemporal, el poliuretano de microfibra impulsa la moda rápida y escalable, el cuero de origen vegetal refuerza la identidad de marca sostenible y los materiales reciclados permiten la creación de productos ecológicos accesibles para el mercado masivo. La selección precisa de materiales permite a las marcas controlar los costos, mitigar los riesgos de cumplimiento normativo transfronterizo, fortalecer la diferenciación de productos e incrementar los márgenes de beneficio en el sector minorista. Respaldada por una sólida cadena de suministro global de materiales, rigurosos sistemas de control de calidad para el comercio exterior y servicios profesionales de fabricación a medida, Synberry ofrece soluciones integrales para marcas de moda globales y diseñadores independientes, abarcando desde la consultoría de materiales y el desarrollo de muestras hasta la producción en masa y el envío conforme a la normativa. Synberry se posiciona como un socio de fabricación estable a largo plazo para marcas internacionales.    Autor       
  • Guía de selección de herrajes para bolsos OEM
    Guía de selección de herrajes para bolsos OEM Jul 16, 2026
    Los herrajes constituyen la base funcional de un bolso. Los componentes del cierre determinan la comodidad y la seguridad al abrirlo y acceder a él. Los herrajes de conexión afectan la integridad estructural de todo el bolso. Los herrajes del asa y la correa influyen directamente en la capacidad de carga y la comodidad al llevarlo. Los herrajes protectores ayudan a minimizar el desgaste en la base y los bordes del bolso, mientras que los logotipos metálicos sirven como identificadores de marca y elementos clave de la identidad visual del producto. Si bien estos componentes pueden parecer meros accesorios, tienen un impacto directo en la durabilidad, la experiencia del usuario y el reconocimiento de mercado del producto final. Como fabricante de bolsos OEM/ODM, nuestra experiencia de años colaborando con marcas internacionales nos ha demostrado que muchos clientes invierten un gran esfuerzo en la selección de tejidos y el perfeccionamiento de los diseños, pero a menudo carecen de un conocimiento sistemático de las especificaciones técnicas de los herrajes. Elegir el tipo de herraje incorrecto, utilizar materiales inadecuados o emplear métodos de instalación inapropiados puede ocasionar costosos retrabajos, retrasos en la producción y, en última instancia, dañar la reputación de la marca si estos problemas no se identifican y resuelven antes de la producción en masa. Desde la perspectiva de un fabricante profesional, esta guía se centra en las cinco categorías principales de herrajes para bolsos:cierres, herrajes de conexión, herrajes para asas y correas, herrajes de protección y logotipos metálicos—Destacando las consideraciones técnicas clave para la selección de componentes. Nuestro objetivo es ayudar a las marcas a tomar decisiones informadas y precisas al especificar componentes para proyectos de bolsos OEM, garantizando tanto el rendimiento del producto como la eficiencia de la fabricación.   Catalogar · Cierres · Conexión de hardware · Herrajes para asas y correas · Hardware de protección · Logotipos metálicos • Cómo combinar herrajes con estilos de bolsos • Consejos de compra para compradores B2B • Preguntas frecuentes (FAQ) para compradores B2B   1. Cierres 1.1 Cremalleras Las cremalleras son el componente de hardware con la mayor tasa de fallos en los bolsos. Los problemas comunes incluyen enganches en la tela, tiradores de cremallera sueltos y dientes de cremallera rotos. En la mayoría de los casos, estos problemas no se deben simplemente a si se utiliza una cremallera de marca. En cambio, resultan de seleccionar la cremallera incorrecta. tamaño de la cremallera, material o estructura del cursor. 1.1.1 Tamaños de cremallera: n.° 3, n.° 5 y n.° 8 El tamaño de una cremallera se refiere al ancho de la cadena cuando los dientes están completamente cerrados, medido en milímetros. Tamaño Ancho de la cadena Aplicaciones típicas Capacidad de carga (Referencia) #3 3 mm Bolsillos interiores, bolsillos ocultos, bolsos de mano delgados 3–5 kg #5 5 mm Aberturas principales de bolsos de mano, bolsos de hombro y bolsos tote. 8–12 kg #8 8 mm Bolsas de viaje, bolsas de herramientas, mochilas resistentes 15–25 kg   Para pedidos OEM, si los clientes no especifican claramente el tamaño de la cremallera, generalmente ofrecemos recomendaciones proactivas basadas en el estilo del bolso y los requisitos de carga. Para bolsos cruzados de tela fina, la abertura principal suele usar una cremallera n.° 3, y muchos productos también la usan comúnmente para los bolsillos interiores. Los maletines estructurados o los bolsos tote de gran capacidad deben usar cremalleras n.° 5, mientras que los bolsos de viaje extragrandes y las mochilas de cuero genuino requieren cremalleras n.° 8 para garantizar durabilidad y un rendimiento duradero.   1.1.2 Materiales de las cremalleras: Metal vs. Nylon vs. Resina El material de la cremallera influye directamente en la apariencia, el peso, la durabilidad y la experiencia general del usuario de un bolso. La elección del material adecuado debe basarse en el estilo deseado del bolso, sus requisitos funcionales y el mercado objetivo. Material Ventajas Desventajas Aplicaciones típicas Cremalleras metálicas (latón/aleación de aluminio) Aspecto prémium, excelente resistencia al desgaste, disponible en una amplia gama de acabados galvanizados. Mayor peso, mayor costo, susceptible a la oxidación y decoloración con el tiempo. Bolsos de piel de primera calidad, bolsos de estilo vintage Cremalleras de bobina de nailon (bobina de poliéster) Ligero, de funcionamiento suave, silencioso y rentable. Puede deformarse a altas temperaturas, ofrece una apariencia más informal. Bolsas deportivas, bolsas informales, bolsillos interiores Cremalleras de resina (dientes de plástico POM) Resistente al agua, personalizable en color, resistente a la corrosión. Resistencia moderada, puede volverse quebradizo en ambientes de baja temperatura. Bolsas para exteriores, bolsas para niños, bolsas impermeables   1.1.3 Deslizadores de cremallera: Cierre automático vs. Cierre semiautomático vs. Cierre con pasador El mecanismo de bloqueo del cursor de una cremallera determina la seguridad con la que permanece cerrada, así como la experiencia general del usuario. La elección del tipo de cursor adecuado depende del uso previsto de la bolsa, los requisitos de seguridad y las consideraciones de costo. Deslizador con bloqueo automático:El deslizador se bloquea automáticamente en cuanto se suelta la lengüeta, evitando que la cremallera se abra involuntariamente. Ofrece el máximo nivel de seguridad y es la opción preferida para mochilas, bolsas de viaje y otras bolsas donde el rendimiento antirrobo es importante.   Deslizador de bloqueo semiautomáticoEl mecanismo de bloqueo se libera presionando o levantando manualmente la lengüeta, lo que permite un funcionamiento más suave y controlado. Este tipo de cierre ofrece un buen equilibrio entre comodidad y seguridad, por lo que resulta ideal para bolsos de uso diario, bolsos para ir al trabajo y maletines de negocios.   Deslizador con bloqueo de pasador (sin bloqueo)Este cursor no tiene mecanismo de bloqueo interno. La cremallera permanece cerrada principalmente por el peso de la lengüeta y la fricción entre el cursor y la cadena. Es la opción más económica y se usa comúnmente para cremalleras decorativas, bolsillos interiores y aplicaciones donde no se requiere alta seguridad.   1.2 Cierres Si las cremalleras son responsables de eficiencia de aperturaLos candados y cierres son responsables de seguridad y la sensación de interacciónEl diseño mecánico de cada tipo de cierre influye directamente en la experiencia del usuario cada vez que abre o cierra la bolsa. 1.2.1 Cierre magnético Cómo funcionaUtiliza la atracción magnética para mantener la bolsa cerrada. Permite una apertura y cierre silenciosos, rápidos y sin esfuerzo, lo que la convierte en una de las opciones de cierre más comunes y fáciles de usar. Aplicaciones típicas: Bolsos de mano, bolsos tote, carteras y otros bolsos de uso diario.   1.2.2 Bloqueo de giro Cómo funcionaSe abre y se cierra girando la pieza de bloqueo 90° o 180°. Su robusta construcción ofrece una seguridad fiable a la vez que transmite una estética clásica, elegante y vintage. Aplicaciones típicas: Bolsos clásicos con solapa, maletines y bolsos de inspiración vintage.   1.2.3 Bloqueo por presión Cómo funcionaEl candado se asegura insertando y presionando el mecanismo de bloqueo hasta que encaje en su lugar. Proporciona una estructura sólida y emite un "clic" distintivo al activarse, ofreciendo a los usuarios una clara respuesta táctil. Aplicaciones típicas: Bolsos bandolera, mochilas y bolsos estructurados.   1.2.4 Cierre de sillín (Cerradura Kelly) Cómo funcionaCuenta con un cuerpo de cerradura cilíndrico y una barra metálica horizontal. La barra gira 90° dentro de una ranura de bloqueo para asegurar el cierre, y la cerradura puede combinarse con una llave para mayor seguridad. Aplicaciones típicasSe encuentra con mayor frecuencia en bolsos de lujo icónicos como el Hermès Kelly y el Birkin. Su diseño limpio y estructurado no solo proporciona un cierre seguro y confiable, sino que también realza la estética refinada de inspiración vintage del bolso. Por ello, el cierre Kelly es uno de los tipos de cierre preferidos para bolsos de piel auténtica de alta gama.   1.2.5 Cierre de palanca Cómo funcionaConsta de una barra horizontal (generalmente de metal o madera) y una presilla o correa de cuero. La barra se inserta a través de la presilla y luego se gira horizontalmente para asegurar el cierre. Suele requerir el uso de ambas manos y crea un aspecto robusto de inspiración vintage. Aplicaciones típicasBolsos de estilo vintage, bolsos tipo cubo y bolsos con diseños parcialmente abiertos en la parte superior.   1.2.6 Cierre de anillo (Cierre de anillo O / Anillo C) Cómo funcionaPresenta un diseño circular o de anillo abierto que distribuye la fuerza de manera uniforme en múltiples direcciones, lo que proporciona una mayor flexibilidad para sujetar ganchos, bufandas, dijes y accesorios decorativos. Aplicaciones típicasBolsos de moda, bolsos tipo cubo de diseño y bolsos con diseños decorativos.   1.2.7 Hebilla de pasador Cómo funcionaSimilar a una hebilla de cinturón tradicional, consta de un marco rectangular con un pasador móvil que atraviesa orificios de ajuste en la correa para asegurar la longitud deseada. Aplicaciones típicas: Correas de hombro ajustables, bolsos tote minimalistas, bolsos de mano informales y bolsos diseñados con longitud de transporte ajustable o con una apariencia limpia y estructurada.   1.2.8 Cierre a presión (Botón a presión) Cómo funcionaConsta de cuatro componentes independientes que se acoplan mediante tensión de resorte. Produce un chasquido nítido al abrirse o cerrarse. Al basarse exclusivamente en un mecanismo de bloqueo mecánico en lugar de imanes, ofrece una excelente durabilidad y fiabilidad. Aplicaciones típicas: Carteras, monederos, bolsas de la compra, bolsillos interiores de pequeños organizadores y como cierre auxiliar para bolsos con solapa.   1.2.9 Marco con cierre de beso Cómo funcionaUtiliza dos piezas metálicas de bloqueo ligeramente desplazadas que se encajan al cerrarse. El mecanismo es sencillo, fiable y conocido por su elegante aspecto clásico. Aplicaciones típicasBolsos con cierre de beso, monederos, bolsos de noche y bolsos de estilo vintage.     2. Conexión del hardware Aunque el hardware de conexión no participa directamente en las funciones de apertura y cierre de un bolso, sirve como el núcleo estructural de toda la construcción de la bolsaLa calidad de estos componentes determina directamente si el bolso mantiene su integridad estructural o si, con el tiempo, se afloja y se vuelve inestable. 2.1 Anilla en D Una anilla en forma de D tiene forma de la letra "D". Su borde recto está cosido o fijado al cuerpo del bolso, lo que le permite soportar fuerza en una sola dirección y evitar movimientos innecesarios. Se puede encontrar en ambos lados de casi todos los bolsos con correa para el hombro y se considera Una de las soluciones más estables para la sujeción de la correa del hombro.     2.2 Junta tórica (Anillo redondo) Anillo redondo u ovalado que se mueve libremente dentro de una correa de cincha o presilla de cuero. Distribuye la fuerza de manera uniforme en múltiples direcciones y se usa comúnmente para ajustar y mover las correas de los hombros.   2.3 Gancho y cierre de langosta Estos son los dos componentes de liberación rápida más comunes que se utilizan en el punto de conexión entre la correa para el hombro y el cuerpo del bolso. Cierre de gancho: La parte frontal cuenta con un pequeño gancho con resorte. Tiene una forma estilizada y está diseñado para sujetarse a anillas en D o en O. Su aspecto general le confiere una estética de inspiración vintage. Cierre de langosta: Su nombre, que evoca la forma de una pinza de langosta, se debe a que cuenta con una abertura más grande con resorte que facilita su colocación y extracción. Gracias a su gran capacidad de carga, se ha convertido en la opción preferida para la mayoría de las correas de hombro desmontables actuales.     2.4 Cierre de escalera y hebilla cuadrada Candado de escalera: Llamada así por su parecido con el carácter chino “日” (una forma rectangular con una barra horizontal central), se utiliza para ajustar la longitud de las correas de los hombros o de las mochilas. Para usarla, la cinta se inserta por un lado, se enrolla alrededor de la barra central y luego se tira por el otro lado. La correa queda ajustada por fricción. Hebilla cuadrada: Componente rectangular con forma de marco, comúnmente utilizado como conector decorativo o para correas de bolsos tipo cinturón.   2.5 Perno de seta Un tipo de remache metálico con cabeza en relieve en forma de hongo. Generalmente se remacha al cuerpo o la solapa del bolso y sirve como componente macho de un cierre de broche con cabeza de hongo. También puede usarse de forma independiente como remache decorativo.   2.6 Ojal (Arandela) Anillo metálico hueco que se utiliza para reforzar agujeros en cuero u otros materiales, evitando desgarros o daños causados ​​por la fuerza de tracción. Se usa comúnmente en lugares como los agujeros de ajuste de las correas de hombro y las aberturas para cordones en bolsos tipo cubo.   3. Herrajes para asas y correas Estos componentes determinan directamente cómo se lleva y se usa un bolso, lo que los convierte en uno de los elementos más importantes que afectan la experiencia general del usuario.   3.1 Asas (Asas superiores) Los componentes de hardware utilizados para las asas de los bolsos suelen incluir bases para asas (sujetadores/soportes para asas), que son bases metálicas fijadas al cuerpo del bolso y que se utilizan para conectar y asegurar el asa. Los métodos de conexión más comunes incluyen: Fascinante: El asa se fija directamente al cuerpo de la bolsa mediante remaches. Este método proporciona la máxima resistencia y durabilidad. Fijación del anillo: El asa está conectada mediante anillas o presillas metálicas unidas al cuerpo de la bolsa, lo que permite una mayor flexibilidad y libertad de movimiento.   3.2 Cadenas Las cadenas de metal se pueden usar como correas para el hombro o elementos decorativos. Suelen estar hechas de latón o acero y se les aplican diversos tratamientos de galvanoplastia para lograr diferentes colores y efectos superficiales. Las estructuras de cadena comunes incluyen: Cadena plana: Fabricada con placas metálicas planas entrelazadas entre sí, lo que crea una apariencia elegante y estructurada. Cadena de cuerda: Fabricada con eslabones redondos tridimensionales entrelazados o tejidos con cuero. Tiene un tacto más suave y flexible, similar al de una cuerda.   4. Componentes de protección Estos componentes pueden parecer sutiles, pero desempeñan un papel fundamental en la confección de los bolsos. Cumplen discretamente las importantes funciones de absorción de impactos, protección contra el desgaste y soporte estructural.   4.1 Patas de la bolsa Tachuelas de metal o plástico instaladas en la parte inferior de un bolso. Las formas más comunes incluyen patas redondas, cónicas, cuadradas y piramidales. Su función principal es elevar la base del bolso, evitando que la superficie de cuero entre en contacto directo con mesas o suelos. Constituyen la primera línea de defensa para prolongar la vida útil de la base del bolso. En los bolsos de alta gama, las patas suelen estar fabricadas con una base de latón combinada con varias capas de galvanoplastia, lo que proporciona una sensación de solidez, mayor durabilidad y mejor resistencia al desgaste.   4.2 Protectores de esquinas (Esquinas de la bolsa) Componentes metálicos unidos a las cuatro esquinas inferiores de un bolso, generalmente diseñados en formas en L o curvas. Son habituales en maletines estructurados o bolsos de estilo baúl vintage. Los protectores de esquinas no solo protegen las zonas más vulnerables a impactos y abrasión, sino que también constituyen un elemento decorativo que realza el estilo general del diseño.     4.3 Remaches Sujetadores metálicos utilizados para reforzar áreas sometidas a tensión, como por ejemplo: enganches para el asa y extremos de la correa para el hombroTambién pueden utilizarse con fines puramente decorativos. Los remaches auténticos se fijan permanentemente mediante martillado o prensado a máquinadonde el metal se deforma para crear una conexión segura. En comparación con los métodos de fijación basados ​​en tornillos, los remaches proporcionan un rendimiento más robusto, fiable y duradero.     5. Logotipos metálicos Los logotipos metálicos son uno de los elementos de marca más importantes en un bolso. Si bien no contribuyen a la funcionalidad del bolso, desempeñan un papel crucial en el reconocimiento y la identidad de la marca. En los proyectos OEM, la selección de logotipos metálicos a menudo se simplifica como simplemente "hacer una placa con el logotipo". En realidad, cada detalle, desde la selección del material hasta el método de fijación, afecta directamente la apariencia final, la textura y la calidad percibida del producto terminado.   5.1 Materiales: Aleación de zinc frente a acero inoxidable frente a latón Material Densidad Precisión en la fundición Acabado de superficies Aplicaciones típicas Aleación de zinc (Zamak) Medio Extremadamente alto; adecuado para patrones complejos y diseños detallados. Galvanoplastia, pintura, recubrimiento epoxi La mayoría de los bolsos de gama media a alta Acero inoxidable Alto Normal; apto para corte láser Cepillado, recubrimiento PVD, pulido espejo Estilos minimalistas, estilos industriales, bolsos para exteriores Latón Alto Alto; apto para fundición a presión Acabado antiguo, recubrimiento resistente a la oxidación Bolsos vintage, artículos de cuero hechos a mano, posicionamiento de lujo   5.2 Procesos de fabricación: Fundición a presión, grabado, estampado, pintura y soporte de poliuretano. Fundición a presión La fundición a presión permite reproducir con precisión diseños complejos y detallados. Las placas metálicas tridimensionales con logotipos, creadas mediante este proceso, presentan bordes definidos, líneas finas y superficies con ricas texturas. Esta elaboración de precisión realza el atractivo visual del logotipo y le confiere una apariencia más prémium y profesional. Grabado Las etiquetas metálicas grabadas son otra opción popular para la identificación de marcas de bolsos. El grabado crea un elemento de marca sutil pero elegante, que realza el valor estético general del producto. El texto o los diseños grabados quedan profundamente marcados en la superficie metálica, lo que los hace altamente resistentes a la decoloración, los arañazos y el desgaste. Esta durabilidad garantiza que la información de la marca permanezca siempre visible y resista el uso diario. Realce Las etiquetas metálicas repujadas son una excelente opción para la personalización de bolsos y carteras. Ofrecen una forma única y elegante de mostrar logotipos o nombres de marca. El diseño o logotipo sobresale de la superficie de la etiqueta, lo que le aporta profundidad y un efecto tridimensional a la marca. La textura de las etiquetas en relieve también crea una experiencia sensorial única para los clientes.   Cuadro Las etiquetas metálicas personalizadas con acabados pintados pueden añadir color y una mayor personalización a la imagen de marca de bolsos y carteras. La pintura añade contraste de color e impacto visual, haciendo que los logotipos o diseños destaquen más sobre la superficie metálica.   Soporte de PU / Anillo de PU Se añade una capa de poliuretano suave y flexible debajo o alrededor de la placa metálica con el logotipo. La combinación de metal duradero y un soporte de poliuretano suave proporciona resistencia y elegancia. Ayuda a proteger el material del bolso a la vez que añade un elemento de marca prémium y duradero al producto.     5.3 Métodos de fijación: Costura, Puntas plegadas + placa trasera, Remaches + arandelas, Costura de anillo de PU, Remaches, Cadenas colgantes, Cadenas con clip, Pasadores magnéticos, Cierres de mariposa De coser Se reserva una ranura a lo largo del borde de la placa del logotipo para facilitar la costura. A continuación, el logotipo metálico se cose directamente al cuerpo del bolso, a la solapa o a la correa para el hombro. Este método proporciona una fijación segura y difícil de desmontar, compatible con la mayoría de los materiales planos. Es uno de los métodos de fijación más utilizados en pedidos OEM. Puntas plegadas + placa trasera En la parte posterior de la placa del logotipo se crean unas pestañas fijas. Tras pasarlas por orificios previamente perforados en el material, las pestañas se pliegan y se presionan firmemente. A continuación, se añade una placa de refuerzo en la parte interior para evitar que se aflojen. Este método es adecuado para cuero genuino más grueso o materiales estructurados y proporciona una fijación muy segura con un movimiento mínimo.   Remaches La placa con el logotipo se fija directamente al bolso mediante uno o varios remaches. Este método es sencillo y eficiente de instalar, con un coste relativamente bajo. Es adecuado para bolsos con un diseño minimalista.   Costura de anillos de PU Antes de coser la pieza completa al bolso, se coloca un anillo de cuero sintético alrededor del borde exterior del logotipo metálico. Esto suaviza la apariencia rígida del logotipo metálico, permitiendo que se integre mejor con el material del bolso. Crea una estética más delicada y resulta ideal para bolsos de lujo informales y asequibles.   Cadena colgante La placa con el logotipo está sujeta al lateral del bolso o a la zona del asa mediante una pequeña cadena metálica. Se trata principalmente de un método de fijación decorativo que crea una apariencia dinámica y flexible. Se utiliza habitualmente en bolsos de diseño exclusivos.   Anillo de suspensión La placa con el logotipo incorpora una anilla metálica cerrada que permite sujetarla directamente a una presilla del bolso. Este método ofrece una instalación flexible y permite retirar o reemplazar el logotipo fácilmente. Es ideal para muestras que requieren elementos de marca intercambiables o bolsos que priorizan la flexibilidad de estilo.   Cadena con clip La placa con el logotipo está conectada al bolso mediante una pequeña cadena metálica cosida al cuerpo del bolso. Similar al método de cadena colgante, pero con una longitud de cadena más corta, el logotipo queda más cerca de la superficie del bolso y no se balancea excesivamente. Combina atractivo decorativo con estabilidad y es ideal para bolsos pequeños de lujo.   Pin magnético En la parte posterior de la placa con el logotipo se ha instalado un imán que permite fijarla de forma segura al material del bolso. Se puede quitar y reemplazar fácilmente, lo que lo hace adecuado para bolsos que requieren logotipos intercambiables o colecciones de edición limitada.   Cierre de mariposa Un poste de fijación sobresale de la parte posterior de la placa del logotipo y se asegura con un broche en forma de mariposa. Es fácil de instalar, sencillo de reemplazar y proporciona una fijación estable. Además, es uno de los métodos de fijación más comunes para placas metálicas con logotipos.     6. La lógica de combinar los herrajes con los estilos de bolsos Los herrajes no existen de forma aislada. Deben armonizar con el material, la estructura y el posicionamiento de la marca del bolso para crear un lenguaje de diseño unificado. En función de las distintas tendencias de estilo y el posicionamiento en el mercado, recomendamos a nuestros clientes diferentes estrategias de selección de herrajes: Bolsos minimalistas Para bolsos minimalistas, prioriza los herrajes básicos con diseños limpios y discretos. Las anillas en D de acero inoxidable cepillado y las placas con el logotipo son opciones ideales. Evita los grabados demasiado decorativos y los acabados excesivamente brillantes. Las texturas metálicas mate de baja saturación realzan mejor el lenguaje de diseño simple, refinado y estructurado. Bolsos de estilo vintage Los bolsos vintage se pueden combinar con herrajes de latón con acabado antiguo, así como con elementos de inspiración retro como cierres de presión, cierres de silla de montar y cierres de beso. Estas opciones de herrajes no solo realzan la estética vintage, sino que también refuerzan el carácter clásico y atemporal del bolso. Bolsos deportivos e informales Para bolsos deportivos e informales, se prefieren las cremalleras de nailon ligero y los dientes de resina. Los herrajes galvanizados brillantes o los componentes metálicos pintados de colores combinan mejor con el estilo dinámico y relajado de los productos casuales. Los colores de los herrajes también pueden coordinarse o contrastar con el material del bolso para lograr un equilibrio entre la practicidad y una apariencia juvenil y dinámica. Bolsos de mano de piel auténtica de alta gama Los bolsos de piel de alta gama se complementan a la perfección con cremalleras de dientes metálicos, placas con el logotipo tridimensional de latón o aleación de zinc fundido a presión y herrajes de cierre sólidos y de alta calidad. El peso, la textura refinada y la cuidada elaboración de los componentes metálicos realzan la lujosa sensación de la piel auténtica, consolidando así el posicionamiento premium del producto. Bolsos de diseño exclusivos Los bolsos de diseño ofrecen mayor flexibilidad para combinar diferentes materiales, acabados y formas de herrajes. Diseños de cierre únicos, formas de herrajes poco convencionales y colores especiales de galvanoplastia pueden utilizarse como elementos clave de diseño para realzar la individualidad de la marca y lograr un mayor reconocimiento visual.   7. Recomendaciones de compra para compradores B2B En los pedidos OEM, la selección de hardware es una de las etapas más subestimadas del desarrollo del producto. Al confirmar la muestra de preproducción con la fábrica, se recomienda a los compradores B2B que revisen cuidadosamente los siguientes parámetros clave: Elemento de inspección Puntos de control Tamaño de la cremallera ¿Son adecuadas las especificaciones de las cremalleras del compartimento principal y de los bolsillos interiores? Material de la cremallera ¿Qué materiales se utilizan para los dientes de la cremallera, el cursor y la lengüeta? Fuerza magnética/torque del cierre ¿La fuerza de cierre magnético es ≥ 2 kg? ¿El bloqueo giratorio funciona sin problemas con el par adecuado? Resistencia del hardware de conexión / hardware de protección   • Rendimiento de la prueba de tracción ¿Los componentes de conexión presentan deformación o desprendimiento durante las pruebas de tracción? ¿La superficie galvanizada muestra descamación, levantamiento o rebabas? • Grosor de las patas de la bolsa ¿Son las patas inferiores lo suficientemente gruesas y resistentes? ¿Pueden soportar y proteger eficazmente la estructura de la bolsa? Adjunto de logotipo ¿La parte posterior de la placa del logotipo tiene puntas de fijación o refuerzos de tornillos para mayor estabilidad? Prueba de niebla salina para galvanoplastia ¿Ha superado el hardware la prueba de niebla salina neutra de 24 horas? Cumplimiento de la normativa sobre metales pesados ¿El hardware cumple con ALCANZAR y Proposición 65 de California (CA Prop 65) ¿Requisitos?   Preguntas frecuentes: Preguntas frecuentes de compradores B2B P1: ¿Cómo se deben mantener los herrajes de los bolsos durante su uso diario? R: Simplemente recuerde tres principios clave: limpieza regular, aislamiento y protección contra el agua y los productos químicos. Limpieza regular: Después de cada uso, limpie la superficie del dispositivo con un paño suave y seco (como un paño de microfibra para gafas). Preste especial atención a las huellas dactilares y las marcas de sudor, ya que eliminar estos residuos de inmediato es una de las formas más efectivas de retrasar la oxidación. Aislamiento: Al guardar bolsos sin usar, envuelva los herrajes con papel de seda sin ácido o con la película protectora original y, a continuación, coloque el bolso dentro de una bolsa protectora. Esto ayuda a prevenir la fricción directa entre los componentes metálicos o entre los herrajes y la piel. Protección del agua y de los productos químicos: Evite el contacto con agua, perfumes, productos para el cuidado de la piel y otros químicos. Si el bolso se moja con la lluvia, absorba la humedad inmediatamente y déjelo secar al aire libre. No utilice un secador de pelo con aire caliente para secar los herrajes ni el cuero. Importante: No utilice pasta de dientes, alcohol, vinagre blanco ni sustancias similares para limpiar las piezas metálicas, ya que podrían dañar la superficie galvanizada. Si una cremallera se atasca, utilice una vela o jabón para lubricar los dientes en lugar de forzarla.   P2: ¿Las cremalleras YKK son siempre mejores que las marcas de cremalleras convencionales? A: YKK goza de una reputación líder en el sector por su consistencia, funcionamiento impecable y control de calidad. Sin embargo, su precio también es relativamente más elevado. En el caso de los bolsos de gama media, marcas como SBS y SAB, cuando se combinan con el tamaño, el material y la estructura de cremallera adecuados, pueden satisfacer plenamente las necesidades de uso diario. Lo fundamental es: no te centres únicamente en la marca. El modelo y el material de la cremallera deben ser adecuados para el uso real del bolso y el entorno en el que se utilizará.   P3: ¿Se puede evitar el coste del molde para una placa con logotipo metálico personalizado? A: Sí. Si la cantidad del primer pedido es inferior a 1.000 unidades, recomendamos utilizar procesos como el grabado láser o la serigrafía, que no requieren el desarrollo de moldes. Una vez que el volumen de pedidos se estabilice, se puede considerar la inversión en herramientas para la fabricación de logotipos tridimensionales de metal fundido a presión, con el fin de lograr un acabado de mayor calidad.   P4: ¿Los cierres magnéticos afectarán a los teléfonos móviles o a las tarjetas de crédito? A: Los cierres magnéticos de neodimio estándar generalmente no tienen la fuerza magnética suficiente para dañar los teléfonos inteligentes o las tarjetas con chip. Sin embargo, los imanes más potentes (con una fuerza de atracción superior a 5 kg) podrían afectar a las tarjetas de banda magnética más antiguas. Si sus clientes objetivo son sensibles a este tema, puede incluir una nota como "el cierre magnético es seguro para el uso diario" en la información del producto, o considerar reemplazar el cierre magnético por un diseño de cierre giratorio.   P5: ¿Cuál es la cantidad mínima de pedido (MOQ) típica para los herrajes de bolsos? A: Para los componentes de hardware estándar (como cremalleras y broches magnéticos comunes), la cantidad mínima de pedido (MOQ) suele ser la misma que la del pedido de producción del bolso, lo que significa que no se requiere una cantidad mínima de pedido de hardware por separado. Sin embargo, los herrajes personalizados (como tiradores de cremallera a medida o cerraduras con formas únicas) suelen requerir una cantidad mínima de pedido de entre 1.000 y 3.000 unidades, dependiendo de la complejidad del molde y las políticas del proveedor.   Conclusión El hardware es a la vez el El “esqueleto” de un bolso y el detalle final que realza su atractivo general.Desde el mecanismo de cierre de una cremallera hasta la experiencia de apertura y cierre de un broche, cada decisión en la selección de herrajes afecta directamente la experiencia del usuario y la percepción que tiene el cliente sobre la calidad de la marca. Para proyectos de bolsos OEM, no es necesario buscar a ciegas marcas de herrajes premium con precios elevados. Al seleccionar el adecuado modelos, materiales y procesos de fabricación En función del posicionamiento y los escenarios de uso del bolso, las marcas pueden lograr productos estables, duraderos y con un estilo coherente, manteniendo al mismo tiempo la rentabilidad. Durante el proceso de selección, revisar cuidadosamente las especificaciones y confirmar las muestras de preproducción puede ayudar a evitar la mayoría de los problemas comunes de calidad del hardware. Esto garantiza que los productos finales entregados se ajusten al posicionamiento de su marca y cumplan con las expectativas del mercado.   Autor        
  • El futuro del cumplimiento normativo de los envases de bolsas según el Reglamento Europeo de Protección de Datos sobre el Embalaje de Bolsas
    El futuro del cumplimiento normativo de los envases de bolsas según el Reglamento Europeo de Protección de Datos sobre el Embalaje de Bolsas Jul 07, 2026
    El 12 de agosto de 2026 entrará en vigor oficialmente el Reglamento de la UE sobre envases y residuos de envases (PPWR, UE 2025/40). Esto va mucho más allá de una simple actualización normativa: representa un cambio fundamental de una Directiva a un Reglamento, lo que significa que todos los envases comercializados en la UE, incluidas las bolsas, las bolsas antipolvo y las bolsas de transporte, estarán sujetos a requisitos de cumplimiento obligatorios, directamente aplicables y armonizados en todos los Estados miembros.Para los fabricantes de bolsas y los propietarios de marcas que operan en el mercado europeo, comprender el calendario de implementación del PPWR y sus requisitos técnicos ya no es opcional, sino que se ha convertido en un requisito previo esencial para el acceso al mercado.Tabla de contenido¿Qué es el PPWR?Los cinco requisitos básicos del PPWRCronograma de cumplimiento de PPWR que toda marca y fabricante debe comprender¿Cómo podemos ayudar a las marcas a cumplir con los requisitos de cumplimiento de PPWR?Preguntas frecuentes (FAQ) I. ¿Qué es el PPWR?Para comprender el impacto del PPWR, es esencial comprender primero su transformación fundamental.Anteriormente, el envasado en la Unión Europea se regía por la Directiva 94/62/CE. En virtud de esta Directiva, la UE establece el marco general, mientras que cada Estado miembro lo transpone a su legislación nacional. Como resultado, la aplicación de las normativas de envasado ha variado entre países como Alemania, Francia e Italia, lo que obliga a las empresas a adoptar estrategias de cumplimiento específicas para cada país.El PPWR, por el contrario, es un Reglamento. Una vez que entre en vigor, se aplicará directamente en todos los Estados miembros de la UE sin necesidad de legislación nacional de transposición. Esto significa:Normas de aplicación armonizadas: Ya no habrá oportunidades para aprovechar las diferencias en la aplicación de la ley entre países, como por ejemplo normas más estrictas en Alemania y requisitos más laxos en Italia.Umbrales de cumplimiento más elevados: Los requisitos relativos a la reciclabilidad, las restricciones sobre sustancias peligrosas y el etiquetado de los envases pasarán a ser obligatorios en lugar de recomendados.Responsabilidad ampliada a lo largo de la cadena de suministro: Tanto si es propietario de una marca, importador, distribuidor o vendedor de comercio electrónico, cualquier persona que comercialice productos envasados ​​en el mercado de la UE debe cumplir las obligaciones legales correspondientes.Esto significa que, independientemente de dónde se fabriquen sus bolsas terminadas, si finalmente se venden en la UE, su embalaje debe cumplir con los requisitos obligatorios del PPWR. ¿Por qué se incluye a la industria de las bolsas?La normativa PPWR tiene un alcance extremadamente amplio. Se aplica a todos los envases, independientemente del material, el uso previsto o si se utilizan en aplicaciones B2B o B2C.Para los fabricantes de bolsas, las siguientes tres categorías de envases están cubiertas directamente por el Reglamento:Tipo de embalajeConsideraciones clave en materia de cumplimiento normativoBolsas antipolvo para productos terminados / Bolsas no tejidasClasificado como embalaje de ventasy deben cumplir con los requisitos de reciclabilidad, etiquetado y registro en el sistema de Responsabilidad Extendida del Productor (REP).Cajas de cartón para envíos / Bolsas de mensajeríaDebe cumplir con los requisitos de minimización de embalaje (incluidos los límites de espacio vacío) y los requisitos de reciclabilidad.Bolsas con forro interior / etiquetas colgantesLas construcciones multimateriales pueden enfrentarse a una menor calificación de reciclabilidad, lo que aumenta los riesgos de incumplimiento normativo. II. Los cinco requisitos básicos del PPWR1. Reciclabilidad: Requisitos graduales a partir de 2030La PPWR exige que todos los envases sean reciclables. Para el 1 de enero de 2028, la Comisión Europea establecerá los criterios de Diseño para el Reciclaje (DfR), introduciendo un sistema de clasificación de reciclabilidad de cuatro niveles (Grados A, B, C y D).A partir de 2030, todos los envases comercializados en la UE deberán alcanzar al menos la categoría C (70 % reciclable). Para 2035, solo se permitirá la comercialización de envases de categoría A y B.Impactos directos en el embalaje de bolsasLas bolsas de plástico deberían estar hechas de un solo material (como 100 % PE o 100 % PP) en lugar de materiales compuestos multicapa que son difíciles de reciclar.Las cajas de cartón deben estar hechas de cartón corrugado estándar, sin recubrimientos de cera, ventanas de plástico ni tintas metálicas que puedan contaminar el proceso de reciclaje.El plástico de burbujas y los rellenos de espuma deben eliminarse gradualmente en favor de alternativas reciclables como la pulpa moldeada o los insertos de cartón ondulado.2. Contenido reciclado: Requisitos obligatorios para los envases de plástico.La PPWR introduce requisitos mínimos obligatorios de contenido reciclado posconsumo (PCR) para los envases de plástico, con objetivos progresivamente más elevados con el tiempo:CronologíaEnvases de PET sensibles al contactoOtros envases de plástico203030%10%204050%30%3. Restricciones sobre sustancias peligrosas: Límites de PFAS y metales pesadosA partir del 12 de agosto de 2026, entrarán en vigor de inmediato las siguientes restricciones:Contenido total de metales pesados: La concentración combinada de plomo (Pb), cadmio (Cd), mercurio (Hg) y cromo hexavalente (Cr⁶⁺) no debe exceder los 100 mg/kg en ningún componente del envase.Restricciones sobre PFAS: Las sustancias perfluoroalquiladas y polifluoroalquiladas (PFAS) en los envases en contacto con alimentos estarán sujetas a límites estrictos:oPFAS individuales: < 25 ppboPFAS extraíbles (degradables) totales: < 250 ppboPFAS totales (incluidos los PFAS poliméricos): < 50 ppmPara la industria de fabricación de bolsas, los recubrimientos impermeables, las cremalleras metálicas, las tintas de impresión y las etiquetas colgantes de PVC se consideran fuentes de alto riesgo de metales pesados ​​y PFAS. Estos materiales deben priorizarse durante las auditorías de proveedores previas a la producción y las evaluaciones de cumplimiento de la cadena de suministro.4. Minimización del embalaje: Eliminación del exceso de embalajeLa normativa PPWR exige que el peso y el volumen del embalaje se minimicen sin dejar de cumplir su función prevista.Para 2030, el embalaje de transporte no deberá superar una proporción de espacio vacío del 50%.Para los exportadores de bolsas, esto significa:Evite utilizar cajas de envío de gran tamaño para bolsas relativamente pequeñas.Reduzca los rellenos internos y los materiales de amortiguación innecesarios.Optimice las dimensiones de las cajas y los métodos de plegado de las bolsas para mejorar la densidad del embalaje y maximizar la eficiencia del envío.5. Etiquetado armonizado: Obligatorio a partir de 2028.La UE introducirá un sistema armonizado de etiquetado de envases, que incluirá:Identificación de la composición del materialInstrucciones para la clasificación y eliminación de residuosCódigos QR para envases reutilizablesSe prevé que, a partir de agosto de 2028, todos los envases de nueva colocación deberán llevar etiquetas que cumplan con la normativa PPWR. III. El cronograma de cumplimiento que toda marca y fabricante debe comprenderEl Reglamento de la UE sobre envases y residuos de envases (PPWR) tendrá un impacto significativo en las marcas y los fabricantes. Para prepararse ante requisitos de envasado y estándares de fabricación cada vez más estrictos, es fundamental comprender el calendario de implementación gradual del Reglamento.FechaHito11 de febrero de 2025El PPWREntró oficialmente en vigor, convirtiéndose en un Reglamento de la UE jurídicamente vinculante.12 de agosto de 2026Fecha de aplicación general en la que la mayoría de las disposiciones del Reglamento PPWR pasarán a ser obligatorias en todos los Estados miembros de la UE.31 de diciembre de 2026La Comisión Europea ultimará el marco legislativo para el cálculo del contenido reciclado, proporcionando a las empresas normas prácticas para el período de transición de 2027 a 2030.1 de enero de 2030• Todos los envases comercializados en el mercado de la UE deben ser reciclables.• Se prohibirán por completo ciertos tipos de envases de plástico de un solo uso.• Se implementarán íntegramente los requisitos mínimos obligatorios de contenido reciclado para los envases de plástico.2035–2040• Entrarán en vigor nuevos objetivos de reducción de residuos de envases.• Se incrementarán los objetivos de reutilización.• Los requisitos para el contenido reciclado serán cada vez más estrictos. IV. ¿Cómo podemos ayudar a las marcas a cumplir con los requisitos de cumplimiento de PPWR?En SYNBERRY BAG, no consideramos el PPWR simplemente como un costo adicional de cumplimiento. Por el contrario, lo vemos como una oportunidad para fortalecer la competitividad del producto al integrar el cumplimiento en cada etapa del desarrollo y la fabricación. Junto con nuestros clientes, estamos implementando tres estrategias clave.Estrategia 1: Crear una cartera de materiales que cumpla con la normativa PPWR.Hemos desarrollado sistemáticamente una cartera de materiales que se ajustan a los requisitos cambiantes del PPWR, entre los que se incluyen:Tejidos rPET con certificación GRS: Fabricados con poliéster 100 % reciclado posconsumo, estos materiales ayudan a cumplir con los requisitos mínimos de contenido reciclado para los envases de plástico, al tiempo que ofrecen una estructura monomaterial que mejora la reciclabilidad.Algodón orgánico y algodón reciclado: fibras naturales y biodegradables que se pueden combinar con papel certificado por el FSC para etiquetas colgantes y etiquetas de cuidado, mejorando así la sostenibilidad general del embalaje.Lona hidrófuga libre de PFAS: Fabricada con tecnología hidrófuga duradera (DWR) libre de flúor C0 y probada para cumplir con las restricciones de PFAS.Estrategia 2: Integrar el cumplimiento normativo en la etapa de desarrollo del producto.Hemos adelantado las comprobaciones de cumplimiento de PPWR al proceso de desarrollo de muestras y aprobación previa a la producción.Esto incluye:Durante la selección de materiales, verificar que las materias primas estén libres de sustancias restringidas como PFAS y metales pesados.Evaluar la reciclabilidad de la construcción del producto para evitar diseños multimateriales atractivos pero difíciles de reciclar.Revisar el diseño y las etiquetas de los envases para garantizar que la identificación del material y las instrucciones de reciclaje cumplan con los requisitos de la UE.Estrategia 3: Hacer que el cumplimiento sea verificable mediante la documentación.Ofrecemos asistencia integral en materia de documentación, desde la trazabilidad de los materiales hasta la documentación final de cumplimiento, ayudando a las marcas a demostrar su conformidad con confianza.Nuestro apoyo incluye:Cumplimiento de los materiales: Se recomienda el uso de materiales compatibles con PPWR, como materiales reciclados con certificación GRS, tejidos repelentes al agua libres de PFAS, materiales reciclables y papel con certificación FSC.Servicios de apoyo para pruebas: Coordinación de pruebas de laboratorio externas para metales pesados, PFAS y cumplimiento de normativas químicas, incluidas REACH, CPSIA y la Proposición 65 de California.Paquete de documentación de cumplimiento: Suministramos cada pedido con una Declaración de composición de materiales, Certificados de cumplimiento del proveedor y Declaraciones de reciclabilidad del embalaje para respaldar su Declaración de conformidad (DoC) de la UE.Estos paquetes de documentación no solo ayudan a cumplir con los requisitos reglamentarios, sino que también sirven como prueba valiosa de la transparencia de la cadena de suministro, lo que permite a las marcas demostrar sus credenciales de cumplimiento y sostenibilidad a socios posteriores, como importadores y minoristas de la UE. Preguntas frecuentes: Preguntas comunes sobre PPWR para la industria de bolsasP1: ¿La normativa PPWR se aplica únicamente a los envases de alimentos? ¿Las bolsas de moda también deben cumplirla?R: No. El Reglamento sobre el embalaje de productos de consumo (PPWR, por sus siglas en inglés) se aplica a todos los embalajes comercializados en la UE, independientemente de si se utilizan para el comercio entre empresas (B2B) o entre consumidores (B2C), o para productos alimenticios o no alimenticios. En el caso de los bolsos de moda, los embalajes como las bolsas protectoras, las cajas de envío y las bolsas interiores entran dentro del ámbito de aplicación del Reglamento.P2: Nuestras bolsas actualmente utilizan un revestimiento hidrófugo C6. ¿Esto implicará automáticamente que no cumplan con la normativa?A: Los recubrimientos hidrófugos C6 pertenecen a la familia de las PFAS (sustancias perfluoroalquiladas y polifluoroalquiladas de cadena corta). Si bien las restricciones específicas sobre las PFAS contempladas en el Reglamento sobre la Protección del Consumidor de Petróleo y Gas (PPWR) aún se están perfeccionando, la orientación regulatoria general de la UE apunta a una restricción progresiva de las PFAS.Se recomienda comenzar la transición a tecnologías hidrófugas sin flúor C0 —como acabados hidrófugos a base de parafina, silicona o nanoinspirados— a partir de 2025. Las marcas también deben solicitar a los proveedores de tejidos informes de pruebas de detección de PFAS, cuyos límites suelen ser inferiores a 25 ppb.P3: ¿Es necesario que la Declaración de Conformidad (DoC) sea emitida por una organización externa?R: No. El PPWR adopta un enfoque de autodeclaración. El fabricante o importador es responsable de firmar la Declaración de Conformidad (DoC) basándose en la documentación técnica de respaldo.Sin embargo, el expediente técnico generalmente debe incluir informes de pruebas, como análisis de metales pesados, emitidos por laboratorios calificados y acreditados.P4: Como marca no perteneciente a la UE, ¿necesitamos registrarnos en el sistema EPR (Responsabilidad Ampliada del Productor) en la UE?R: Sí. Si usted comercializa productos envasados ​​en el mercado de la UE a través de un importador, distribuidor o plataforma de comercio electrónico (como Amazon), se le considera un "productor" según el Reglamento PPWR.Debe registrarse en el sistema de Responsabilidad Extendida del Productor (REP) en cada país de la UE donde se vendan sus productos. Si su empresa no tiene una entidad jurídica establecida en la UE, generalmente deberá designar un Representante Autorizado para cumplir con sus obligaciones.P5: ¿Cómo se calcula el límite del 50% de espacio vacío según el PPWR?A: La proporción de espacio vacío se calcula de la siguiente manera:Relación de espacio vacío = (Volumen del embalaje interno − Volumen real del producto) ÷ Volumen del embalaje interno × 100%Según la PPWR, la proporción de espacio vacío para embalajes agrupados, embalajes de transporte y embalajes de comercio electrónico no debe superar el 50 %.Para productos flexibles como las bolsas, este requisito generalmente se puede cumplir mediante:Comprimir el embalaje cuando sea necesario.Optimización de los métodos de plegadoSeleccionar cajas de envío que se ajusten mejor a las dimensiones del producto.Los embalajes de transporte utilizados exclusivamente para la protección de palés (como el film estirable para palés) no están sujetos a este requisito.P6: Si nuestro embalaje se fabricó antes del 12 de agosto de 2026, ¿está exento de la PPWR?R: No. El Reglamento PPWR se aplica a los envases comercializados en el mercado de la UE a partir del 12 de agosto de 2026, independientemente de la fecha de fabricación del propio envase.Si el inventario de envases existente ingresa al mercado de la UE por primera vez después del 12 de agosto de 2026, deberá cumplir con el Reglamento. En lugar de depender de inventario prefabricado, se recomienda encarecidamente a las empresas que completen la transición para el cumplimiento normativo de toda su cartera de envases con suficiente antelación. ConclusiónLa plena aplicación del PPWR supone un cambio fundamental en el mercado de la UE: se pasa de competir principalmente por precio a competir por cumplimiento.Para los compradores y marcas de bolsas B2B, esto representa no solo un desafío regulatorio, sino también una oportunidad para fortalecer la confianza del cliente y mejorar la competitividad a largo plazo.Las marcas que completen los preparativos para cumplir con la normativa PPWR antes de agosto de 2026 demostrarán una mayor madurez en su cadena de suministro, una mayor responsabilidad medioambiental y un compromiso más profundo con las alianzas a largo plazo a ojos de los compradores de la UE.En SYNBERRY BAG, este es precisamente el objetivo que nos esforzamos por alcanzar junto con cada cliente: ayudar a las marcas a convertir el cumplimiento normativo en una ventaja competitiva duradera.   Autor       
  • Un proceso de muestreo de 6 pasos para un bolso de lona personalizado.
    Un proceso de muestreo de 6 pasos para un bolso de lona personalizado. Jul 02, 2026
     Tras años trabajando en la fabricación de bolsas para fabricantes de equipos originales (OEM), hemos recibido todo tipo de consultas. Algunos clientes nos envían una muestra de bolsa ya existente, otros proporcionan un documento de especificaciones técnicas detallado de decenas de páginas, mientras que muchos simplemente envían un boceto a mano o una representación del producto.Sinceramente, los dos últimos aspectos son los más complejos. Cada línea y cada bloque de color en un dibujo suelen representar expectativas que el cliente no ha expresado explícitamente. Y son precisamente esos detalles no escritos los que determinan si el bolso final cumplirá realmente con la visión del cliente.Los bocetos y representaciones a mano generalmente solo ilustran la apariencia general y la combinación de colores. Detalles cruciales como la rigidez de la tela, las especificaciones de los herrajes, los métodos de cierre y las técnicas de construcción a menudo no se especifican. Estos elementos deben aclararse, analizarse y confirmarse paso a paso mediante la comunicación. Incluso un pequeño malentendido puede resultar en un producto final que difiera significativamente de lo que el cliente imaginó originalmente.Recientemente, uno de nuestros clientes solicitó el diseño de una bolsa de lona personalizada para su marca. La única referencia que proporcionaron fue una imagen del producto. El diseño incluía el logotipo de la marca impreso en el panel frontal, asas relativamente cortas, un cuerpo de lona estructurada, patas metálicas a juego en la base y un interior muy funcional con múltiples compartimentos organizadores. ¿Cuántos pasos se necesitan para convertir este diseño en una muestra física?Hoy queremos explicarles todo el proceso, paso a paso, para que las marcas que buscan un socio de fabricación OEM comprendan claramente por cuántas etapas debe pasar una bolsa de lona aparentemente "simple" antes de convertirse en una muestra terminada.Tabla de contenido:Paso 1: Confirmar las especificaciones de la tela y el color.Paso 2: Creación del patrón de papelPaso 3: Corte de materiales y producción de la muestra estructural.Paso 4: Diseño del logotipoPaso 5: Confirmación de los componentes de hardwarePaso 6: Aprobación de la muestra final Paso 1: Confirmar las especificaciones de la tela y el color.Especificación del tejido: Lona de 14–16 ozEl onza (oz) es la unidad estándar que se utiliza para indicar el peso de la tela de lona. En general, cuanto mayor sea el valor en onzas, más densa y pesada será la tela, lo que da como resultado una bolsa terminada más gruesa y estructurada.Para este proyecto, recomendamos lona de 14 a 16 onzas. Las bolsas de tela de este peso tienen una excelente estructura, lo que les permite mantenerse erguidas sin deformarse ni perder su forma fácilmente. Además, la tela no es excesivamente pesada, por lo que no añade peso innecesario a la bolsa, lo que la hace ideal para el uso diario y para ir al trabajo.Dicho esto, cada marca tiene sus propias preferencias sobre la estructura que debe tener un bolso. Para garantizar que el producto final cumpliera con las expectativas del cliente, primero le enviamos muestras de tela de diferentes gramajes. Tras comparar y tocar los materiales personalmente, el cliente confirmó que la lona de 16 oz era su opción preferida.Color de la tela: "Oro Premium"La petición de color del cliente parecía bastante sencilla.un oro de aspecto prémium.Sin embargo, "directo" no significa necesariamente "simple".Tras gestionar innumerables proyectos similares, hemos aprendido que el mayor desafío suele estar en los detalles. Las especificaciones de los tejidos se pueden estandarizar, pero la percepción del color no.El color "dorado" que el cliente ve en una pantalla de Apple puede aparecer como un dorado metálico brillante, mientras que en otro monitor puede verse como un dorado apagado. Incluso en la misma pantalla, diferentes ajustes de brillo pueden producir variaciones de color notables.Para que coincida exactamente con la visión del cliente de un oro de primera calidad, preparamos cuatro muestras de color de lienzo en diferentes tonalidades—Oro brillante, oro mate, oro clásico y oro marrón.—y los etiquetó #1, #2, #3 y #4 para facilitar la consulta.Tras enviar las fotos para una revisión inicial, enviamos las muestras físicas seleccionadas al cliente para que pudiera compararlas en persona junto con la identidad visual de su marca. Al final, eligieron Color n.° 2, un refinado oro mate con un acabado sutil y sofisticado.Este proceso no solo eliminó el riesgo de disputas causadas por diferencias en la percepción del color después de la producción, sino que también brindó al cliente una comprensión clara de cómo se vería el producto final, lo que le dio confianza antes de que se avanzara con el muestreo.  Paso 2: Creación de patronesEl patrón de papel sirve como plano del bolso, determinando sus dimensiones finales, proporciones y estructura general. Incluso una diferencia de tan solo 1 cm puede afectar significativamente el resultado final. Basándonos en las dimensiones aproximadas que se muestran en el diseño del cliente, primero calculamos las medidas base para el cuerpo del bolso, las asas, el panel inferior y los bolsillos interiores. Luego, ajustamos el patrón modificando los márgenes según el grosor y la rigidez de la tela, asegurando que el bolso terminado cumpla con las expectativas del cliente.En el diseño del cliente, las asas se diseñaron para ser relativamente cortas. Sin embargo, considerando que un bolso tote se suele llevar al hombro, unas asas de esa longitud solo permitirían llevarlo en la mano, reduciendo su practicidad. Por lo tanto, aumentamos la caída del asa de 26 cm en el diseño original a 30 cm y enviamos el dibujo del patrón actualizado al cliente para su aprobación. Tras recibir su confirmación, finalizamos los detalles del patrón y lo preparamos para la etapa de corte.  Paso 3: Producción de muestras de corte y estructuralesUna vez aprobado el patrón en papel, pasamos a la etapa de corte. Nuestro patronista corta cuidadosamente cada panel de tela según el patrón aprobado, asegurándose de que cada pieza tenga la forma exacta. Durante el proceso, se presta especial atención a la dirección de la trama de la tela para evitar torceduras o deformaciones una vez ensamblado el bolso.Una vez cortadas todas las piezas de tela, inspeccionamos cada panel individualmente para verificar que sus dimensiones coincidan exactamente con el patrón aprobado. Este minucioso control de calidad ayuda a eliminar desviaciones dimensionales y garantiza que cada componente esté listo para un ensamblaje preciso en la siguiente etapa. Tras confirmar que todas las piezas cortadas son correctas, realizamos un ensamblaje preliminar cosiendo los paneles según las marcas del patrón aprobado. En esta etapa, solo se construye la estructura básica del bolso; los procesos de acabado, como la impresión del logotipo, la colocación de los remaches inferiores y otros detalles artesanales, se omiten intencionadamente.El resultado es un muestra estructural, que se utiliza para verificar que las proporciones, la construcción y el diseño general de la bolsa funcionen como se espera antes de pasar a la muestra totalmente terminada. Por ejemplo, para este bolso de lona personalizado, dejamos marcas de registro para la impresión del logotipo y preensamblamos todos los elementos internos solicitados por el cliente, incluidos los compartimentos divisores y el bolsillo con cremallera. Esto le permitió al cliente evaluar con claridad si el bolso tenía la estructura deseada, si la longitud de las asas era la adecuada y si la distribución interior y la capacidad de almacenamiento cumplían con sus expectativas. Una vez completada la muestra estructural, la fotografiamos inmediatamente desde múltiples ángulos, capturando todos los detalles importantes, y luego enviamos la muestra física al cliente para su inspección. Esto le permitió al cliente evaluar de primera mano su aspecto y tacto. Si se requerían ajustes, se podían realizar en esta etapa, evitando costos y demoras innecesarias que surgirían si se solicitaran cambios una vez finalizado todo el proceso de muestreo.  Paso 4: Diseño del logotipoUna vez finalizadas las dimensiones de la muestra estructural, creamos un Diseño de logotipo a escala real (1:1) Basándonos en el tamaño real de la bolsa, pudimos determinar la ubicación óptima del logotipo y el tamaño de la pantalla antes de la producción.También ajustamos los detalles del logotipo según las proporciones visuales del bolso, asegurándonos de que complementara el diseño general. El objetivo era lograr el equilibrio perfecto: que el logotipo no pareciera demasiado pequeño y pasara desapercibido, ni demasiado grande y desentonara con la estética minimalista y elegante del bolso. La imagen muestra la Diseño de logotipo 1:1Para proteger la información confidencial del cliente, el logotipo ha sido difuminado. Paso 5: Confirmación de los componentes de hardwareAl igual que el tejido principal, cada componente metálico utilizado en el bolso debe ser revisado y aprobado cuidadosamente para garantizar una paleta de colores uniforme y una estética de diseño general coherente.Para este bolso de lona, ​​los herrajes principales incluidos Patas metálicas a juego en la parte inferior del bolso, una cremallera metálica y otros accesorios metálicos..Aunque este paso pueda parecer sencillo, a menudo requiere una atención considerable a los detalles. En función del color de tela seleccionado por el cliente, ajustamos y comparamos cuidadosamente diferentes Acabados de herrajes antes de seleccionar herrajes en un tono metálico a juego. que complementaba perfectamente el lienzo.Al igual que en los pasos anteriores, primero fotografiamos los componentes seleccionados y enviamos las imágenes al cliente para su aprobación. Si fue necesario, también incluimos muestras físicas de los componentes junto con la muestra estructural, lo que permitió al cliente evaluar personalmente los colores y acabados antes de proceder con la producción.  Paso 6: Aprobación de la muestra finalUna vez finalizados todos los detalles clave, procedemos a producir la muestra de producción completa (muestra de preproducción). En esta etapa, se completan los procesos de acabado restantes, como la impresión del logotipo, la instalación de los herrajes y el ensamblaje final, para crear una bolsa de lona totalmente terminada.Antes de enviar la muestra al cliente, realizamos una exhaustiva inspección de calidad interna. Revisamos cuidadosamente cada detalle, incluyendo:Si las dimensiones de la bolsa coinciden con las especificaciones aprobadas.Si el tamaño y la ubicación del logotipo son coherentes con el diseño final.Si las patas metálicas están instaladas de forma segura y uniformeSi las costuras de los compartimentos interiores son limpias y están bien acabadas.Si el refuerzo del asa y las costuras de soporte de carga cumplen con nuestros estándares de calidad.Solo después de confirmar que cada detalle cumple con las especificaciones requeridas, enviamos la muestra terminada al cliente para su aprobación final.Una vez que el cliente recibe la muestra, puede evaluarla desde todas las perspectivas, incluyendo la apariencia general, la sensación al tacto, la funcionalidad y los detalles de construcción. Si se necesitan ajustes menores, esta es la última oportunidad para realizar revisiones. Después de que el cliente da su aprobación, procedemos con producción en masa, garantizando que el pedido a granel se fabrique de acuerdo con la muestra aprobada. Tras completar estos seis pasos, una bolsa de lona personalizada que comenzó como un simple boceto de diseño ha superado con éxito todo el proceso de muestreo, desde el concepto hasta el prototipo físico.Si bien este proceso de aprobación paso a paso puede parecer laborioso, cada etapa desempeña un papel crucial en la minimización de riesgos durante la producción. Al confirmar minuciosamente cada detalle, garantizamos que el producto final refleje fielmente la visión original del cliente y se entregue exactamente como se espera. Preguntas frecuentesP1: ¿Cuánto tiempo se tarda en desarrollar una muestra de bolsa de tela personalizada?A: Una vez finalizadas las especificaciones de diseño, la elaboración de una muestra estructural suele tardar entre 5 y 7 días hábiles. Una muestra completa de preproducción (PP), que incluye la impresión del logotipo y la instalación de los componentes, generalmente requiere entre 10 y 14 días hábiles.Si se requiere igualar el color de la tela o realizar modificaciones en el patrón, cada revisión adicional generalmente agrega de 2 a 3 días hábiles al plazo de entrega de muestras. P2: ¿Pueden hacer una muestra si solo tengo un boceto de diseño o una representación del producto?R: Sí. Regularmente convertimos los bocetos dibujados a mano, las representaciones mediante IA y las fotos de referencia de nuestros clientes en prototipos físicos.Nuestro equipo realizará la ingeniería inversa de las dimensiones, recomendará el gramaje adecuado del lienzo y completará los detalles estructurales que no se muestran en la ilustración, como determinar si la longitud del asa es adecuada para llevarla al hombro y si la disposición de los bolsillos interiores es práctica y funcional. P3: ¿Cuál es la diferencia entre una muestra estructural y una muestra de preproducción (PP)?A: Se utiliza una muestra estructural para verificar la forma, las proporciones, los compartimentos internos y la estructura general del bolso. No incluye la impresión del logotipo ni los herrajes definitivos.Tras la aprobación de la muestra estructural, se elabora una muestra de preproducción (PP). Esta muestra incorpora el diseño final del logotipo, los componentes aprobados y todos los procesos de acabado, y sirve como muestra de referencia para la producción en masa. Toda la producción a gran escala debe realizarse siguiendo esta muestra aprobada.P4: ¿Cómo se consigue igualar con precisión el color y el peso de la tela?R: Proporcionamos muestras de tela numeradas para que los clientes puedan comparar los colores en persona bajo luz natural.Por ejemplo, si un cliente solicita un lienzo "dorado", normalmente le ofrecemos cuatro tonalidades diferentes: dorado brillante, dorado mate, dorado clásico y dorado marrón. Una vez que el cliente confirma el número de muestra preferido, procedemos a la selección y corte de la tela, minimizando así el riesgo de discrepancias de color causadas por las diferentes pantallas. P5: ¿Se puede abonar o reembolsar la tarifa de muestra después de realizar un pedido al por mayor?R: En la mayoría de los casos, la tarifa de muestreo se paga por adelantado.Si el pedido a granel posterior cumple con la cantidad mínima de pedido (MOQ), la tarifa de muestreo generalmente se puede acreditar íntegramente al pedido de producción o reembolsar, según los términos del proyecto acordados. P6: ¿En qué etapa se deben finalizar los detalles del hardware y del logotipo?A: Estos detalles deben confirmarse durante la etapa de muestreo estructural. Esto incluye:El acabado de los herrajes (como oro mate u oro cepillado)Tamaño y ubicación del logotipoEspecificaciones de la cremalleraEstilo de patas metálicas inferioresUna vez aprobada la muestra de PP, cualquier modificación puede generar costes adicionales y retrasos en la producción. Por lo tanto, es fundamental ultimar estos detalles antes de pasar a la fase de muestra de preproducción.    Autor       
  • Todo lo que necesitas saber sobre el acolchado para la fabricación de bolsos de moda.
    Todo lo que necesitas saber sobre el acolchado para la fabricación de bolsos de moda. Jun 25, 2026
    El acolchado no es una innovación artesanal moderna; sus orígenes se remontan a miles de años. Incluso se han encontrado evidencias de productos acolchados en pinturas de tumbas del antiguo Egipto. Con el tiempo, la técnica se extendió gradualmente a la ropa y los artículos para el hogar. En la actualidad, con la diversificación del diseño de bolsos, el acolchado se ha aplicado ampliamente en su confección, desde los clásicos bolsos con estampado de rombos hasta las mochilas acolchadas ligeras. Este diseño de «estructura sándwich + costura» ha trascendido tres ámbitos principales: artículos de lujo, moda rápida y bolsos funcionales.La razón por la que el acolchado sigue siendo la técnica preferida por las marcas radica en su capacidad para resolver tres problemas clave simultáneamente: estabilidad estructural (evitando que el relleno se desplace), reconocimiento visual (textura tridimensional que transmite una sensación de alta calidad) y amortiguación funcional (protegiendo los objetos dentro del bolso). Para las marcas que planean desarrollar una línea de productos acolchados, comprender la sinergia entre los materiales de relleno, los patrones de acolchado y las telas es fundamental para controlar los costos y lograr el diseño deseado.Este artículo describirá sistemáticamente los tres elementos técnicos principales de las bolsas acolchadas desde una perspectiva de fabricación. 1. Materiales de rellenoLa clave de los bolsos acolchados reside en la capa intermedia. El peso, el material y la elasticidad del relleno determinan directamente si el producto final tiene una apariencia estructurada y firme o suave y sin forma. 1.1 Tipos comunes de materiales de rellenoMaterial de rellenoRango de densidad (referencia)CaracterísticasAplicaciones adecuadasRelleno de poliéster80–300 g/m²Bajo costo, fácil de obtener, resistencia moderadaBolsos de mano acolchados estándar, neceseresVello termoadhesivo150–250 g/m²Termoadhesivo, fácil de coser, tacto suave.Bolsos de hombro acolchados de gama media con bolsillos interiores.Espuma / Espuma flexibleEspesor de 3 a 6 mmAlta retención de la estructura, gran amortiguación, textura de costura pronunciada.Bolsas para portátiles, bolsas para cámaras, bolsos estructuradosFibras naturales (algodón/lana)VariableTranspirable, ecológico, costo relativamente altoLíneas ecológicas premium, colecciones otoño/invierno 1.2 Elección del peso adecuado (GSM)Los materiales de relleno no son mejores simplemente por ser más gruesos. El exceso de peso puede ocasionar tres problemas principales: dificultad para coser (que requiere agujas y equipos especializados), esquinas abultadas que afectan la forma de la bolsa y un aumento del peso total que repercute negativamente en la experiencia del usuario.Un enfoque común es el siguiente:Bolsos informales de tela suave (por ejemplo, bolsos de compras acolchados): Utilice un relleno ligero de 80 a 150 g/m² para conservar una caída natural.Bolsos estructurados (por ejemplo, bolsos acolchados con diseño de rombos): Utilice un gramaje de 200 g/m² o superior, o una espuma de 3 mm o más, para garantizar un efecto acolchado "abombado" bien definido a lo largo de las líneas de costura.Bolsas protectoras funcionales (por ejemplo, fundas para portátiles): Se recomienda el uso de capas intermedias de espuma para lograr tanto amortiguación como estabilidad estructural. 1.3 Técnicas de laminación (unión) para capas de relleno y tejidosLos métodos comunes para unir la capa de relleno con la tela exterior y el forro incluyen:Unión ultrasónica: Este método no requiere la penetración de la costura con aguja. En su lugar, utiliza vibración de alta frecuencia para fundir y fusionar las superficies de contacto entre el relleno y la tela. Sus ventajas son que no produce líneas de costura visibles, se basa en una combinación de presión física y fusión térmica, ofrece una alta eficiencia de producción y no deja orificios de aguja en la superficie de la tela, lo que resulta en un acabado limpio y liso. Es ideal para diseños minimalistas de bolsos acolchados destinados a la producción en masa. Su desventaja es que se limita a materiales sintéticos termoplásticos (como poliéster y nailon). Costura (costura): Este es el método de unión más tradicional y también el más flexible. Utiliza una máquina de coser para unir directamente las tres capas: la tela exterior, el relleno y el forro. Su ventaja radica en su compatibilidad con casi todos los materiales: se pueden procesar telas naturales como el algodón y el lino, fibras sintéticas e incluso cuero. Además, ofrece gran flexibilidad en el diseño de patrones y resulta ideal para la producción en pequeñas cantidades sin necesidad de moldes adicionales, lo que lo convierte en la opción perfecta para colecciones de diseñador y líneas personalizadas de nicho. Su desventaja es que, en comparación con la unión ultrasónica, es menos eficiente en la producción en masa a gran escala.  2. Patrones de acolchadoLos patrones de acolchado son mucho más que una simple cuestión estética. Las diferentes direcciones de las puntadas afectan la distribución de la tensión en la tela, la orientación del estiramiento y la apariencia visual de volumen. 2.1 Análisis de los patrones de acolchado más comunesEdredón de diamantes: El patrón de acolchado más clásico se forma al cruzar líneas diagonales a 45° para crear una cuadrícula de rombos continua. Su principal ventaja es la distribución uniforme de la tensión, lo que ayuda a evitar que la tela se estire demasiado en una sola dirección. Diseños clásicos como el Chanel 2.55 utilizan este patrón. El tamaño de los rombos suele oscilar entre 3 cm × 3 cm y 5 cm × 5 cm. Los rombos más pequeños crean un efecto visual más refinado y delicado, pero también aumentan significativamente el tiempo de costura y el coste de producción. Chevron (acolchado en espiga/en forma de V): Este patrón se forma mediante líneas de puntada continuas en forma de V, creando una fuerte sensación de dirección y movimiento visual. El patrón de espiga tiende a crear un ligero fruncido en los puntos de giro en forma de V, por lo que es más adecuado para telas finas combinadas con materiales de relleno de peso medio. De lo contrario, los puntos de pliegue pueden verse demasiado voluminosos o abultados. Acolchado de canales: Este patrón consiste en líneas de puntada rectas paralelas y uniformemente espaciadas. Es uno de los patrones más utilizados en el diseño de bolsos acolchados minimalistas. Su estética es limpia y sencilla, y su producción es relativamente sencilla. En comparación con los patrones que se entrecruzan, su coste de mano de obra en la producción en masa es significativamente menor. Edredón cuadrado/en caja: Las líneas de costura discurren horizontal y verticalmente, formando una cuadrícula regular de cuadrados. Este patrón exige relativamente poca sincronización en la alimentación de la tela por parte de la máquina de coser, lo que hace que la producción sea más estable y rentable. Patrón de calabaza:También conocido como el patrón «cacahuete», se forma mediante líneas de costura continuas, suaves y curvas que delimitan unidades uniformes con forma de calabaza. Las líneas son suaves y fluidas, sin ángulos pronunciados, lo que le confiere un aspecto visual más relajado y dinámico en comparación con los patrones geométricos. Es ideal para bolsos informales de estilo suave. Patrón del corazón: Este diseño se compone de pequeñas unidades dispersas en forma de corazón o de líneas continuas de puntadas en forma de corazón. El tamaño de cada corazón debe ajustarse a las dimensiones del bolso. Si los corazones son demasiado pequeños, las puntadas pueden verse recargadas, dando una apariencia desordenada a la textura general. Los bolsos más grandes se adaptan mejor a los corazones de gran tamaño o a disposiciones bien alineadas y espaciadas uniformemente. Curva de forma libre / patrón de onda: Este estampado se compone de líneas curvas onduladas continuas, sin bordes ni esquinas puntiagudas. Crea una impresión visual más suave y fluida, y ayuda a reducir la rigidez de la estructura del bolso. Es ideal para bolsos informales con una textura suave y afelpada.  Acolchado personalizado / acolchado decorativo: Se trata de patrones irregulares y personalizados, cosidos según requisitos de diseño específicos. Pueden incluir logotipos de marca, motivos botánicos o animales, círculos concéntricos, formas geométricas y otros diseños a medida. Este tipo de acolchado ofrece una gran distinción visual y un alto reconocimiento de marca.  2.2 Principios de combinación de estampados y estilos de bolsosEstilo de bolsoPatrones recomendadosRazonesBolso de mano / Bolsa de comprasCuadros grandes, líneas paralelas, rombos, líneas onduladasLas áreas grandes de acolchado necesitan patrones sencillos para evitar la saturación visual.Bolso de mano / Mini bolso cuadradoPequeños diamantes, diseño de espiga/chevronLos delicados diseños se adaptan a las pequeñas superficies, realzando la sensación de lujo.Mochila / Bolso para portátilAcolchado vertical con canales, curvas libres, motivos de calabaza/lágrima.Complementa la estructura vertical del bolso, alargando visualmente sus proporciones.Neceser / Bolsa de almacenamientoMotivos florales acolchados, diamantes, corazonesLas áreas pequeñas pueden albergar patrones complejos, lo que añade un toque lúdico. 2.3 Detalles del proceso de costuraDensidad de puntadas: Normalmente se utilizan entre 8 y 10 puntos por pulgada (8-10 PPI). Una densidad excesiva puede perforar las fibras de relleno, provocando que se apelmacen; una densidad insuficiente resulta en una fijación débil.Tensión del hilo superior y del hilo de la bobina: Debe mantenerse equilibrado; de lo contrario, la capa de relleno puede desplazarse ("migración de fibras") o el tejido exterior puede arrugarse en puntos de tensión desigual.Material del hilo de la bobina:Acolchado estándar: Generalmente se utiliza hilo de filamento de poliéster del mismo material que el hilo superior.Costuras elásticas acolchadas: Generalmente se utiliza hilo elástico con propiedades de estiramiento para aumentar la contracción de la tela, logrando así un efecto de acolchado tridimensional más completo. Esto se usa principalmente para bolsos de estilo más suave e informal. 3. Selección de materialesLa tecnología de acolchado tiene ciertos requisitos para los tejidos: deben poseer una tensión estable de la urdimbre y la trama, un grosor moderado y una buena recuperación de la puntada.3.1 Materiales naturalesPiel auténtica (piel de becerro, piel de cordero): El cuero es el material de primera calidad para artículos de cuero acolchados. Su estructura fibrosa permite que mantenga un efecto tridimensional abultado y duradero tras el acolchado, y desarrolla una pátina única con el uso. Entre sus desventajas se incluyen su elevado coste, su peso y las exigencias que requiere para el equipo de acolchado (necesita agujas y prensatelas específicos para cuero). Además, el cuero no es elástico por naturaleza, por lo que los diseños de patrones deben contemplar cierta holgura; de lo contrario, las costuras tienden a agrietarse.tejido de algodón: La mejor opción para estilos ecológicos e informales. Tras el acolchado, la lona ofrece una textura suave y esponjosa, ideal para líneas de productos de estilo japonés, para exteriores o vintage. Sin embargo, el tejido de algodón absorbe mucha humedad; si el relleno también contiene fibras naturales, es necesario un tratamiento antimoho. Se recomienda combinarlo con un revestimiento impermeable (como un recubrimiento de poliuretano o un tratamiento con cera) para mejorar su practicidad.  3.2 Materiales sintéticosNylon (Nylon 210D–840D): El tejido principal para bolsos acolchados ligeros. Las colecciones de acolchado de nailon de Prada han demostrado que este material "industrial" puede combinarse con elementos de moda. El nailon es resistente a la abrasión y a las arrugas, y de fácil mantenimiento, además de ser compatible con rellenos de poliéster. Entre sus desventajas se incluyen una textura más rígida al tacto en ambientes de baja temperatura y problemas de electricidad estática. Poliéster (Poliéster / Tejido con memoria): La opción más rentable. Los tejidos de poliéster modernos, gracias a procesos de acabado como los tratamientos con efecto memoria y algodón, ahora ofrecen una textura similar a la de los materiales naturales. Entre sus ventajas destacan la alta saturación de color, la gran compatibilidad con la impresión y la buena resistencia a la luz. Para las líneas de moda rápida que requieren cambios de color frecuentes o impresión digital, el poliéster es una opción práctica. Piel sintética de PU/PVC: El acolchado de piel sintética es la solución más rentable para lograr un aspecto lujoso. La piel sintética (PU) suele tener un grosor de 0,6 a 1,2 mm y se puede acolchar directamente sin necesidad de un forro adicional. Sin embargo, tenga en cuenta lo siguiente: el PVC tiende a volverse quebradizo a bajas temperaturas y no es apto para su venta en regiones frías; la PU presenta riesgo de hidrólisis, y la exposición prolongada a ambientes cálidos y húmedos puede provocar deslaminación o descamación de la superficie.  3.3 Materiales sostenibles emergentesPoliéster reciclado (rPET): Fabricado a partir de botellas de plástico recicladas hiladas, se utiliza ampliamente tanto para el tejido exterior como para el relleno de bolsos acolchados. Sus propiedades físicas son similares a las del poliéster virgen, pero con una huella de carbono significativamente menor.Cuero de origen biológico (por ejemplo, cuero de cactus, cuero de manzana): Están surgiendo alternativas ecológicas con una textura similar a la del cuero auténtico, aunque la uniformidad del grosor es ligeramente inferior, lo que requiere ajustar la presión del prensatelas durante el acolchado. Son ideales para transmitir el mensaje de sostenibilidad de una marca, pero la capacidad de producción y la gama de colores actuales siguen siendo limitadas.  4. Preguntas frecuentes (FAQ)P1: ¿El acolchado provoca que los productos terminados se encojan? ¿Cómo se puede controlar esto en la producción en masa?R: Sí, así es. Durante el proceso de acolchado, las puntadas provocan encogimiento tanto en la urdimbre como en la trama de la tela. El grado de encogimiento específico depende del grosor del relleno, la densidad de las puntadas y la elasticidad del hilo de la canilla. Asegúrese de realizar una prueba de encogimiento antes de la producción en masa y de añadir márgenes de compensación al hacer los marcadores. P2: Para el relleno de bolsas acolchadas, ¿cómo se debe elegir entre guata de poliéster y entretela de espuma?R: Depende del uso que se le vaya a dar al bolso. El relleno de poliéster (80–300 g/m²) es económico y suave al tacto, por lo que resulta adecuado para bolsos informales y neceseres. El forro de espuma (3–6 mm) ofrece una gran rigidez y una excelente amortiguación, lo que lo hace ideal para bolsos para portátiles o bolsos estructurados que requieren un efecto de forma definida. Si se busca un marcado efecto tridimensional de costura abullonada, el forro de espuma es más efectivo; si la ligereza y la caída son prioritarias, elija relleno de poliéster de baja densidad. P3: ¿Qué opciones ecológicas existen para los bolsos acolchados? ¿Se pueden fabricar completamente con materiales reciclados?A: Sí, es posible. La tela exterior puede ser de poliéster reciclado rPET o lona de algodón orgánico, el relleno de guata de poliéster reciclado rPET y el forro también de materiales reciclados, formando una estructura sándwich totalmente reciclada. Para quienes prefieren materiales naturales, la lona de algodón orgánico con relleno de algodón orgánico es una opción, aunque se deben considerar tratamientos antimoho e ignífugos para las fibras naturales. Actualmente, los cueros de origen vegetal (como el cuero de cactus) utilizados en el acolchado siguen siendo una aplicación de nicho, limitada principalmente por la uniformidad del grosor y las opciones de color. P4: ¿Cómo se puede prevenir la migración de fibras o la formación de bolitas a lo largo de las líneas de costura de los bolsos acolchados?A: La migración de fibras se debe principalmente a una tensión desequilibrada del hilo superior/inferior o a un espaciado de puntadas excesivamente amplio. Se recomienda mantener una densidad de puntadas de 8 a 10 puntadas por pulgada (8-10 PPI) y asegurar que las capas de relleno tengan bordes limpios y uniformes, sin fibras sueltas durante el corte. La formación de bolitas está relacionada con el material del hilo de la bobina y la fricción; se aconseja usar hilo de coser de filamento de poliéster y evitar el hilo de algodón de fibra corta.    Autor       
  • Pintura de bordes y durabilidad: cómo afectan a la calidad de los bolsos de cuero.
    Pintura de bordes y durabilidad: cómo afectan a la calidad de los bolsos de cuero. Jun 23, 2026
    *Guía imprescindible sobre acabado de bordes para compradores B2B que seleccionan fabricantes de bolsos de cuero* En la fabricación de bolsos de cuero, el acabado de los bordes (también conocido como pintura o recubrimiento de bordes) es un detalle clave que determina la calidad final del producto. Un borde liso y de color uniforme, resistente al agrietamiento y al descascarillado, suele justificar un sobreprecio del 20 % al 30 %; por el contrario, un acabado áspero o agrietado, incluso en cuero de primera calidad, perjudica directamente el posicionamiento de la marca. Para los compradores B2B, comprender las diferencias en las técnicas de acabado de bordes es fundamental para seleccionar fábricas OEM/ODM de bolsos de cuero de calidad y controlar la calidad de la producción en masa. 1. ¿Qué es la pintura de bordes?El pintado de cantos, también conocido como recubrimiento de cantos, teñido de cantos o acabado de cantos encerados, es el proceso de tratar los bordes cortados expuestos del cuero mediante una serie de pasos que incluyen lijado, imprimación, pintura y pulido para lograr un acabado liso, redondeado y con un color coordinado. Tres funciones principales de la pintura de bordesFunciónRendimiento específicoImpacto en la calidad del productoProtege las fibras del cuero.Sella la sección transversal expuesta después del corte, evitando que la humedad y el polvo penetren y provoquen que las fibras se aflojen.Prolonga la vida útil del producto y reduce las reclamaciones posventa.Mejora el atractivo visualLos bordes lisos y redondeados con un color uniforme crean un efecto visual cohesivo con la superficie del cuero.Determina directamente la "calidad de la primera impresión" e influye en los precios del mercado final.Refuerza la integridad estructuralVarias capas de pintura para bordes forman una película protectora, aumentando la resistencia a la abrasión y al desgarro de los bordes.Reduce los daños en los bordes durante el envío y el uso, disminuyendo así las tasas de devolución. 2. Tipos de pintura de bordes y comparación de calidadesSegún la complejidad del proceso y la calidad del material, el pintado de cantos se puede clasificar en varios grados. Los compradores B2B pueden utilizar este marco para evaluar el verdadero nivel de calidad de una fábrica durante las auditorías o inspecciones. Comparación de cuatro técnicas comunes de pintura de bordesTécnicaFlujo del procesoEfecto finalDurabilidadMercado objetivoRecubrimiento delgado de una sola capaCortar → aplicar una capa fina de pintura para bordes → secado rápidoTextura de la fibra visible; ligeramente áspera al tacto; propensa a la inconsistencia del color.★☆☆☆☆Propenso a agrietarse y descascararseArtículos promocionales de gama bajaPintura multicapa para bordes lijadosCortar → lijar → pintar → secar → lijar → repetir 3–5 vecesBordes lisos y redondeados con color uniforme; sin marcas de escalones visibles.★★★★☆Resiste el agrietamiento durante 2-3 años bajo uso normal.Marcas de gama media a alta, bolsos de piel de primera calidadPintura para bordes termoprensados(Forde planchado)Aplicar pintura → dar forma con un molde de alta temperatura bajo presiónArco semicircular extremadamente suave; tacto refinado.★★★★★La mejor resistencia a la abrasiónArtículos de lujo, pedidos personalizados de alta gamaBorde encerado a manoPulir repetidamente con cera de abeja natural; no se utiliza pintura química para los bordes.Brillo natural del cuero; desarrolla una pátina con el tiempo.★★★★☆Requiere mantenimiento periódicoBolsos de piel curtida vegetalmente, estilo artesanal/retro. 3. Factores clave que afectan la durabilidad de la pintura de los bordesEl agrietamiento y el desprendimiento de la pintura de los bordes son algunos de los problemas más comunes en el servicio posventa de bolsos de cuero. Los siguientes cinco factores determinan directamente la vida útil de la pintura de los bordes y son también las áreas clave en las que los compradores B2B deben centrarse durante las auditorías de fábrica. 3.1 Calidad del material de pintura de bordesLas pinturas para cantos de baja calidad contienen una cantidad insuficiente de resina, lo que resulta en poca flexibilidad y susceptibilidad a agrietarse a bajas temperaturas. Las fábricas de alta gama suelen utilizar pintura para cantos de poliuretano (PU) importada o pintura para cantos ecológica a base de agua, que ofrece una excelente elasticidad y adherencia. 3.2 Grosor del cuero y precisión de corteCuando el cuero es demasiado fino (
  • ¿Qué es un material sintético de base biológica?
    ¿Qué es un material sintético de base biológica? Jun 18, 2026
     La industria de los bolsos está experimentando una revolución material impulsada por el concepto de sostenibilidad. En la última década, términos como «algodón orgánico» y «poliéster reciclado» se han incorporado ampliamente a los catálogos de productos de las marcas. Sin embargo, hoy en día, un concepto más vanguardista está pasando de los laboratorios a las líneas de producción: los materiales sintéticos de origen biológico.No se trata de un simple retorno a las fibras naturales, ni tampoco de versiones recicladas de los plásticos tradicionales. En cambio, se basan en tecnologías bioquímicas modernas para extraer azúcares de plantas como el maíz, la caña de azúcar y la paja, y luego utilizan procesos como la fermentación y la polimerización para sintetizar materiales poliméricos cuya estructura y rendimiento son prácticamente idénticos a los de los plásticos convencionales derivados del petróleo.Para las marcas, esto representa una nueva oportunidad para pasar de la "química basada en el petróleo" a la "química de base biológica", al tiempo que proporciona vías adicionales para que la industria de las bolsas cumpla con los objetivos de reducción de carbono y logre mejoras en el desarrollo sostenible. I. ¿Qué son exactamente los materiales sintéticos de origen biológico?En su investigación temática sobre textiles de base biológica, el Centro Común de Investigación (JRC) de la Unión Europea afirma que las fibras de base biológica se pueden dividir en tres categorías: fibras naturales, fibras semisintéticas y fibras sintéticas de base biológica. Estas tres categorías suelen confundirse entre sí, pero distinguirlas es fundamental para las marcas y los fabricantes. 1. Fibras naturales: de uso directo, sin reestructuración química.El lino, el cáñamo, el algodón, la lana y la seda entran en esta categoría. Se obtienen directamente de plantas o animales y conservan en gran medida sus estructuras poliméricas naturales.Antes de que el algodón se popularizara, el lino y el cáñamo eran las principales fibras textiles en Europa. Estaban bien adaptadas a los ecosistemas locales y también podían utilizarse como cultivos de rotación para mejorar la salud del suelo.Para la industria de los bolsos, las ventajas de las fibras naturales radican en sus cadenas de suministro consolidadas y sus notables beneficios medioambientales. Sin embargo, sus limitaciones también son evidentes: su resistencia, impermeabilidad y flexibilidad de diseño suelen ser inferiores a las de los materiales sintéticos. 2. Fibras semisintéticas: regeneradas químicamente a partir de polímeros naturales.La viscosa, el modal y el lyocell son ejemplos típicos. Se fabrican extrayendo polímeros naturales (celulosa) de fuentes vegetales como la madera, seguidos de disolución química y regeneración de la fibra mediante procesos de hilado.La producción inicial de fibras de viscosa se asoció con importantes emisiones de sustancias químicas tóxicas. Sin embargo, los procesos modernos han mejorado sustancialmente, en particular con los sistemas de producción de circuito cerrado que utilizan madera certificada y residuos agrícolas.En la industria de los bolsos, las fibras semisintéticas se utilizan a menudo para forros o bolsos ligeros de verano. Ofrecen un tacto suave y buena transpirabilidad, pero tienen una resistencia a la humedad relativamente baja, por lo que no son adecuadas para las partes que soportan carga. 3. Fibras sintéticas de origen biológico: “fabricación de plástico a partir de plantas”La lógica fundamental de los materiales sintéticos de base biológica consiste en extraer monómeros de moléculas pequeñas de fuentes de biomasa renovables (como almidón de maíz, caña de azúcar, aceite de ricino, lignina, algas, etc.) y, a continuación, utilizar reacciones de polimerización química para reconstruir compuestos poliméricos completamente nuevos.El JRC las define como “una innovación relativamente nueva diseñada para reemplazar las fibras sintéticas derivadas de combustibles fósiles”. En otras palabras, su estructura química final puede ser completamente nueva o muy similar a la de los materiales derivados del petróleo; la única diferencia es que la fuente de carbono se cambia de los combustibles fósiles subterráneos a la biomasa vegetal de la superficie.Por ejemplo:Ácido poliláctico (PLA)Se produce mediante la fermentación de maíz o caña de azúcar para obtener ácido láctico, que posteriormente se polimeriza para formar plástico. Actualmente, es la única fibra sintética 100% de origen biológico que se utiliza comercialmente.Poliamida (PA) de origen biológico: Fabricado mediante la extracción de ácido sebácico del aceite de ricino y la síntesis de materiales similares al nailon, ya utilizados por marcas de bolsos reconocidas internacionalmente.Poliuretano (PU) de origen biológicoUtiliza aceites de origen vegetal, como el aceite de soja o el líquido de la cáscara de anacardo, para sustituir parcialmente los polioles derivados del petróleo, y se aplica en cuero sintético y revestimientos.  II. Concepto que se confunde fácilmente: De base biológica ≠ BiodegradableEste es uno de los conceptos que con mayor frecuencia se malinterpretan tanto por las marcas como por los consumidores, y es una distinción clave que los fabricantes de bolsos deben explicar claramente a sus clientes.“De base biológica” se refiere a la fuente de la materia prima, mientras que “biodegradable” se refiere a la Destino final del material tras su eliminaciónNo existe ninguna conexión necesaria entre ambos.Tomemos como ejemplo el polietileno de origen biológico (PE de origen biológico): su materia prima proviene del etanol derivado de la caña de azúcar, pero tras la polimerización, su estructura química es idéntica a la del PE derivado del petróleo. Esto significa que conserva todas las ventajas del PE —resistencia al agua, resistencia química y alta resistencia mecánica—, pero también hereda sus inconvenientes: es prácticamente no biodegradable en entornos naturales.Por el contrario, el PBAT (un plástico compostable) es biodegradable, pero parte de sus materias primas provienen de recursos fósiles.Por lo tanto, cuando un cliente solicita “materiales de base biológica”, las marcas deben plantear una pregunta clave: ¿Desean reducir la dependencia del petróleo o requieren que el material sea biodegradable? Estos dos objetivos corresponden a procesos tecnológicos y estructuras de costos completamente diferentes. III. ¿Qué materiales sintéticos de origen biológico ya se pueden utilizar en bolsas?A continuación se presentan las principales categorías que actualmente son comercialmente viables y directamente aplicables a la fabricación de bolsas, clasificadas por nivel de madurez: 1. Poliuretano de origen biológico: cuero sintético y revestimientosActualmente, este es el punto de entrada más accesible para la industria de las bolsas. El poliuretano tradicional se produce mediante la reacción de polioles e isocianatos derivados del petróleo. En cambio, el poliuretano de origen biológico sustituye parte de los componentes derivados del petróleo por polioles obtenidos de aceites vegetales como el de soja, el de ricino y el líquido de la cáscara de anacardo.Aplicaciones en bolsas:Materiales de cuero sintético: Se utiliza como material de superficie para bolsos y mochilas, permitiendo el grabado en relieve, la impresión y el bordado.Revestimientos internos: Sustituir los revestimientos convencionales de PVC o poliuretano derivados del petróleo para reducir la huella de carbono.Recubrimientos funcionalesAlgunas formulaciones de poliuretano de base biológica ya proporcionan propiedades resistentes al agua y antimanchas.Estado actual:El contenido de base biológica suele oscilar entre el 20 % y el 70 %. Su tacto y rendimiento físico son similares a los de los productos derivados del petróleo, pero la capacidad de producción y la gama de colores aún son algo limitadas. Se recomienda que las marcas confirmen con antelación el contenido exacto de base biológica y las opciones de personalización con los proveedores, y que seleccionen las soluciones más adecuadas según el posicionamiento del producto.  2. Poliamida de origen biológico: tejidos y cremalleras de alto rendimiento.Las fibras fabricadas con poliamida (PA) de origen biológico ya se utilizan en productos de marcas de bolsos reconocidas internacionalmente.Aplicaciones en bolsas:Tejidos de alta resistenciaEl nailon de origen biológico, como el PA56 y el PA11, se puede utilizar para fabricar tejidos resistentes a la abrasión en mochilas y bolsas de viaje para actividades al aire libre, con una resistencia comparable a la del nailon convencional.Cremalleras y herrajesLa poliamida de origen biológico se puede utilizar en componentes moldeados por inyección, sustituyendo en parte el nailon derivado del petróleo.Cincha: Se utiliza en las correas de los hombros de las mochilas y en las asas de transporte reforzadas.Estado actual:Su rendimiento ya cumple con los requisitos de la mayoría de las aplicaciones de bolsas. Sin embargo, la capacidad de producción y la variedad de colores aún son menores que las del PA6/PA66 tradicional.  3. Ácido poliláctico (PLA): bolsas transparentes, revestimientos y componentes impresos en 3D.Actualmente, el PLA es la única fibra sintética 100% de origen biológico que se produce comercialmente a gran escala. Ofrece alta transparencia, es termoformable y biodegradable en condiciones de compostaje industrial.Aplicaciones en bolsas:Bolsos de mano/bolsas de cosméticos transparentesLas películas de PLA tienen buena transparencia y pueden servir como alternativa a las soluciones basadas en PVC.Forros / compartimentos: Ligero y relativamente rígido, lo que lo hace adecuado como material estructural interno para bolsos.Componentes accesoriosEl PLA se utiliza ampliamente en la impresión 3D y se puede aplicar en el desarrollo de prototipos para hebillas de bolsos personalizadas y piezas decorativas.Limitaciones:El PLA tiene una resistencia al calor relativamente baja (normalmente inferior a 60 °C). Además, es propenso a la hidrólisis en condiciones cálidas y húmedas, lo que lo hace inadecuado para entornos de alta temperatura o componentes que soporten cargas a largo plazo.  4. PET/PTT de origen biológico: tejidos y forrosEl Sorona® de DuPont es un ejemplo típico. Su monómero 1,3-propanodiol (PDO) se obtiene de la fermentación del maíz y luego se polimeriza con ácido tereftálico para formar fibras de PTT.Aplicaciones en bolsas:TelasTacto suave y buena recuperación elástica, adecuado para bolsos de mano y mochilas informales.Revestimientos: Se utiliza como sustituto de los forros de poliéster convencionales, lo que ayuda a reducir la huella de carbono general de los productos.Estado actual:Se suele utilizar en mezclas con algodón o poliéster reciclado.  5. Piel de micelio: una opción emergente para bolsos de alta gama.Este es uno de los nuevos materiales más comentados. Se obtiene cultivando micelio de hongos en residuos agrícolas, formando láminas que se asemejan al cuero. Marcas como Stella McCartney, Adidas y Hermès han explorado colaboraciones y realizado pruebas con este material.Aplicaciones en bolsas:Materiales de alta gama para bolsosOfrece una textura muy similar a la del cuero auténtico y se puede grabar en relieve y coser.Colaboraciones de marca / ediciones limitadas: Posee un gran valor narrativo, lo que la hace muy adecuada para campañas de marketing centradas en la sostenibilidad.Estado actual:La capacidad de producción aún es limitada, lo que la hace más adecuada para líneas premium de lotes pequeños o productos conceptuales.  IV. Normas de certificación para materiales sintéticos de base biológicaActualmente, no existe un estándar de certificación global unificado para materiales sintéticos de origen biológico. Diferentes regiones y organizaciones han introducido sus propios sistemas de certificación, cada uno con enfoques distintos. Las certificaciones más utilizadas incluyen:Certificación BioPreferred del USDA del Departamento de Agricultura de los Estados Unidos, que es uno de los sistemas de certificación más influyentes a nivel mundial para productos de base biológica.Certificación OK Biobased En la UE, se utiliza un sistema de clasificación de 1 a 4 estrellas, donde un mayor número de estrellas indica un mayor contenido de origen biológico.Certificación DIN CERTCO Procedente de Alemania, expedida por DIN CERTCO bajo el Grupo TÜV Rheinland, y ampliamente reconocida en el mercado europeo.Estas certificaciones no solo son necesarias para cumplir con las normativas de exportación, sino que también sirven como prueba fehaciente de los atributos ambientales del material para los clientes. Es importante destacar que las distintas certificaciones se centran en diferentes aspectos: algunas solo certifican el contenido de origen biológico, mientras que otras también evalúan la sostenibilidad del cultivo de la materia prima y los procesos de producción. Por lo tanto, las marcas pueden elegir la certificación adecuada según su mercado objetivo y las necesidades de sus clientes, en lugar de buscar indiscriminadamente múltiples certificaciones superpuestas. V. Preguntas frecuentesP1: ¿Cuál es la principal diferencia entre los materiales sintéticos de origen biológico y los materiales tradicionales derivados del petróleo?R: La diferencia fundamental radica en la fuente de carbono.Materiales derivados del petróleo:Sus materias primas provienen de combustibles fósiles enterrados bajo tierra (como el petróleo y el gas natural). El carbono de estos recursos ha permanecido almacenado bajo tierra durante millones de años. Su extracción y utilización liberan «carbono geológico», lo que incrementa la cantidad total de dióxido de carbono en la atmósfera.Materiales sintéticos de base biológica:Sus materias primas provienen de recursos biológicos contemporáneos (como maíz, caña de azúcar, paja y algas). El carbono que contienen se captura de la atmósfera mediante la fotosíntesis de las plantas, lo que las convierte en parte del “ciclo moderno del carbono”. P2: ¿Los materiales sintéticos de origen biológico tienen un rendimiento inferior al de los materiales derivados del petróleo?R: Depende del tipo de material específico y del escenario de aplicación.Propiedades mecánicas:El PE y el PET de origen biológico tienen estructuras moleculares casi idénticas a sus homólogos derivados del petróleo. Por lo tanto, su resistencia a la tracción, al desgarro y al calor pueden ser comparables.Rendimiento de procesamiento:El PLA de origen biológico tiene un punto de fusión relativamente bajo (alrededor de 150–160 °C). Esto significa que los parámetros de procesamiento deben ajustarse para aplicaciones de prensado a alta temperatura o soldadura de alta frecuencia.Resistencia al envejecimiento:Algunos materiales de poliuretano de origen biológico pueden amarillear ligeramente más rápido tras una exposición prolongada a los rayos UV en comparación con el poliuretano derivado del petróleo. Esto puede mejorarse mediante el uso de aditivos.En general: Los materiales de origen biológico ya cumplen con los requisitos de rendimiento de la mayoría de las aplicaciones estándar de bolsas. Sin embargo, en entornos extremos (altas temperaturas, ácidos o álcalis fuertes o exposición prolongada a los rayos UV en exteriores), siguen siendo necesarias pruebas y validaciones específicas para cada material. P3: ¿Los materiales de origen vegetal y los materiales de origen biológico son el mismo concepto?A: En la mayoría de los contextos de consumo, ambos términos se usan indistintamente. Sin embargo, estrictamente hablando, "de origen vegetal" es un subconjunto de "de origen biológico", y el alcance de los materiales de origen biológico es más amplio.Materiales de origen vegetal:Las materias primas provienen exclusivamente de plantas (como el maíz, la caña de azúcar, el algodón y el bambú).Materiales de base biológica:Las materias primas pueden provenir de una amplia gama de recursos biológicos, incluyendo plantas, animales, algas, microorganismos e incluso residuos agrícolas y restos de alimentos. P4: ¿Cómo pueden los consumidores saber si una bolsa está hecha realmente con materiales de origen biológico?A: La forma más fiable es comprobarlo. etiquetas de certificación de tercerosen lugar de basarse únicamente en afirmaciones de marketing.Entre las certificaciones internacionales más reconocidas se incluyen:USDA BioPreferred (Departamento de Agricultura de los Estados Unidos):Indica el porcentaje específico de contenido de origen biológico.DIN-Geprüft Biobased (Alemania):Clasifica los productos en tres niveles: 20-50%, 50-85% y >85% de contenido de origen biológico.OK Biobased (TÜV AUSTRIA):Utiliza un sistema de calificación de 1 a 4 estrellas.Los productos auténticos de base biológica suelen mostrar claramente las marcas de certificación y los porcentajes de contenido de base biológica en las etiquetas colgantes o en las etiquetas de cuidado. P5: ¿Cómo se mide el “contenido de origen biológico” en las etiquetas de los productos?A: El método de prueba aceptado a nivel mundial es Análisis de radiocarbono (análisis de carbono-14), basado en estándares como ASTM D6866 y ISO 16620.El principio es relativamente sencillo: todos los organismos vivos (plantas y animales) absorben el carbono-14 atmosférico mediante la fotosíntesis o la cadena alimentaria a lo largo de su vida. En cambio, los combustibles fósiles son extremadamente antiguos y su carbono-14 se ha desintegrado por completo.Midiendo la cantidad de carbono-14 en una muestra, es posible calcular con precisión el porcentaje de carbono de origen biológico en el contenido total de carbono orgánico.Por ejemplo, si se prueba una tela para determinar que tiene 35% de contenido de carbono de origen biológicoEsto significa que el 35% del carbono orgánico de ese material proviene de recursos biológicos renovables en lugar de petróleo. Lecturas adicionales:¿Qué es el algodón orgánico?https://www.synberry.com/organic-cotton-in-bag-manufacturing¿Qué es rPET?https://www.synberry.com/guide-to-rpet-fabric¿Qué es el nailon reciclado?https://www.synberry.com/why-brands-are-switching-to-recycled-nylon-for-bag-manufacturing    Autor       
  • Piel sintética (PU) frente a piel sintética (PVC): Guía para fabricantes de bolsos de piel OEM dirigida a compradores B2B.
    Piel sintética (PU) frente a piel sintética (PVC): Guía para fabricantes de bolsos de piel OEM dirigida a compradores B2B. Jun 12, 2026
    Cuando los compradores extranjeros se acercan a una fábrica de bolsos de cuero OEM para sus colecciones de marca propia, una de las primeras decisiones técnicas es la selección del material. En Synberry, nos especializamos en la producción OEM de bolsos de cuero personalizados en diversas categorías, desde bolsos de negocios estructurados hasta bolsos cruzados informales y suaves. Una pregunta que nos hacen casi todas las consultas iniciales es:"¿Debemos especificar cuero sintético (PU) o cuero sintético (PVC) para esta colección?"La respuesta depende de su precio de venta objetivo, el entorno regulatorio del mercado de destino y la identidad táctil de su marca. Este artículo es una introducción técnica para compradores que buscan proveedores. Fabricación de bolsos OEM socios, diseñados para ayudarle a especificar materiales con confianza y evitar costosas revisiones de muestreo. 1. Lo que los compradores B2B realmente necesitan saber: Estructura y producciónPiel sintética (poliuretano) en la producción de bolsos OEMEl cuero PU utiliza un sustrato de tela no tejida o de punto recubierto con resina de poliuretano. En los flujos de trabajo de fabricación de bolsos de cuero OEM, normalmente especificamos:Poliuretano procesado en secoRecubrimiento directo de resina. Tacto más firme, ideal para bolsos de cuero estructurados para fabricantes de equipos originales (OEM), como maletines, bolsos tipo caja y minibolsos de diseño arquitectónico.Poliuretano procesado en húmedoLa inmersión en coagulación crea una estructura microporosa. Su transpirabilidad y suavidad se asemejan a las del cuero genuino, lo que lo hace ideal para bolsos de mano flexibles, bolsos hobo holgados y accesorios de viaje plegables.Nota de fabricación para compradores: Cuando usted solicita relieve Saffiano o cocodrilo grano En un pedido de bolsos personalizados, el poliuretano (PU) conserva la textura superficial mucho mejor que el PVC. El PVC tiende a sufrir una reversión del relieve al prensarlo con calor, lo que puede difuminar la definición del diseño que requiere su marca.Cuero de PVC (cloruro de polivinilo) en la fabricación de bolsasEl cuero sintético de PVC utiliza una base de tejido recubierta con resina de cloruro de polivinilo. Para lograr flexibilidad, se añaden plastificantes (ftalatos). Si bien el PVC es totalmente impermeable y altamente resistente a la abrasión, la migración de plastificantes representa un inconveniente a largo plazo, especialmente para los compradores que distribuyen en la UE y Norteamérica. 2. Datos de rendimiento técnico: Las cifras que respaldan su elección de materiales.PropiedadCuero sintético PUCuero PVCImpacto en la producción de bolsos de cuero OEMTacto/SuavidadCasi auténtico; se puede lograr un rebote "sustancioso".Similar al plástico; se endurece por debajo de 10 °C.De primera calidad bolso de piel personalizado Las líneas requieren PU para el valor percibidoPeso (g/m²)350–550500–800El poliuretano reduce el peso de envío para artículos grandes. Bolso OEM pedidosResistencia a la abrasión (Taber CS-17, 500 g, 500 ciclos)pérdida de 0,8–1,2 mgpérdida de 0,3–0,6 mgLas bolsas de herramientas y los contenedores industriales pueden utilizar PVC.Resistencia a la flexión (Plegado MIT, 20 °C)20.000–50.000 ciclos10.000–30.000 ciclosEl poliuretano resiste el agrietamiento superficial en mercados de clima frío.Fuerza de pelado (N/3cm)12–1815–25La adhesión del recubrimiento de PVC es más fuerte; el PU requiere un control de calidad del sustrato.Resistencia a la hidrólisis (70 °C, 95 % HR, 10 semanas)Estándar: 3-5 semanas; Grado HR: 10+ semanasEstable; no se hidrolizaLos destinos tropicales (Sudeste Asiático, América Latina) requieren poliuretano resistente a la hidrólisisTemperatura de funcionamiento-10°C a +60°C-20°C a +70°CEl PVC tolera temperaturas extremas más amplias, pero se vuelve quebradizo con el tiempo.ImpermeabilizaciónResistente al aguaTotalmente impermeableBolsas impermeables y accesorios náuticos: mejora a PVC o TPU. 3. Cumplimiento normativo: Por qué el mercado de destino determina la elección de materiales.Para Bolso de cuero OEM Para las marcas que exportan a mercados regulados, la química de los materiales no es simplemente una cuestión táctil, sino un requisito indispensable para el cumplimiento de la normativa.Norma de cumplimientoCuero sintético PUCuero PVCRiesgo de abastecimiento para compradores OEM de bolsosCPSIA de EE. UU.Cumple con los límites de plomo/ftalatos.Riesgo de estabilizadores de plomo; se aplican límites de ftalatos.Para niños bolsos OEM y las bolsas para el almuerzo se someten a pruebas rigurosasProposición 65 de CaliforniaBajo riesgoSe requiere advertencia si hay presencia de DINP/DEHP.No existe un puerto seguro para los ftalatos incluidos en la lista.Reglamento sobre protección de datos de la UE (2026+)Corriente de TPU reciclablePolímero clorado; escasa reciclabilidad.Las normativas de economía circular favorecen los materiales no PVC.Emisiones de COVBajoMayor (desgasificación del plastificante)Estándares de almacenamiento interior y exhibición minoristaHuella de carbono (kg CO₂e/m²)4,5–7,06,5–10,0Los minoristas de la UE exigen cada vez más la presentación de informes ESG.Nota de producción de Synberry: Cuando producimos Bolso de cuero personalizado OEM Para pedidos de clientes europeos, australianos o norteamericanos, utilizamos poliuretano (PU) por defecto, a menos que el comprador solicite explícitamente PVC para una aplicación funcional específica. Esto protege su marca de posibles responsabilidades regulatorias posteriores. 4. Matriz de aplicación: Selección del material adecuado para cada categoría de bolsa.Categoría de bolsosMaterial recomendadoEspesor¿Por qué esta elección?Bolsos estructurados de alta gama para mujerPoliuretano procesado en húmedo1,0–1,4 mmSaffiano / Relieve guijarro; tacto lujosoMaletines de negocios y bolsas de trabajoPoliuretano procesado en seco1,2–1,6 mmRigidez estructural; estética profesionalMochilas escolares y bolsos para niñosPoliuretano de grado REACH0,8–1,2 mmSeguridad química obligatoria según la norma CPSIA/EN 71Bolsas de viaje y bolsos plegablesPU ligero0,6–0,9 mmRestricciones de peso de las aerolíneasBolsas promocionales y de obsequio para eventosCLORURO DE POLIVINILO0,5–0,8 mmOptimizado en costes; ciclo de vida cortoBolsas para herramientas industriales y estuches multiusosCLORURO DE POLIVINILO1,0–1,5 mmResistencia a la abrasión y a la perforaciónBolsas impermeables para exterioresPVC o TPU0,8–1,2 mmTPU recomendado para marcas con posicionamiento ecológico 5. Cómo especificar los materiales en su solicitud de cotización (RFQ) para bolsos de cuero OEMUna de las maneras más efectivas de reducir las rondas de muestreo hasta en un 60 % es eliminar la ambigüedad en la consulta inicial. Al contactar a un fabricante de bolsos OEM, evite términos vagos como "piel sintética" o "piel de imitación".Alternativamente, especifique lo siguiente:cuero sintético PUEspesor: por ejemplo, 1,0 mmAcabado de la superficie: Saffiano, grano de lichi, relieve de cocodrilo, mate, brillanteGrado de rendimiento: Estándar o resistente a la hidrólisis (para mercados húmedos)Tejido de soporte: tejido de punto o cualquier otro tejido (afecta a la facilidad de costura en el ensamblaje de bolsos de cuero OEM).Para pedidos de cuero de PVC, especifique:Tipo de plastificante: Solicitar sin ftalatos (DINCH) si el mercado lo requiere.Tejido base: Especificación de tejido (afecta a la resistencia al desgarro)Tratamiento de superficie: Mate, perlado o brillante como un espejo.Uso previsto: Promocional, industrial o para exteriores impermeables. 6. La ruta de mejora de la sostenibilidadPara las marcas que se posicionan por encima del nivel estándar de bolsos de cuero de fabricantes de equipos originales (OEM), considere estos materiales avanzados:MaterialPerfil de sostenibilidadSensación al tactoMejor aplicaciónPoliuretano a base de aguaSin disolvente DMF; bajo contenido de COVExcelenteLíneas de bolsos veganos de lujocuero de siliconaCurado con platino; extremadamente duraderoSuave, sedosoViajes de grado médico y de primera calidadPoliuretano recicladoCorriente de residuos postindustrialesComparable a virgenColecciones corporativas que cumplen con los criterios ESGPoliuretano de base biológica (aceite de ricino/maíz)Contenido petroquímico reducidoBienMarcas de consumo con conciencia ecológica Conclusión:En Fabricación de bolsos OEMLa decisión entre PU y PVC no es simplemente un cálculo de costos. Es una elección estratégica que afecta el cumplimiento normativo, la percepción de la marca y el ciclo de vida del producto. Para los compradores que se dirigen a los canales minoristas de la UE, América del Norte y Australia, el PU se ha convertido en el estándar de facto para Bolso de cuero OEM colecciones; la ventaja de costes del PVC se está reduciendo a medida que se endurecen las normativas medioambientales a nivel mundial.En Synberry, traemos Más de 30 años de experiencia en gestión de producción. a cada bolso de piel personalizado Proyecto OEM. Recomendamos confirmar las especificaciones de sus materiales durante la fase de revisión técnica, antes del muestreo, para evitar costes adicionales y retrasos en el cronograma.¿Tienes un resumen del proyecto? Envíanoslo. Evaluaremos la idoneidad del material, las deficiencias en el cumplimiento normativo y el alcance del muestreo, generalmente en 1 o 2 días hábiles.   Autor       
  • Proceso de compra de materiales como fabricante experto de bolsos
    Proceso de compra de materiales como fabricante experto de bolsos Jun 11, 2026
    Como fabricante OEM/ODM especializado en la producción de bolsas personalizadas B2B, SYNBERRY BAG ha prestado sus servicios a marcas reconocidas en más de 40 países. Entendemos que, al elegir un socio de fabricación, las marcas valoran mucho más que el precio y los plazos de entrega; les preocupa igualmente una cuestión clave: ¿Cómo garantiza la fábrica una calidad constante y fiable en cada lote de producción?La respuesta va más allá de la estricta supervisión durante el proceso de fabricación. Comienza con el sistema de adquisición de materiales.En este artículo, ofreceremos un análisis exhaustivo del proceso integral de abastecimiento y adquisición de materiales de SYNBERRY BAG, ayudando a los propietarios de marcas, gerentes de compras y profesionales de la cadena de suministro a comprender cómo un fabricante profesional de bolsos aprovecha la gestión sistemática de materiales para salvaguardar la calidad del producto y garantizar el éxito de cada pedido. I. ¿Por qué la adquisición de materiales es el “primer proceso” de la calidad de las bolsas?Al auditar una fábrica, muchas marcas se centran en el taller de costura y en la zona de inspección del producto terminado, pero a menudo pasan por alto un hecho: una vez que los materiales defectuosos entran en la línea de producción, por muy sofisticada que sea la mano de obra posterior, no puede compensar el problema.Los riesgos materiales comunes incluyen:Desviación en el peso de la tela: por ejemplo, una lona etiquetada como de 12 onzas puede pesar en realidad solo 10 onzas, lo que da como resultado productos terminados que son blandos, carecen de estructura y tienen una capacidad de carga insuficiente.Resistencia insuficiente del color: La decoloración y la transferencia de color pueden ocurrir fácilmente durante el uso. Esto no solo afecta la apariencia del bolso, sino que también puede manchar otras prendas de los consumidores, dañando directamente la reputación de la marca.Ancho insuficiente de la tela: Esto conlleva directamente un mayor consumo de material durante el proceso de corte, lo que eleva los costes generales de producción y altera los cálculos de costes originales.Incumplimiento de los requisitos de pruebas ambientales: Las sustancias nocivas, como metales pesados ​​y ftalatos, presentes en tintes o recubrimientos, pueden superar los límites permitidos, lo que impide que los materiales cumplan con los requisitos de calidad y conformidad del mercado objetivo. En consecuencia, todo el envío podría quedar retenido en inventario o ser retirado del mercado.Resistencia a la tracción insuficiente de la cremallera: Los tiradores metálicos de las cremalleras pueden romperse durante las pruebas de carga, lo que provoca quejas de los clientes.Oxidación del hardware: Si la capa de galvanoplastia no es lo suficientemente gruesa, puede aparecer óxido poco después de que los consumidores comiencen a usar el producto, lo que daña la reputación de la marca.Casi todos estos problemas están directamente relacionados con una adquisición de materiales y un control de calidad inadecuados en las primeras etapas. Si los problemas se identifican y corrigen solo después de que los productos estén terminados, los fabricantes no solo se enfrentan a importantes costes de reelaboración, sino que también corren el riesgo de retrasar la entrega de los pedidos, lo que puede tener un impacto irreversible en el calendario de lanzamiento de productos de una marca.En el caso de los bolsos, la calidad de los materiales determina la calidad básica del producto final. Por muy hábil que sea la mano de obra o sofisticado el diseño, las materias primas de baja calidad jamás podrán transformarse en productos terminados de calidad.Por lo tanto, un control de calidad eficaz no comienza cuando los materiales entran en producción, sino mucho antes: con la selección y adquisición de las materias primas. La cuidadosa evaluación de los proveedores y el control de la calidad de cada lote de materiales entrantes son requisitos fundamentales para garantizar una calidad uniforme en todo el pedido.Precisamente por eso, la adquisición de materiales se considera, con razón, el "primer paso" —y la primera línea de defensa— en el aseguramiento de la calidad de las bolsas. II. Proceso completo de adquisición de materiales para la bolsa SYNBERRY (ciclo cerrado de seis pasos)Nuestro proceso de adquisición de materiales no se limita a "hacer un pedido y recibir la mercancía". Se trata de un sistema de circuito cerrado de seis pasos que abarca la definición de requisitos, la gestión de proveedores, la inspección de los materiales entrantes, la asignación a la producción y la trazabilidad de los materiales sobrantes. Paso 1: Análisis de requisitos y definición de especificacionesAntes de iniciar cada pedido, nuestro equipo de compras realiza un análisis cuantitativo de los parámetros técnicos de los materiales previamente aprobados por el cliente. Esta ficha de parámetros sirve tanto como estándar de compra como de referencia para la posterior inspección de los materiales.Los elementos clave de confirmación incluyen:Dimensión de confirmaciónContenido específicoEjemploCategoría de tejidoMaterial, método de tejido, procesoLona de algodón 100% de 16 oz, tejido liso, preencogida.Peso/EspesorPeso o espesor unitario por unidad de área en mm16 onzas (aprox. 540 g/m²)Estándar de colorCódigo Pantone, código de color estándar GCC o muestra proporcionada por el cliente.Pantone 4052 / GCC163Propiedades físicasResistencia a la tracción, resistencia al desgarro, solidez del color, tasa de encogimientoResistencia a la tracción de la urdimbre ≥800N, solidez del color ≥4Cumplimiento ambientalRequisitos reglamentarios para el mercado objetivoREACH de la UE, Proposición 65 de California (EE. UU.), OEKO-TEX 100Requisitos funcionalesImpermeable, ignífugo, resistente a los rayos UV, antibacteriano, etc.Recubrimiento de PU o PVC, resistencia a la presión del agua ≥3000 mmHardware/AccesoriosEspecificaciones de cremalleras, hebillas, correas y velcroCremallera metálica YKK n.° 5, chapada sin níquel, prueba de niebla salina ≥48 hAnálisis de requisitos y fijación de especificaciones Paso 2: Evaluación y aprobación del proveedorSYNBERRY BAG ha establecido una base de datos de proveedores escalonada, y no todos los materiales se compran indiscriminadamente en el mercado.Criterios de admisión de proveedores:2.1 Revisión de cualificacionesLicencia comercial, permisos de vertido ambiental, sistema de control de calidad2.2 Auditoría in situ de la fábricaAuditorías anuales para los principales proveedores de tejidos, centrándose en los talleres de tejido, los talleres de teñido y acabado, y los laboratorios.2.3 Pruebas de muestraLos nuevos proveedores deben proporcionar una muestra de tela de tamaño A4, que nuestro laboratorio analiza mediante cuatro evaluaciones básicas:Análisis de composición – utilizando el método de combustión, el método de disolución o la espectroscopia infrarroja.Pruebas de solidez del color – Pruebas de frotamiento en seco y en húmedo, lavado y transpiraciónPruebas de rendimiento físico – resistencia a la tracción, resistencia al desgarro y resistencia al estallidoPruebas medioambientales y de seguridad – comprobación de ftalatos, metales pesados ​​y colorantes azoicos.La imagen muestra una prueba de resistencia a la tracción de un tejido.Gestión de niveles de proveedores:NivelDefiniciónEstrategia de cooperaciónGrado ANo se han registrado incidentes de calidad importantes durante 3 años consecutivos, con una tasa de aprobación a la primera ≥95%.Socio estratégico; asignación de pedidos prioritarios; desarrollo conjuntoGrado BProblemas menores ocasionales, pero acciones correctivas oportunas.Cooperación estándar con inspección y muestreo reforzadosGrado CProblemas frecuentes de calidad o un desempeño correctivo deficienteCooperación suspendida; eliminado de la lista de proveedores aprobados. Paso 3: Confirmación de la muestra y aprobación previa a la producción (muestra sellada)Antes de comenzar la compra a granel, debemos completar el siguiente proceso de confirmación de muestras:Muestras en formato A4 / muestras de color proporcionadas por los proveedores.: Se utiliza para la confirmación preliminar del color y la densidad de la tela.Muestras de preproducción fabricadas por SYNBERRY BAG.Se fabrica una réplica exacta de la bolsa utilizando materiales a granel reales para realizar pruebas de preproducción. Solo después de confirmar que todas las materias primas y accesorios cumplen con los estándares de calidad, puede comenzar la producción en masa.Muestras de aprobación firmadas por el cliente: La confirmación final la proporciona el cliente de la marca, por duplicado, y cada parte conserva una copia.Archivo de materias primas y componentesLas muestras aprobadas de telas, forros, cremalleras, hebillas y otros accesorios se conservan selladas durante más de 12 meses. Si se detecta alguna anomalía después del envío, pueden utilizarse como prueba.Gestión de muestras selladasTodas las muestras aprobadas y firmadas se almacenan en una sala de muestras específica y se etiquetan con el número de pedido, el nombre del cliente, el número de lote del material, el nombre del proveedor y la fecha de producción.El propósito de este paso es transformar percepción subjetiva convertida en estándares objetivosCuando llegan los productos a granel, los inspectores de calidad pueden compararlos directamente con las muestras selladas en lugar de basarse en la memoria para emitir un juicio. La imagen muestra el uso de un espectrofotómetro profesional para verificar el color de diferentes lotes de tela. Paso 4: Adquisición a granel e inspección de calidad de entrada (IQC)Una vez que las materias primas llegan a la fábrica, se lleva a cabo un proceso de Control de Calidad de Entrada (IQC) de la siguiente manera:4.1 Verificación de cantidadVerifique el nombre del artículo, las especificaciones y la cantidad con el albarán y la orden de compra.Inspección de muestreo de pesoPesar cada rollo de tela para verificar si la cantidad real de metros/yardas es suficiente.4.2 Inspección de apariencia (inspección al 100% o muestreo AQL)Variación de color: Diferencias de color entre rollos, y entre el principio, el medio y el final de cada rollo (clasificadas mediante una escala de grises; se considera aceptable un nivel ≥ 4).Defectos: Urdimbre rota, trama rota, marcas de peine, manchas de aceite, agujeros y trama torcidaAncho: Compruebe si la desviación del ancho de la tela medida está dentro de ±2% de la especificación.4.3 Muestreo del rendimiento físicoPara cada lote, se selecciona aleatoriamente el 3% de los rollos y se envían al laboratorio para volver a realizar pruebas de resistencia a la tracción, solidez del color y tasa de encogimiento.Si algún artículo falla, todo el lote se rechaza o se degrada para un uso alternativo.4.4 Muestreo ambiental y de seguridadDe cada lote, se conserva y archiva 1 metro de tela durante al menos 2 años para inspección por terceros o trazabilidad de quejas de clientes.Para los pedidos de la UE/EE. UU., dependiendo de los requisitos de cumplimiento del mercado para las diferentes categorías de productos, se envían muestras de cada lote a laboratorios externos (como SGS o Intertek) para realizar las pruebas de conformidad pertinentes.Manejo de materiales no conformes:Defectos menores (por ejemplo, variación de color localizada)Comuníquese con la marca de manera oportuna para determinar si el material puede ser degradado para áreas no visibles o aplicaciones restringidas.Incumplimiento grave: Se devuelve todo el lote y se impide estrictamente que entre en el proceso de producción. Paso 5: Asignación de producción y gestión de materiales en plantaLos tejidos que cumplen los requisitos se trasladan al almacén de materiales y se gestionan bajo un estricto sistema de control de lotes:FIFO (Primero en entrar, primero en salir)Los materiales se utilizan en el orden en que se reciben para evitar el almacenamiento prolongado y el envejecimiento de los materiales.Almacenamiento por zonasLos tejidos se separan por tipo de material, pedido del cliente y color para evitar que se mezclen.Control de temperatura y humedadEl almacén de telas se mantiene bien ventilado y seco, con la humedad controlada a ≤70% para prevenir el crecimiento de moho.Etiquetado claroCada rollo de tela está etiquetado con el nombre del producto, las especificaciones, el número de lote, la fecha de almacenamiento y el estado de inspección.emisión de material de producciónAl entregar los materiales al departamento de corte, el gerente de almacén y el supervisor de corte verifican conjuntamente el "Formulario de solicitud de material de producción" para garantizar la coherencia entre los lotes entregados y los requisitos del pedido.Inspección in situ de todo el procesoEl control de calidad in situ realiza inspecciones periódicas de los materiales en producción. Si se detecta alguna desviación de color o defecto, la producción se detiene inmediatamente y se informa al departamento de control de calidad para su trazabilidad y la adopción de medidas correctivas. Los materiales defectuosos tienen estrictamente prohibido el paso al siguiente proceso de costura. Si se encuentran defectos menores dentro del mismo lote, se aíslan y almacenan por separado, y no se les permite entrar en el flujo de producción normal.La imagen muestra al personal de control de calidad realizando inspecciones rutinarias en las instalaciones. Paso 6: Trazabilidad de materiales y revisión de datosUna vez finalizado un pedido, los materiales sobrantes no se desechan sin más. En su lugar, se gestionan mediante un sistema específico de gestión de materiales sobrantes:Materiales sobrantes utilizables: Registrado y almacenado en el inventario para su uso futuro, como pedidos repetidos de clientes, producción de muestras o pedidos de pequeño volumen.Materiales sobrantes desechadosLos registros de desecho se documentan con los motivos (por ejemplo, desviación de color, defectos, cancelaciones de pedidos), sirviendo como parte de los criterios de evaluación del proveedor.Archivo de datosLa tasa de calificación de materiales, el desempeño de entrega a tiempo del proveedor y la tasa de quejas de los clientes para cada pedido se registran en el sistema para formar un perfil de desempeño del proveedor.Cada trimestre, los departamentos de compras y control de calidad celebran una reunión de revisión de la calidad del material analizar:¿Qué proveedores muestran tasas de calificación de lotes decrecientes?¿Qué categorías de materiales presentan los índices más altos de quejas de los clientes?Si se deben buscar nuevos proveedores o ajustar las especificaciones de los materiales para la próxima temporada.Este sistema de circuito cerrado garantiza que el marco de adquisición de materiales de SYNBERRY BAG evolucione continuamente en lugar de permanecer estático. III. Puntos clave para la adquisición de diferentes materialesLos distintos materiales conllevan factores de riesgo muy diferentes. A continuación, presentamos las lecciones prácticas que SYNBERRY BAG ha aprendido de su experiencia en adquisiciones:1. Lona / Algodón y linoTrampas de pesoLas desviaciones en el peso de la tela son comunes y deben verificarse mediante pesaje al ingresar al almacén.ContracciónLa lona sin preencoger puede deformarse significativamente después del primer lavado al confeccionar bolsos. Los proveedores deben proporcionar un tratamiento de preencogimiento o la fábrica debe realizar el preencogimiento internamente.Certificación de algodón orgánicoSi el cliente solicita algodón orgánico, se deben verificar los certificados GOTS u OCS y confirmar que el alcance del certificado cubre al proveedor específico.2. Nylon / PoliésterDenier y densidadLas diferencias entre los tejidos 210D, 420D y 600D no solo radican en el grosor, sino también en la densidad del tejido. Los tejidos con una densidad insuficiente, incluso si el denier es correcto, tendrán una resistencia a la tracción y a la abrasión muy reducida. La densidad de la urdimbre y la trama debe cumplir con los requisitos de la especificación.Revestimiento impermeableUn espesor desigual del recubrimiento de PU o PVC puede provocar un rendimiento de impermeabilidad inconsistente. Se requiere una prueba de presión de agua.Materiales recicladosEl poliéster reciclado (rPET) debe ir acompañado de un certificado GRS (Estándar Global de Reciclaje) y debe verificarse el porcentaje de contenido reciclado.3. Piel sintética de PU/PVCSustancias nocivas: Centrarse en los ftalatos, los colorantes azoicos y los metales pesados, especialmente para las exportaciones a la UE/EE. UU.Fuerza de pelado: La resistencia al desprendimiento entre la capa de PU y el tejido base debe ser ≥1,5 kg/cm; de lo contrario, puede producirse una delaminación durante su uso.resistencia a la hidrólisisPara el cuero sintético utilizado en regiones húmedas (por ejemplo, el sudeste asiático), seleccione fórmulas resistentes a la hidrólisis para evitar la formación de polvo en un plazo de seis meses.4. Herrajes (cremalleras, hebillas, ganchos)Prueba de niebla salinaLas piezas metálicas deben pasar una prueba de niebla salina de 24 horas para garantizar que no se oxiden.Ensayo de tracción: Los tiradores de cremallera, las anillas en D y los ganchos deben soportar la carga de tracción especificada (por ejemplo, tirador de cremallera ≥50 kg).Liberación de níquelLas piezas metálicas destinadas a la exportación a la UE deben cumplir con los límites de liberación de níquel del Anexo XVII del Reglamento REACH.5. Cinta / Elástico / VelcroSolidez del colorLas correas de colores oscuros (por ejemplo, negro, azul marino) son propensas a desteñirse y deben probarse exhaustivamente.Durabilidad del velcroEl velcro debe mantener al menos el 70% de su fuerza de adhesión después de 5000 ciclos de apertura y cierre para ser considerado aceptable.La imagen muestra una prueba de impermeabilidad realizada en tejido de poliéster utilizando equipo profesional. IV. Compras sostenibles: Prácticas de la cadena de suministro ecológica de SYNBERRY BAGCada vez más marcas clientes incorporan materiales sostenibles en sus estándares de aprovisionamiento. En SYNBERRY BAG, ya hemos desarrollado las siguientes capacidades en el abastecimiento de materiales:Material sostenibleRequisitos de certificaciónEscenarios de aplicaciónLienzo de algodón orgánicoGOTS / OCS 100Bolsas de compra ecológicas, bolsas de tela de algodón orgánico.Poliéster reciclado (rPET)GRSMochilas ecológicas, bolsas deportivasNylon reciclado (ECONYL®)GRS / Autorización de marcaBolsas de viaje de alta gama, bolsas de buceofibra de corcho natural / cuero de manzanaDeclaración ambiental del proveedorBolsas de marca veganasPU ecológicoLibre de DMF, bajo contenido de COVAlternativa al poliuretano tradicional a base de disolventes para reducir la contaminación.Nuestro equipo de compras ofrece de forma proactiva soluciones de sustitución de materiales para las marcas. Por ejemplo, sustituir el poliéster virgen por poliéster reciclado suele aumentar el coste entre un 8 % y un 12 %, pero respalda la narrativa ESG de la marca y cumple con los requisitos de sostenibilidad de los minoristas europeos y estadounidenses. V. Cómo participan los clientes B2B en la toma de decisiones materiales de SYNBERRY BAGAnimamos a nuestros socios de marca a participar activamente en las siguientes etapas, en lugar de aceptar pasivamente las decisiones de la fábrica:Etapa de recomendación de materialesComparta su rango de precios objetivo y la textura deseada; le proporcionaremos 2 o 3 opciones de materiales junto con muestras físicas para su comparación.Confirmación de la muestra de preproducciónSe anima a los clientes a evaluar personalmente la textura, el color y la compatibilidad con el producto final. En esta etapa se pueden realizar ajustes.Etapa de confirmación de la muestra selladaPor favor, verifique cuidadosamente la muestra final aprobada antes de firmar. Una vez firmada, la muestra sellada servirá como estándar de inspección para la producción en masa, asegurando la conformidad entre ambas partes en los requisitos del material.Definición temprana de requisitos especialesLos requisitos funcionales, como la resistencia al fuego, la impermeabilidad o el tratamiento antibacteriano, deben especificarse en la fase de cotización, en lugar de añadirse durante la producción en masa. Conclusión: La adquisición de materiales como ventaja competitiva invisibleEn la industria de fabricación de bolsas, la sofisticación del proceso de adquisición de materiales determina directamente si una fábrica puede entregar de forma consistente productos que sean "igual de buenos en cada lote".El sistema de adquisición de materiales de circuito cerrado de seis pasos de SYNBERRY BAG, desde la definición de requisitos, la calificación de proveedores, el sellado de muestras, la inspección de calidad entrante y la asignación de producción, hasta la revisión de datos, es esencialmente un El sistema de prevención de riesgos se desplazó hacia la parte superior del sistema..Hemos trasladado el punto de partida del control de calidad desde la fase de inspección de productos terminados al almacén de materia prima, e incluso más arriba en la cadena de suministro, a los talleres de tejido de nuestros proveedores.   Autor       
1 2 3 4 5 6 7 8 9 10
Un total de 10paginas
CONTÁCTENOS
DIRECCIÓN : Unit 905, Block B, Jinri Building, No. 88 Anling Second Road, Huli District, Xiamen, Fujian, China
Ponte en contacto

Continúe leyendo, manténgase informado, suscríbase y lo invitamos a contarnos lo que piensa.

Linkedin WhatsApp Facebook instagram

Derechos de autor @2024 Synberry Bag & Package Products Co.,Ltd Reservados todos los derechos . RED SOPORTADA

Mapa del sitio / blog / Xml / política de privacidad

dejar un mensaje

dejar un mensaje
Estamos entusiasmados de analizar c&oacute;mo nuestra experiencia puede ofrecer productos atractivos y de alta calidad. Comience la conversaci&oacute;n aqu&iacute;: &iexcl;Conect&eacute;monos y creemos!
entregar

Hogar

Productos

Whatsapp

Contáctenos